
电焊时焊条离焊件多远电焊的原理是通过常用的220V或380V电压,通过电焊机里的变压器降低电压,增强电流,并使电能产生巨大的电弧热量融化焊条和钢铁,而焊条熔融使钢铁之间的融合性更高。电弧焊是应用较广泛的焊接方法,包括手弧焊、埋弧焊、钨极气体保护电弧焊、等离子弧焊、熔化极气体保护焊等。
气孔的危害是降低接头强度和致密性,造成应力集中,可能会是裂纹的起源。预防的措施是:焊丝和焊件应清理并干燥,保护气应符合标准要求,送丝及时,熔滴的过渡要快而准,焊炬移动平稳,防止熔池过热沸腾,焊炬的摆幅不能过大,焊丝、焊炬和焊件间要保持合适的相对位置和焊速。
当二氧化碳焊机发生异常情况如无法焊接,电弧不稳定,焊接效果不好,出现气孔等异常现象时,不要过早断定是二氧化碳焊机发生故障,上述故障或异常现象的发生,往往有下列因素:如保险丝熔断、紧固部分的松脱、忘记开关、设定的错误、电缆的断线、气体胶管的龟裂漏气、二氧化碳焊枪损坏等,这些故障和异常现象是可以由操作者自己排除的。
可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
当焊接电流调整好以后,电弧越长电压越高。但电弧太长时,燃烧不稳、飞溅大、容易产生咬边,气孔等缺陷;若电弧太短,容易粘住焊条,一般情况下,电弧长度等于焊条直径的1/2或1倍为好。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
大纲重点1、焊接的基本概念,手弧焊机的种类、构造、性能、特点和使用方法;2、焊接电弧的组成及溶池的组成; 3、焊条的组成和作用,常用的结构焊条的种类、牌号、含义及应用;4、手弧焊机接线方法;5、手工电弧焊的电流的调节,引弧与灭弧,运条及平堆焊焊接方法;6、常见的焊接接头形式,坡口及焊接的空间位置;7、手工电弧焊的安全技术。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。
一般焊接用的二氧化碳气体,其纯度要在99.5%以上。产生气孔的主要原因:(1)焊丝质量差,焊件表面上不清洁,有铁锈,油污,水分等;(2)气体纯度不够,水分太多;(3)“气体流量不当”包括气阀,流量计,减压阀调节不当或损坏; (4)气路有泄露和堵塞;
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
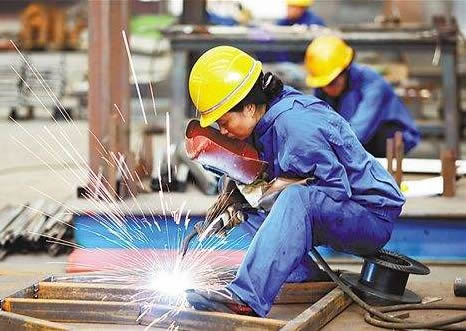
管状焊丝电弧焊也是利用连续送进的焊丝与工件之间燃烧的电弧为热源来进行焊接的,可以认为是熔化极气体保护焊的一种类型。所使用的焊丝是管状焊丝,管内装有各种组分的焊剂。焊接时,外加保护气体,主要是CO2。焊剂受热分解或熔化,起着造渣保护溶池、渗合金及稳弧等作用。
结晶裂纹较常见的情况是沿焊缝中心长度方向开裂,为纵向裂纹,有时也发生在焊缝内部两个柱状晶之间,为横向裂纹。弧坑裂纹是另一种形态的,常见的热裂纹。
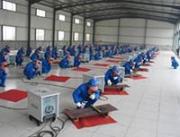
高级焊工培训项目里:管道向下焊,半自动向下焊也是热门。国内石油管道,一般采用管道向下焊技术:STT焊,RMD焊,纤维素下向焊,药心自保护向下焊等。下图,电焊学校学员练习管道向下焊技术。
焊工培训:气焊火焰 常用的气焊火焰是乙炔与氧气混合燃烧所形成的火焰,也称氧乙炔焰。根据氧气与乙炔混合比的不同,可得三种不同性质的火焰,即碳化焰、中性焰、氧化焰。其构造。
金属焊接作业人员,必须经专业安全技术培训,考试合格,持《特种作业操作证》(外埠来从事电焊作业的人员,必须持原所在地地(市)级以上劳动安全监察机关核发的特种作业证明,并申请换领《特种作业临时操作证》)方准上岗独立操作。非电焊工严禁进行电焊作业。
敲击法:使焊条与焊件表面垂直地接触,当焊条的末端与焊件的表面轻轻一碰,便迅速提起焊条并保持一定的距离,立即引燃了电弧。操作时焊工必须掌握好手腕上下动作的时间和距离。
由于焊接过程中会产生电弧或明火,在有易燃物品的场所作业时,易引发火灾。特别是在易燃易爆装置区(包括坑、沟、槽等),贮存过易燃易爆介质的容器、塔、罐和管道上施焊时危险性更大。