
更新时间:2026-10-16 13:45:02 浏览次数:418 返回列表
操作时应穿电焊工作服、绝缘鞋和戴电焊手套、防护面罩等安全防护用品,高处作业时系安全带。3电焊作业现场周围10m范围内不得堆放易燃易爆物品。
收弧:如果直接收弧很容易产生缩孔,如果是有引弧器的焊枪要断续收弧或调到适当的收弧电流慢收弧,如是没有引弧器焊机则缓将电弧引到坡口的一边,不要产生收缩孔,如产生收缩孔要打磨干净后方可施焊。
热裂纹(结晶裂纹)(1)结晶裂纹的形成机理热裂纹发生于焊缝金属凝固末期,敏感温度区大致在固相线附近的高温区,较常见的热裂纹是结晶裂纹,其生成原因是在焊缝金属凝固过程中,结晶偏析使杂质生成的低熔点共晶物富集于晶界,形成所谓“液态薄膜”,在特定的敏感温度区(又称脆性温度区)间,其强度极小,由于焊缝凝固收缩而受到拉应力,较终开裂形成裂纹。
焊速过慢:熔池变大,焊道变宽,焊趾部满溢。焊速慢易排出熔池中的气体。因过热造成焊缝金属组织粗大或烧穿。选择焊接参数应按以下条件:焊缝外型美观,没有烧穿、咬边、气孔、裂纹等缺陷。熔深控制在合适的范围内。焊接过程稳定,飞溅小。焊接时听到沙...沙的声音。同时应具备较高的生产率。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
同时,可解释电弧在焊缝起始端向前(与焊接方向一致)偏吹的现象。一般情况下,当近电弧部位的焊件关于电弧不对称分布时,导致电弧向结构“密度”大的一侧偏吹。
熔孔形成即表示根部已焊透。熔孔尺寸的大小,即标志背面焊缝的尺寸。一般控制熔孔直径为对口间隙的1.1——1.5倍左右。具体尺寸要根据工件厚度、焊接位置、规范参数及根部间隙、钢种等诸因素综合调整。一般先进行工艺试验,摸索出规律后,再进行焊接,以保证焊接质量。
电弧焊利用电极和母材间产生的高温电弧热将工件局部直接熔化,从而实现不同工件间的连接。《啥是佩奇》这部短片中,爷爷就用到了这种目前生活中较为常见的焊接方法。接通电源,将焊条电极接近工件后产生电弧,电弧六千度左右的高温将令电极和工件局部迅速熔化,形成熔池。此时缓慢移动焊枪,就可以完成焊接了。
氩弧焊打底要求直流正接,采用小规范,电流不超过150A。为了保护内壁金属在高温时不被氧化,在对高合金钢管道打底焊时,管内要充氩气保护,而对于中、低合金钢管道,管内部充氩气保护也能满足要求。
焊接实习教学中,学生在焊条电弧焊实习操作时,经常出现焊瘤、烧穿、未焊透,内凹、夹渣,成形不良等缺陷,分析产生这些缺陷的原因,主要是学生在焊接操作过程中,不善于观察熔池温度的变化,没有有效地控制熔池的温度而产生上述缺陷。
直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
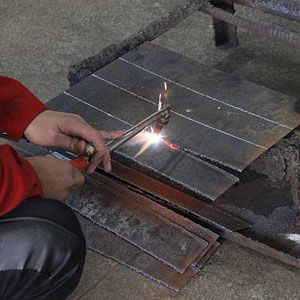
等离子弧切割:利用等离子弧的高温高速弧流使切口的金属局部熔化以致蒸发,并借助高速气流或水流将熔化的材料吹离基体形成切口的切割方法。(1)等离子弧能量密度大,弧柱温度高,穿透能力强,10~12mm厚度钢材可不开坡口,能一次焊透双面成形,焊接速度快,生产率高,应力变形小。
一步提升,另外这个行业技术性也比较强,这也是由这个工种决定的,工资待遇一般也都比较好,主要可从事于大型钢构企业、机加工企业、路桥工程等企业,并且技术比较好的话也可以独立创业。
在起弧时,保持干伸长度稳定。起弧处由于工件温度较低,又无法象手工焊那样拉长电弧预热,所以应采用倒退引弧法,使焊道充分熔和。收弧工艺:CO2焊收弧时,应保持干伸长度不变,并把燃烧点拉到熔池边缘处停弧,焊机自完成回烧、消球、延时气保护的收弧过程。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
