预压(F>0,I=0)这个阶段包括电极压力的上升和恒定两部分。为保证在通电时电极压力恒定,预压时间必须保证,尤其当需连续点焊时,须充分考虑焊机运动机构动作所需时间,不能无限缩短。
常用电弧焊方法:手弧焊手弧焊是各种电弧焊方法中发展较早、目前仍然应用较广的一种焊接方法。它是以外部涂有涂料的焊条作电极和填充金属,电弧是在焊条的端部和被焊工件表面之间燃烧。涂料在电弧热作用下一方面可以产生气体以保护电弧,另一方面可以产生熔渣覆盖在熔池表面,防止熔化金属与周围气体的相互作用。
气保焊机焊丝的伸出长度,一般的焊丝的伸出长度约为汉斯的直径的10倍左右,并随焊接电流的增加而增加。气体的流量正常的焊接时,200A已下薄板焊接,CO2的流量为10L/min~25L/min.200A以上厚板焊接,CO2的流量为15L/min~25L/min.粗丝大规范自动焊为25L/min~50L/min。希望我们总结的这几点焊接诀窍能给大家带来帮助。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。
氩弧焊机应有高频引弧,电流衰减,气体延时保护,脉冲装置焊丝要求力学性能与母材相当。保护罩材质应选用紫钢或钛材质,形状以便于保护焊缝,达到焊缝不变色,护罩内应加装不锈钢丝网,起到气体缓冲作用。
今天以12mm厚碳钢,坡口角度30°的对接板为例进行讲解,选用小口瓷嘴进行打底,今天选用7号瓷嘴,小瓷嘴能够更好的保护坡口内部,防止破口内部保护不良。
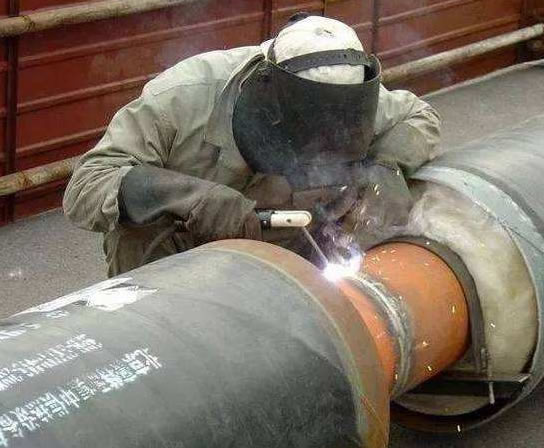
电焊说起来挺简单、其实也挺复杂的、管道可以说是较难焊的、角度比较多、焊管道角度比较重要、也就是焊条和焊缝成的角度一般是>=90度、在就是电流、比如焊底口电流就要小一点焊上口就要大的多、爬坡焊和立缝随然看起来差不多但是电流也是有差距的、
电渣焊的局限性:(1)由于焊接熔池大,加热和冷却缓慢,在焊缝及热影响区容易过热形成粗大组织,因此电渣焊通常焊后用正火处理消除接头中的粗晶。(2)电渣焊总是以立焊方式进行,不能平焊,电渣焊不适于厚度在30mm以下的工件,焊缝也不宜过长。
断弧焊的操纵要领:断弧与起弧间隔时间极其短暂(不超过1秒钟),因此动作一定要迅速,假如熔池冷却时间过长(熔池呈暗红色),再起弧,焊道极有可能产生夹渣。另外,两焊波间距不易过大,要使相邻两焊波相叠,形成密鳞片状,否则会使焊波脱节,外观成型不够美观。
下向焊焊接工艺采用纤维素下向焊焊条,这种焊条以其独特的药皮配方设计,与传统的由下向上施焊方法相比,优点主要表现在:(1)焊接速度快,生产效率高。因该种焊条铁水浓度低,不淌渣,比由下向上施焊提升效率50%。
激光焊的主要优点是:(1)激光可通过光导纤维、棱镜等光学方法弯曲传输,适用于微型零部件及其它焊接方法难以达到的部位的焊接,还能通过透明材料进行焊接。(2)能量密度高,可实现高速焊接,热影响区和焊接变形都很小,特别适用于热敏感材料的焊接。(3)激光不受电磁场的影响,不产生X射线,无需真空保护,可以用于大型结构的焊接。
多点焊当零件上焊点数较多,大规模生产时,常采用多点焊方案以提高生产率。多点焊机均为专用设备,大部分采用单侧馈电方式见图1h、i,以i方式较灵活,二次回路不受焊件尺寸牵制,在要求较高的情况下,亦可采用推挽式点焊方案。目前一般采用一组变压器同时焊二或四点(后者有二组二次回路)。一台多点焊机可由多个变压器组成。可采用同时加压同时通电、同时加压分组通电和分组加压分组通电三种方案。可根据生产率、电网容量来选择合适方案。
正三角形运条法只适于开坡口的对接接头和T形接头焊缝的立焊,特点是一次就能焊出较厚的焊缝断面,焊缝不易产生夹渣,生产率较高。圆圈形运条法焊接时焊条末端作圆圈形运动,并不断地前移。特点是熔池存在时间长,熔池金属温度高,气体和熔渣容易上浮,适用于焊接较厚焊件的平焊缝。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
人类发明焊接技术的历史可以追溯到数千年前,三星堆遗迹中已经发现了采用焊补工艺进行青铜器接合的痕迹。在中国青铜器技术传入日本后,焊补工艺也随之漂洋过海,弥生时代的日本本土制青铜器也大量采用了焊补工艺。欧洲大陆的德法两国从中世纪时代起就以高超的金属铸、锻造技术闻名于世,与之匹配的接合技术也有较大发展。