
焊缝的收尾是指一条焊缝焊完后如何收弧。焊接结束时,要做好焊缝的收尾。收尾时还要维持正常的熔池温度,以利于焊缝的接头。收尾方式有多种,常用的有反复断弧收尾法、划圈收尾法、回焊收尾法以及转移收尾法等。对于单面焊双面成形,焊缝的收尾则主要采用反复断弧收尾法和回焊收尾法。
首先,焊接冶金温度高,相界大,反应速度快,当电弧中有空气侵入时,液态金属会发生强烈的氧化、氮化反应,还有大量金属蒸发,而空气中的水分以及工件和焊接材料中的油、锈、水在电弧高温下分解出的氢原子可溶入液态金属中,导致接头塑性和韧度降低(氢脆),以至产生裂纹。
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
断弧焊方法的改进,断弧焊固然简单易学且可以避免多种缺陷的产生,但因其是断续焊接,焊接速度相对较慢。为进步焊接速度,有必要在断弧焊焊接技术的基础上根据断弧焊的基本原理(短暂冷却温度过高的熔池,有效控制熔池温度)对断弧焊进行改进:当熔池温度过高时,将焊条迅速纵向向未焊方向(在坡口内,不要摆出坡口伤及母材)摆出(不断弧),然后迅速摆回继续正常焊接,这样即达到了冷却熔池的目的又使焊接连续,既保证了焊接质量,又进步了焊接速度。
氩弧焊技术是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上融化成液态形成熔池,使被焊金属和钨极惰性气体保护焊(TIG)的一种。是在氩气保护下,利用电弧热熔化母材和填充丝而形成接头的焊接方法。
滤光玻璃的外面应安装保护板,保护滤光玻璃不被飞溅颗粒打坏。保护板一般采用玻璃板或塑料板。滤光板后面还可安装放大镜,用来更清晰地观察熔池,而滤光玻璃应具有足够的韧性,以防止被飞行物体碰撞后破裂。
锯齿形运条方法:焊条末端作锯齿向前摆动,并在两侧稍作停留,以防止产生咬边。此种方法操作容易,应用广泛。适用于平、立、仰焊位对接焊缝各层焊道的焊接。
在多人工作层作业或固定场所施焊时,应设防护屏障。下雨天气不准露天焊接。必要时须采取防护措施方可进行。在低洼地方和金属容器内焊接时,除穿戴绝缘鞋、绝缘手套外,并应设有绝缘垫板在清除铁锈焊接时,须戴防护眼镜。
热裂纹都是沿晶界开裂,通常发生在杂质较多的碳钢、低合金钢、奥氏体不锈钢等材料气焊缝中(2)影响结晶裂纹的因素 a合金元素和杂质的影响碳元素以及硫、磷等杂质元素的增加,会扩大敏感温度区,使结晶裂纹的产生机会增多。
从被焊件的形状来看,形状复杂而焊缝较短时,通常易于采用半自动TIG焊;形状规律性强、焊缝又较长时,例如直线或环形的长缝,宜于采用自动化焊接方法。毫无疑问,自动焊由于可靠的焊缝跟踪与稳定的控制系统的合理配合,能够得到手工焊所无法达到的焊接质量。下降时间、收弧电流和后送气时间。将焊枪的钨极与工件距离2-4mm。
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
钢铁材料的焊接历史也非常久远,从公元前10世纪左右开始,随着冶铁技术的传播,用来焊接铁器的锻焊技术也流传开来。铁匠们将需要焊接的铁制工件分别加热到赤红状态,然后对接锻打,促使来自不同工件的物质相互扩散,较后完成连接。不过,直到大约19世纪末,人类所掌握的钢铁焊接工艺几乎只有锻焊和焊补两种。
焊接电流与焊条直径:根据焊缝空间位置、焊接层次来选用焊接电流和焊条直径,开焊时,选用的焊接电流和焊条直径较大,立、横仰位较小。如12mm平板对接平焊的封底层选用φ3.2mm的焊条,焊接电流:80-85A,填充,盖面层选用φ4.0mm的焊条,焊接电流:165-175A,合理选择焊接电流与焊条直径,易于控制熔池温度,是焊缝成形的基础。
钨极惰性气体保护焊的特点: 钨极惰性气体保护焊(简称TIG焊)较常用的惰性气体是氩气,氦气应用较少。TIG焊的主要特点如下: 1)焊接过程中钨极不熔化,电弧比较稳定,容易控制焊接质量。2)可填丝,亦可不填丝,既适用于焊接薄板,亦适用于焊接稍厚的中板。
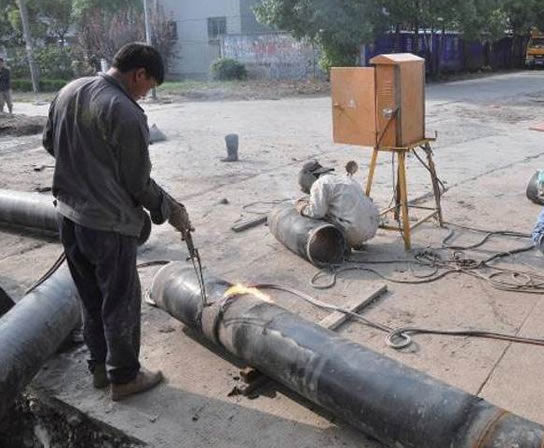
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,