更新时间:2026-09-05 03:09:01 浏览次数:99 返回列表
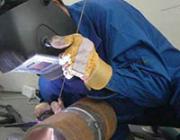
当然,有把握的话也可以采用药芯焊丝进行免充氩保护的焊接。由于仰焊位质采用内添丝法焊接,定位焊的位置在3点或9点,这样在氩弧焊打底的过程中,能够方便地通过平焊位置的坡口间隙观测仰焊部位焊缝根部的熔池,这与常规焊接有点不同。
窄间隙焊一般分为:低热量输入窄间隙焊,主要用于焊接热敏感材料和全位显焊接,通常焊丝直经为0.8——1.2mm细焊丝,每根焊丝的焊接热输入都在6kJ/cm以下,坡口间隙在6——9mm之间,为提高生产率,一般便用双丝或三丝,焊丝间距在50——300mm之间,焊丝应分别指向坡口侧壁,以便熔合良好。
焊接气孔问题: 使用不合适的焊接材料(化学成分不合格的焊丝和纯度不合要求的二氧化碳气体)和不正确的焊接工艺进行二氧化碳气体保护焊,焊缝都可能出现气孔。
电焊工工作时必须戴上滤光镜保护眼睛焊接面罩上有滤光镜固定夹,用于安装保护板和滤光玻璃或滤光板。 所有滤光镜或滤光板均可透进一定强度的光线,同时过滤掉一部分弧光。面罩滤光镜的滤光系数应根据焊接电流来选择。
气孔的危害是降低接头强度和致密性,造成应力集中,可能会是裂纹的起源。预防的措施是:焊丝和焊件应清理并干燥,保护气应符合标准要求,送丝及时,熔滴的过渡要快而准,焊炬移动平稳,防止熔池过热沸腾,焊炬的摆幅不能过大,焊丝、焊炬和焊件间要保持合适的相对位置和焊速。
手工电弧常用的运条方法: 1)直线形运条法由于焊条不作横向摆动,电弧较稳定能获得较大的熔深,但焊缝的宽度较窄。 2)锯齿形运条法锯齿形运条法是焊条端部要作锯齿形摆动。并在两边稍作停留(但要注意防止要边)以获得合适的熔宽。3)环形运条法环形运条法是焊条端部要作环形摆动。
焊接的介绍焊接:通常是指金属的焊接。是通过加热或加压,或两者同时并用,使两个分离的物体产生原子间结合力而连接成一体的成形方法。分类:根据焊接过程中加热程度和工艺特点的不同,焊接方法可以分为三大类。
减压器装上后,应先开起气瓶,再开起减压器,工作结束后应先关闭气瓶,再关减压器,操作时焊工应在减压器侧面。氧气瓶中的氧气不允许全部放完,应保留0.1-0.2mpa的压力。 氧气胶管与乙炔气胶管不得换用或代用,管路连接处严防漏气。氧气瓶及减压器严禁接触油脂.
氩电联焊具有焊接质量高、焊接速度快、射线探伤合格率高、焊工易于掌握等特点,而被管道安装单位广泛应用。下面,氩电联焊培训国强电焊简要介绍其工艺原理及特点。
适用范围:目前CO2气体保护焊广泛应用于机车制造、船舶制造、汽车制造、采煤机械制造等领域。适用于焊接低碳钢、低合金钢、低合金高强钢,但是不适合于焊接有色金属、不锈钢。尽管有资料显示CO2气体保护焊可以用于不锈钢的焊接,但不是焊接不锈钢的首选。
镀锌电焊网是用优质的低碳铁丝排焊而成,然后再冷镀锌(电镀锌)、热镀锌、PVC包塑等,使其表面钝化、塑化处理网面平整、网目均匀、焊点牢固、局部加工性能良好、稳定、防腐蚀性好。
防止凹坑的措施:选用有电流衰减系统的焊机,尽量选用平焊位置,选用合适的焊接规范,收弧时让焊条在熔池内短时间停留或环形摆动,填满弧坑。
由于焊接过程中会产生电弧或明火,在有易燃物品的场所作业时,易引发火灾。特别是在易燃易爆装置区(包括坑、沟、槽等),贮存过易燃易爆介质的容器、塔、罐和管道上施焊时危险性更大。

焊道内外表面有严重的氧化物。产生的原因:气体保护效果差,气体不纯,流量小等,熔池温度过高,如电流大,焊速慢,填丝缓慢等。焊前清理不干净,钨极外伸过长,电弧长度过大,钨极及喷嘴不同心等。焊接铬镍奥氏体钢时,内部产生花状氧化物,说明内部充气不足或密封性不好。
一般焊接用的二氧化碳气体,其纯度要在99.5%以上。产生气孔的主要原因:(1)焊丝质量差,焊件表面上不清洁,有铁锈,油污,水分等;(2)气体纯度不够,水分太多;(3)“气体流量不当”包括气阀,流量计,减压阀调节不当或损坏; (4)气路有泄露和堵塞;
焊条作横向摆动是为了获得一定宽度的焊缝,特别是当焊件开坡口时,由于焊口较宽,常采用摆动焊条使两侧金属能够焊透。