更新时间:2026-10-14 21:45:03 浏览次数:255 返回列表
大家好,我是焊接工艺追梦人,也是一名有着16年焊接经验的天然气管道电焊工,感谢大家的关注和留言,我会一一的回复大家!主页有免费的电焊教学视频,欢迎观看,希望您能提出宝贵的意见。
注意事项:一、在接装减压器前,应先开起一下氧气瓶阀将瓶口污物染质吹掉,氧气乙炔气瓶高低压表要灵敏可靠。二、氧乙炔气瓶应妥善搬运存放,避免碰撞和震动不得在阳光下爆晒并应避开热源。
当焊件厚度等于或大于6mm时,因为电弧的热量很难使焊缝的根部焊透,所以应开坡口。
气保焊初学者的技巧三:焊枪操作基础:引弧及焊接完成时的操作:因为引弧及焊接完成时容易出现缺陷,所以操作焊枪时一定要遵守喷嘴-工件间距离及焊枪角度。在引弧前的间隔,受到焊丝接触时的冲击而回升,注意勿使焊枪因冲击而会升。
其优点因为电流大、间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
压焊是在焊接过程中,对焊件施加压力(加热或不加热)以完成焊接的方法。如电阻焊、摩擦焊等。 钎焊是在焊接过程中,采用比母材熔点低的金属材料作钎料,将焊件和钎料加热到高于钎料但低于母材熔点的温度,利用液态钎料润湿母材,充填接头间隙并与母材相互扩散实现连接焊件的方法。如软钎焊(加热温度在450度以下?锡焊)硬钎焊(加热温度在450度以上?铜焊)。
使用焊炬和割炬安全事项,使用焊炬必须先检查吸射性能和气密性,焊炬的各连接部位、气体能道及调节阀等处,不得沾有油脂。焊炬点火时,应先开乙炔阀点燃,后开氧气阀调节火焰;关火时,应先关乙炔,后关氧气。停止使用时,严禁将焊炬、胶管和气源做永久性连接使用割炬时,应清理干净工作表面的漆皮、锈层等,而且不能在水泥地上作业,以防锈水和水泥遇高温爆溅伤人。
断弧焊的应用及操纵要领 1.当管道环焊缝在平焊、仰焊位置及根焊打磨较薄处进行热焊时,发现熔池温度过高(熔池增大)即可采用断弧焊进行焊接过渡直至离开危险区域。这样即可有效避免烧穿及内凹现象的发生。
低真空电子束焊。工作室与电子枪被分为两个真空室,工作室的真空度为10-1~15Pa,适用于较大型的结构件,和对氧、氮不太敏感的难熔金属。非真空电子束焊。需另加惰性气体保护罩或喷嘴,焊件与电子束流出口的距离应控制在10mm左右,以减少电子束与气体分子碰撞造成的散射。非真空电子束焊适用于碳钢、低合金钢、不锈钢、难熔金属及铜、铝合金等的焊接,焊件尺寸不受限制。
电渣焊的分类及应用,电渣焊的分类:丝极电渣焊、板极电渣焊、熔嘴电渣焊和管极电渣焊等。
焊接质量好:根据焊接工艺评定选择合适的焊丝、钨极、焊接工艺参数及纯度符合要求的保护气体,能使焊缝根部良好的容合,当进行射线探伤时,合格率明显高。
③内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
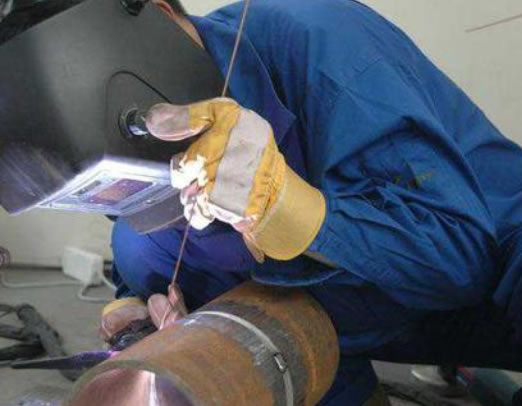
产生的原因:钨极不直,钨极端部形状不准确,产生打钨后未修磨,焊炬角度或位置不正确,熔池形状或填丝错误。
金属焊接作业人员,必须经专业安全技术培训,考试合格,持《特种作业操作证》(外埠来从事电焊作业的人员,必须持原所在地地(市)级以上劳动安全监察机关核发的特种作业证明,并申请换领《特种作业临时操作证》)方准上岗独立操作。非电焊工严禁进行电焊作业。
高压焊工指符合承压焊缝焊接要求的焊工。通常为压力容器焊工,压力管道焊工,氩电联焊工,下向焊焊工等。高压焊工因为焊接要求高,操作难度较大,施工焊接时的监管比较严格,一直以来,是焊工行业里面技术要求高的项目之一,同时也是待遇比较高的一种焊工。所以,要想进行高压焊工作业,须首先进行高压焊工培训的考核。
今天和大家分享一下平角角焊缝的焊接方式和焊接方法。所谓的平角角焊缝,就是两块板对接成90度,在水平位置焊接的平角焊缝。首先,咱们要点焊,固定好。有很多的角焊缝,它的长度特别长,这个时候我们还要采用跳焊或者花焊的方式,防止变形,要不然后期安装会特别困难!
低真空电子束焊。工作室与电子枪被分为两个真空室,工作室的真空度为10-1~15Pa,适用于较大型的结构件,和对氧、氮不太敏感的难熔金属。非真空电子束焊。需另加惰性气体保护罩或喷嘴,焊件与电子束流出口的距离应控制在10mm左右,以减少电子束与气体分子碰撞造成的散射。非真空电子束焊适用于碳钢、低合金钢、不锈钢、难熔金属及铜、铝合金等的焊接,焊件尺寸不受限制。
产生夹渣的原因有:焊前清理不彻底,焊丝熔化端严重氧化。预防对策为:保证焊前清理质量,焊丝熔化端始终处于气体保护区内,选择合适的钨极直径和焊接电流,提高操作技术,正确修磨钨极端部尖角,发生打钨时应重新修磨。