更新时间:2026-10-30 00:36:03 浏览次数:847 返回列表
焊接电弧电压不稳定(变电)a、电源线与分电箱连接部分松动或网络电压波动异常。 b、焊接电缆(+)、(-)输出部分松动,或与二氧化碳焊枪连接处接触不良、松动。二氧化碳焊枪导电嘴磨损严重或与导电连杆接触不良,二氧化碳枪弯管(鹅头)与焊枪本体接触不良。
焊工证,也叫上岗证,发证机构是安全生产监督管理局,是焊工培训结束后,上岗的所需证书,没有证书不能进行焊接作业。分熔化焊接与热切割作业、压力焊作业、钎焊作业等,焊工证书带磁卡,全国通用。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。
拖把是焊嘴轻轻靠或不靠在焊缝上面,右手小指或无名指也是靠或不靠在工件上,手臂摆动小,拖着焊把进行焊接。其优点是容易学会,适应性好,其缺点是成形和质量没摇把好,特别是仰焊没摇把方便施焊,焊不锈钢时很难有理想的颜色和成形。右摆动是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要提高焊速或重新调小焊接电流。
综上,在焊接实习教学中,让学生学会观察熔池温度的变化,掌握有效控制焊池温度的方法,是学好焊接技术的基础,打好这个坚实的基础,才能有所突破,才能成为一名优秀的焊接技术工人。
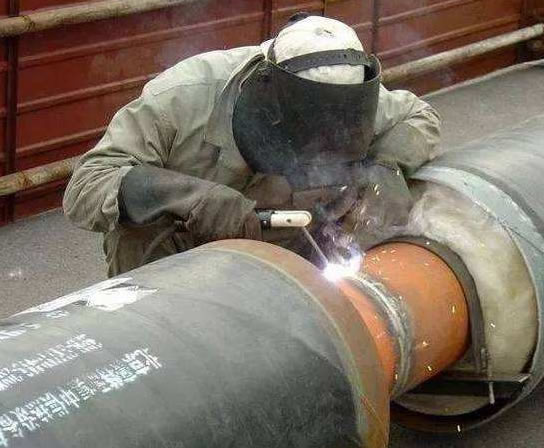
氩弧焊是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上熔化成液态形成熔池,使被焊金属和焊材达到冶金结合的一种焊接技术,由于在高温熔融焊接中不断送上氩气,使焊材不能和空气中的氧气接触,从而防止了焊材的氧化。
管口组对:管口组对直接影响根焊质量,必须严格按焊接工艺参数进行,控制坡口钝边控制在0.5~2.0mm范围内;坡口间隙严格控制在2.5~3.5mm,管口顶部为2.5mm,管口底部为3.5mm。如图1所示。
电流过大:弧长短、飞溅大,有顶手感觉,余高过大,两边熔合不好。电压过高:弧长长、飞溅稍大,电流不稳,余高过小,焊逢宽,引弧易烧导电嘴。
气保焊初学者的技巧三:焊枪操作基础:引弧及焊接完成时的操作:因为引弧及焊接完成时容易出现缺陷,所以操作焊枪时一定要遵守喷嘴-工件间距离及焊枪角度。在引弧前的间隔,受到焊丝接触时的冲击而回升,注意勿使焊枪因冲击而会升。
工艺和技术上还具有焊接区可见度好,便于观察、操作;焊接热影响区和焊接变形较小;熔池体积较小结晶速度较快,全位置焊接性能良好;对锈污敏感度低的优点。
如果发生焊条和焊件粘在一起时,只要将焊条左右摇动几下,就可脱离焊件,如果这时还不能脱离焊件,就应立即将焊钳放松,使焊接回路断开,待焊条稍冷后再拆下。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
斜圆圈形运条方法:焊条末端做斜圆圈形运动扑不断向前移动。该运条方法适用于骑座式管板仰焊、板状及管状45度斜位或厚板横向位的单面焊双面成形的打底焊。
所谓气焊,就是利用可燃气体与助燃气体混合燃烧生成的火焰为热源,融化焊件和焊接材料使其达到原子结合的一种焊接方法。国强电焊专业培训学校拥有专业的气焊设备,师资雄厚,技术精良,为社会培养了一批又一批的焊工人才。下面小编来给大家普及气焊火焰和工艺的相关知识。
双Y形坡口是在V形坡口的基础上发展的。当焊件厚度增大时,采用双Y形代替V形坡口,在同样厚度下,可减少焊缝金属量约1/2,并且可对称施焊,焊后的残余变形较小。缺点是焊接过程中要翻转焊件,在筒形焊件的内部施焊,使劳动条件变差。
断弧焊方法的改进,断弧焊固然简单易学且可以避免多种缺陷的产生,但因其是断续焊接,焊接速度相对较慢。为进步焊接速度,有必要在断弧焊焊接技术的基础上根据断弧焊的基本原理(短暂冷却温度过高的熔池,有效控制熔池温度)对断弧焊进行改进:当熔池温度过高时,将焊条迅速纵向向未焊方向(在坡口内,不要摆出坡口伤及母材)摆出(不断弧),然后迅速摆回继续正常焊接,这样即达到了冷却熔池的目的又使焊接连续,既保证了焊接质量,又进步了焊接速度。
高压焊工培训班,所谓高压焊工就是从事高压容器类焊接工作的焊工,是在工作的过程中不断学习得了的工作技术,到市一级技术监督局定点的焊工培训考试机构去学习和考试。
从被焊接材质上看,除了熔点很低的铅、锌难以焊接以外,大多素金属和合金都可以采用TIG焊。例如:碳钢、合金钢、不锈钢、镍及镍合金、铝及铝合金、镁及镁合金、铜及铜合金、钛合金、锆合金、难熔金属等等、
压焊是在加压条件下(加热或不加热)使焊件接缝连接在一起的焊接方法。在压焊过程中一般不加填充金属。压焊根据焊接机理的不同可分为电阻焊、高频焊、扩散焊、摩擦焊、超声波焊等。其中以电阻焊应用较广。