
手工钨极氩弧焊时选择电源的种类和极性的方法,手工钨极氩弧焊的电源有直流电源和交流电源,直流电源有直流正接法和直流反接法。
滤光玻璃的外面应安装保护板,保护滤光玻璃不被飞溅颗粒打坏。保护板一般采用玻璃板或塑料板。滤光板后面还可安装放大镜,用来更清晰地观察熔池,而滤光玻璃应具有足够的韧性,以防止被飞行物体碰撞后破裂。
焊工必备专业知识,这些你都知道吗1、未经培训并取得上岗证的人员不能烧。2、有易燃物场所,未经批准或未执行“用火证”的不能烧。3、火星飞落路线、场地情况不明,可能引起失火的地方无人监护,未采取措施的不能烧。4、未按规定穿防护用品的不能烧。 5、设备、工具未经检查合格的不能烧。
如今电焊高级人才需求量大, 随着我国社会和经济的发展,我国的制造业也将逐渐地向高端制造业发展,高端制造业中很多的都将是重工业,所以在未来,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是里面极其需要的人才。
在此期间可产生下列现象: ⑴液态金属的搅拌作用液态金属通电时受电磁力作用产生漩涡状流动,当把熔核视作地球状且电极端处为二极,其运动方向为——赤道部分由周围向球心流动而后流经两极再沿外表向赤道呈封闭状流动。对于同种金属点焊,搅拌仅需将焊件表面的氧化膜搅碎即可,但异种金属点焊时,必须充分搅拌以获得均质的熔化核心。如通电时间太短,搅拌不充分将产生漩涡状的非均质熔核。
一些项目使用冷拉丝网而不镀锌;有些是镀锌的,但镀锌过程不能保证足够的厚度;一些焊镀锌电焊网生产过程首先镀锌然后焊接;一些工程焊接网格连接使用燃烧线绑定方法。所有这些都可能降低镀锌电焊网的耐久性。
氩弧焊的焊接方法1、阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机,(如焊接铝合金则需要用交流焊机),正确的选用钨极和气体流量:
焊接电流与焊条直径:根据焊缝空间位置、焊接层次来选用焊接电流和焊条直径,开焊时,选用的焊接电流和焊条直径较大,立、横仰位较小。如12mm平板对接平焊的封底层选用φ3.2mm的焊条,焊接电流:80-85A,填充,盖面层选用φ4.0mm的焊条,焊接电流:165-175A,合理选择焊接电流与焊条直径,易于控制熔池温度,是焊缝成形的基础。
产生气孔的主要原因:母材或填充金属表面有锈、油污等,焊条及焊剂未烘干会增加气孔量,因为锈、油污及焊条药皮、焊剂中的水分在高温下分解为气体,增加了高温金属中气体的含量。焊接线能量过小,熔池冷却速度大,不利于气体逸出。焊缝金属脱氧不足也会增加氧气孔。
点焊过程由预压、焊接、维持和休止四个基本程序组成焊接循环,必要时可增附加程序,其基本参数为电流和电极力随时间变化的规律。
由于自己的特点,其应用也有一定的局限性,主要为:(1)焊接位置的限制,由于焊剂保持的原因,如不采用特殊措施,埋弧焊主要用于水平俯位置焊缝焊接,而不能用于横、立、仰焊;(2)焊接材料的局限,不能焊接铝、钛等氧化性强的金属及其合金,主要用于焊接黑色金属;(3)只适合于长焊缝焊接切,且不能焊接空间位置有限的焊缝;(4)不能直接观察电弧;(5)不适用于薄板、小电流焊。
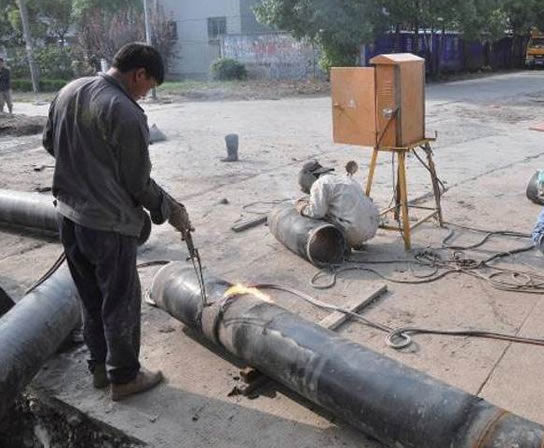
在平焊位置、横焊位置、立焊位置、仰焊位置进行的焊接分别称为平焊、横焊、立焊、仰焊。T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。在工程上常用的水平固定管的焊接,由于在管子360°的焊接中,有仰焊、立焊、平焊,所以称全位置焊接。当焊件接缝置于倾斜位置(除平、横、立、仰焊位置以外)时进行的焊接称为倾斜焊。
弧柱电场强度较高比之熔化极气体保护焊有如下特点:(1)设备调节性能好,由于电场强度较高,自动调节系统的灵敏度较高,使焊接过程的稳定性提高;
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
为此,通过摆动导电嘴或导电嘴倾斜法、将焊丝制成波浪弯曲、麻花状以达到摆幼焊丝的目的。焊钢时常采用Ar+20%CO2的混合气;焊铝时常采用30%He+70%Ar的混合气。
焊接热输入对焊接残余应力和变形有影响,所以在保证焊缝成形良好的情况下,尽可能采用小的焊接热输入,从而保证得到小的焊接应力和变形。如何控制焊接热输入包括焊接电流、焊接电压、焊接速度的合理选择,在保证焊透的情况下应尽量使用小的焊接电流。焊工在焊前应检查坡口的错边情况,错边量合格后才能施焊。
碱性焊条脱硫、脱磷能力强,药皮有去氢作用。焊接接头含氢量很低,故又称为低氢型焊条。碱性焊条的焊缝具有良好的抗裂性和力学性能,但工艺性能较差,一般用直流电源施焊,主要用于重要结构(如锅炉、压力容器和合金结构钢等)的焊接。
埋弧焊一般工作在静特性曲线的平或上升段。单丝、小电流(300~500A)可用直流电源。如弧焊整流器;单丝、中大电流(600~1000A)可用交流或直流电源;大电流时(1200~2500A)宜用交流,采用多台焊机并联。