更新时间:2026-10-04 04:36:02 浏览次数:615 返回列表
焊丝采用与管道化学成分相同或相当的焊丝,焊丝直径以Φ1.6~Φ2.0mm为宜,焊丝表面不得有锈蚀和油污等。
产生夹渣的原因有:焊前清理不彻底,焊丝熔化端严重氧化。预防对策为:保证焊前清理质量,焊丝熔化端始终处于气体保护区内,选择合适的钨极直径和焊接电流,提高操作技术,正确修磨钨极端部尖角,发生打钨时应重新修磨。
首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
相向接头:这是两条焊缝的收尾相接,当后焊的焊缝焊到先焊的焊缝收弧处时,焊接速度应稍慢些,待填满先焊焊缝的坑后,以较快的速度再略向前焊一段,然后熄弧。
弧焊电源功率的选择:选择弧焊电源的容量时,要根据使用电流及负载持续率合理地选用。电源的容量标在型号的后面,直接以数字表示。如ZXG-400,数字400表示额定焊接电流为400A。
手工电弧焊(焊条电弧焊)是用手工操纵焊条进行焊接的一种方法。实现手工电弧焊的能量是利用气体介质中的放电过程产生的能量。
单面双点焊从一侧馈电时尽可能同时焊两点以提高生产率。单面馈电往往存在无效分流现象,浪费电能,当点距过小时将无法焊接。在某些场合,如设计允许,在上板二点之间冲一窄长缺口可使分流电流大幅下降。
离子弧焊:利用气体在电弧中电离后,再经过热收缩效应、机械收缩效应、磁收缩效应而产生的一种高温热源进行焊接,温度可达20000℃左右。电气焊培训学校:焊接注意事项1、焊接过程中,因焊工要经常更换焊条和调节焊接电流,操作进要直接接触电极和极板,而焊接电源通常是220V/380V,当电气保护装置存在故障、劳动保护用品不合格、操作者违章作业时,就可能引起触电事故。如果在金属容器内、管道上或潮湿的场所焊接,触电的危险性更大。
在坡口角度合理的情况下,必须要有适当根部间隙,才能保证焊条送到根部,确保电弧透过北部一部分,熔透根部。为了易于做到透度均匀,一般根部间隙尺寸偏差应在1毫米左右。
适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。
冶金特性:(1)、合金元素的氧化CO2焊时,在电弧高温作用下,CO2会分解成CO、O2和O,在焊接条件下,CO不溶于金属,也不参与反应,而CO2和O都有强烈的氧化性,使Fe及其它合金元素氧化。(2)、脱氧及焊缝金属的合金化?通常在焊丝中加入一定量的脱氧剂进行脱氧,此外,剩余的脱氧剂作为合金元素留在焊缝中,以弥补氧化烧损损失并保证焊缝的化学成分要求。
钎焊:是使用比工件熔点低的金属材料作钎料,将工件和钎料加热到高于钎料熔点、低于工件熔点的温度,利用液态钎料润湿工件,填充接口间隙并与工件实现原子间的相互扩散,从而实现焊接的方法。
钍钨极电子发射能力强,允许的电流密度高,电弧燃烧较稳定,但钍有一定的放射性,使用受到一定限制。(红色)
氩弧焊影响人体的有害因素 1、放射性钍钨极中的钍是放射性元素,但钨极氩弧焊时钍钨极的放射剂量很小,在允许范围之内,危害不大。如果放射性气体或微粒进入人体做为内放射源,则会严重影响身体健康。
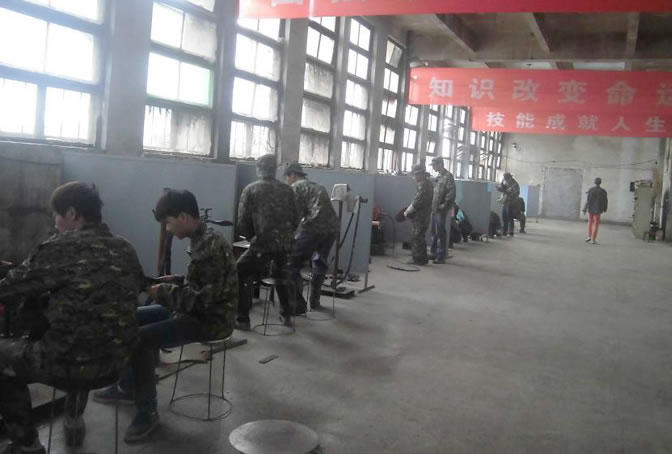
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
铈钨极电子逸出功低,化学稳定性高,允许的电流密度大,无放射性,是目前普遍采用的一种电极。(灰色)
主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。
按裂纹产生的原因分,又可把裂纹分为:(1)再热裂纹:接头冷却后再加热至500~700℃时产生的裂纹。再热裂纹产生于沉淀强化的材料(如含Cr、Mo、V、Ti、Nb的金属)的焊接热影响区内的粗晶区,一般从熔合线向热影响区的粗晶区发展,呈晶间开裂特征。