
在焊第二层时,先将其一层熔渣清除干净,随后用直径较大的焊条和较大的焊接电流进行焊接。用直线形、幅度较小的月牙形或锯齿形运条法,并应采用短弧焊接。
钢铁材料的焊接历史也非常久远,从公元前10世纪左右开始,随着冶铁技术的传播,用来焊接铁器的锻焊技术也流传开来。铁匠们将需要焊接的铁制工件分别加热到赤红状态,然后对接锻打,促使来自不同工件的物质相互扩散,较后完成连接。不过,直到大约19世纪末,人类所掌握的钢铁焊接工艺几乎只有锻焊和焊补两种。
可见光虽然对眼睛不会造成较久的伤害,但是它会使焊接工的眼睛感到暂时的不适,就好象您的眼睛暴露在闪光灯下一样。光控面罩的镜片组中有双防片,即:防紫外线和防红外线的镜片。一般的面罩中只有防紫外线或红外线的镜片,不能将两种伤害性射线同时消除。公司的所有光控面罩产品都具有双防功能。
一些项目使用冷拉丝网而不镀锌;有些是镀锌的,但镀锌过程不能保证足够的厚度;一些焊镀锌电焊网生产过程首先镀锌然后焊接;一些工程焊接网格连接使用燃烧线绑定方法。所有这些都可能降低镀锌电焊网的耐久性。
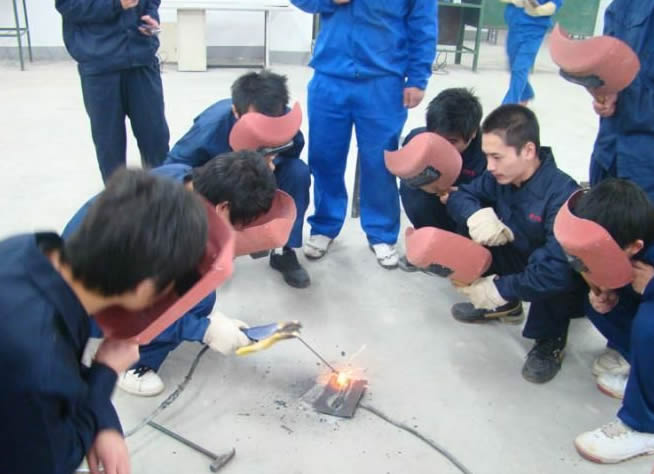
初学电焊者,先学到的就是平焊了,其实平焊是电焊运条中简单的一种,就是入门基本的基础,其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上,只是在考证时需要,学电焊小编认为重要的是要练习,多多的练习,不过我相信不管学什么,只要用心,学的就很快!
在起弧时,保持干伸长度稳定。起弧处由于工件温度较低,又无法象手工焊那样拉长电弧预热,所以应采用倒退引弧法,使焊道充分熔和。收弧工艺:CO2焊收弧时,应保持干伸长度不变,并把燃烧点拉到熔池边缘处停弧,焊机自完成回烧、消球、延时气保护的收弧过程。
离子弧焊:利用气体在电弧中电离后,再经过热收缩效应、机械收缩效应、磁收缩效应而产生的一种高温热源进行焊接,温度可达20000℃左右。电气焊培训学校:焊接注意事项1、焊接过程中,因焊工要经常更换焊条和调节焊接电流,操作进要直接接触电极和极板,而焊接电源通常是220V/380V,当电气保护装置存在故障、劳动保护用品不合格、操作者违章作业时,就可能引起触电事故。如果在金属容器内、管道上或潮湿的场所焊接,触电的危险性更大。
检查电缆连接处的螺钉紧固,螺丝规格为六角螺栓M10×30,平垫、弹垫齐全,无生锈氧化等不良现象; 三、焊机冷却风扇转动是否灵活、正常。四、检查接线处电缆裸露长度小于10mm。
这就说明具有铁磁性的厚壁管材20#,在制造、加工过程中产生了剩磁,管线越长,剩磁积累越多,在管道焊接接头处表现出来,造成磁偏吹。
熔渣的更重要作用是与熔化金属产生物理化学反应或添加合金元素,改善焊缝金属能。手弧焊设备简单、轻便,操作灵活。可以应用于维修及装配中的短缝的焊接,特别是可以用于难以达到的部位的焊接。手弧焊配用相应的焊条可适用于大多数工业用碳钢、不锈钢、铸铁、铜、铝、镍及其合金。
断弧焊的应用及操纵要领 1.当管道环焊缝在平焊、仰焊位置及根焊打磨较薄处进行热焊时,发现熔池温度过高(熔池增大)即可采用断弧焊进行焊接过渡直至离开危险区域。这样即可有效避免烧穿及内凹现象的发生。
工作原理:氩弧焊在主回路、辅助电源、驱动电路、保护电路等方面的工作原理是与手弧焊是相同的。在此不再多叙述,而着重介绍氩弧焊机所特有的控制功能及起弧电路功能。
综上所述,电焊二保焊和手工焊的区别是电焊二保焊的生产效率、焊缝质量比手工焊高,电焊二保焊清渣比手工焊容易,电焊二保焊的弧光辐射强度比手工焊大。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。
焊缝成形不良主要表现为外形尺寸超过规定的范围、高低宽窄不一、背面下凹等。焊缝成形差会影响焊接接头的强度,并造成应力集中等危害。 主要原因为:焊接参数选择不当;操作不熟练;送丝方法不当或不熟练;焊枪运走不均匀;熔池温度控制不好等。