更新时间:2026-09-18 22:36:02 浏览次数:229 返回列表
打底焊,采用内添丝法,可以利用镜子观察对口间隙和熔池情况完成打底焊缝下半部分;操作过程中,焊嘴要始终保持在焊缝中心区域,正确的氩弧焊枪角度是关键,焊枪要随着熔池均匀地左右摆动向前移动。
对于开坡口的单面对接焊焊缝的焊接,坡口的形状、尺寸、定位焊焊缝间距及坡口对口间隙对电弧磁偏吹程度均有一定影响。减薄钝边或增加对口间隙都会使电弧偏吹程度加剧。电弧在逾越定位焊缝后,立即出现后拖情况,并在接近下一个定位焊缝时逐渐消失。提高定位焊缝密度,偏吹程度减弱。
直线形运条法焊接时焊条不作横向摆动,沿焊接方向作直线运动,常用于开I形坡口的对接平焊、多层焊的其一层焊道或多层多道焊。
雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。
盖面焊的时候因根据板厚及坡口角度选用比打底焊接时要大的瓷嘴和焊接参数,按照实例选用12号瓷嘴,电流选用180A,持枪角度以及送丝角度与打底焊接时的角度相同,但是盖面焊接时采用旋转摇把焊即瓷嘴紧贴焊道,手把沿逆时针摇把焊接,焊丝保持在焊道中间送进,如果焊接过程中感觉焊缝不饱满,有咬边现象可以将焊接速度降低,焊丝送进增加,以增加焊道的饱满度。
手工钨极氩弧焊时喷嘴的选择方法,喷嘴大小和形状直接影响氩气保护区的保护范围和效果,常用的喷嘴有6号,7号,8号,10号。喷嘴直径的选择不宜过大,否则会妨碍操作,浪费氩气;但也不宜过小,否则熔池保护不好,容易产生缺陷,并且会烧损喷嘴。
具体操作方法是:引弧后,拉长电弧进行预热(平焊预热时间短,不十分明显,对仰焊位置则是很明显的),当达到半熔化状态时(即在电焊护目镜下看到被预热的坡口边出现“汗珠”时约3——4秒钟),压低电弧,熔化击穿钝边,使之出现一个比对口间隙稍大的“熔孔”,从而保证熔敷金属一部分过渡到焊缝根部及背面并与熔化的母材共同组成熔池。
激光的产生:物质受激励后,产生的波长、频率、方向完全相同的光束。
氩电联焊具有焊接质量高、焊接速度快、射线探伤合格率高、焊工易于掌握等特点,而被管道安装单位广泛应用。下面,氩电联焊培训国强电焊简要介绍其工艺原理及特点。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
激光焊时能进行精确的能量控制,因而可以实现精密微型器件的焊接。它能应用于很多金属,特别是能解决一些难焊金属及异种金属的焊接。
(一)对接接头两件表面构成大于或等于135°,小于或等于180°夹角的接头,叫做对接接头。在各种焊接结构中它是采用较多的一种接头型式。钢板厚度在6mm以下,除重要结构外,一般不开坡口。
不锈钢焊缝的颜色主要跟气体保护有很大关系,可采用纯度高的氩气,用高纯氩造价太高,但纯度至少三个九往上,再有就是小电流快速焊,摆动不要太宽,多层多道焊。
焊条角度,焊条与焊接方向的夹角在90度时,电弧集中,熔池温度高,夹角小,电弧分散,熔池温度较低,如12mm平焊封底层,焊条角度:50-70度,使熔池温度有所下降,避免了背面产生焊瘤或起高。又如,在12mm板立焊封底层换焊条后,接头时采用90-95度的焊条角度,使熔池温度迅速提高,熔孔能够顺利打开,背面成形较平整,有效地控制了接头点内凹的现象。
因为交流氩弧焊时不需添加其他药品和元素来清除氧化膜,仅仅依靠电弧来清除氧化膜,可在纯净的焊接电弧下,依靠焊件自身金属完成金属连接,这样既不会太多的改变焊缝金属成分,造成焊缝金属与母材金属过大的机械性能差异。同时没有残留的化学药品腐蚀焊缝金属,也不会像氧气乙炔及电焊一样产生很多焊接缺陷。所以氩弧焊是目前所有的焊接方式中,焊接铝镁及其合金的较佳方式。
②再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)
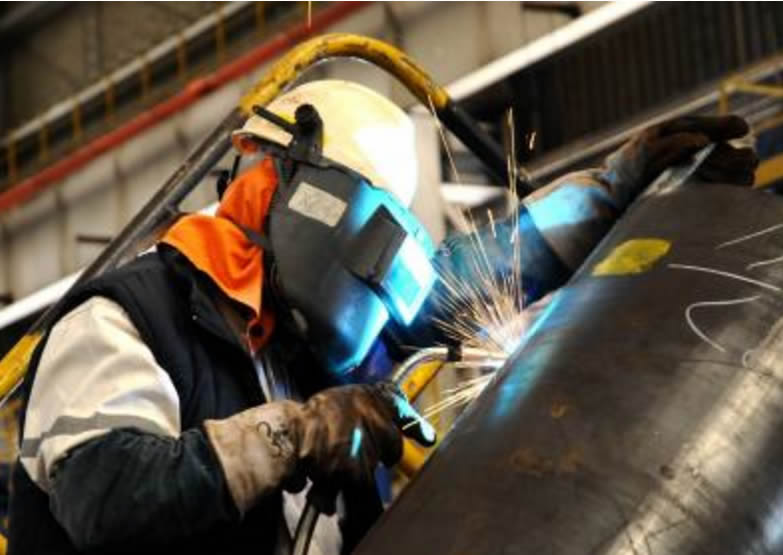
电焊工工作时必须戴上滤光镜保护眼睛焊接面罩上有滤光镜固定夹,用于安装保护板和滤光玻璃或滤光板。 所有滤光镜或滤光板均可透进一定强度的光线,同时过滤掉一部分弧光。面罩滤光镜的滤光系数应根据焊接电流来选择。
熔焊是在焊接过程中将焊件接缝处金属加热到熔化状态,一般不加压力而完成焊接的方法。熔焊时,热源将焊件接缝处的金属和必要时添加的填充金属迅速熔化形成熔池,熔池随热源的移动而延伸,冷却后形成焊缝。利用电能的熔焊,根据电加热的方法不同,分为电弧焊、电渣焊、电子束焊和激光焊几种。熔焊的适用面很广,在各种焊接方法中用得较普遍,尤其是其中的电弧焊。