
手弧焊是以焊条和焊件作为两个电极,被焊金属称为焊件或母材。焊接时因电弧的高温和吹力作用使焊件局部熔化。在被焊金属上形成一个椭圆形充满液体金属的凹坑,这个凹坑称为熔池。随着焊条的移动熔池冷却凝固后形成焊缝。焊缝表面覆盖的一层渣壳称为熔渣。焊条熔化末端到熔池表面的距离称为电弧长度。从焊件表面至熔池底部距离称为熔透深度。
管道的焊接过程中出现磁偏吹现象,使手工氩弧焊封底焊接难以进行,发现这种磁偏吹主要出现在管道的对接接头,而且是在管道即将封闭的几个焊口处检测结果显示出未熔合现象更为严重。
学习难点 1、焊接电弧的组成及溶池的组成;2、焊接规范的选择;(如焊接电流、焊接速度、电弧长度、焊条角度)3、常见焊接缺陷及产生的原因。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。
激光焊时能进行精确的能量控制,因而可以实现精密微型器件的焊接。它能应用于很多金属,特别是能解决一些难焊金属及异种金属的焊接。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
焊接方法:按照正常运条角度起弧,形成熔池后也按常规运条方法运条,然后立即断弧(一步一断法)或向前形成几个焊波后断弧(几步一断法),断弧后熔池稍一冷却迅速起弧,形成下一个熔池,再断弧、起弧……如此反复进行。
焊接气孔的形成机理,常温固态金属中气体的溶解度只有高温液态金属中气体溶解度的几十分之一至几百分之一,熔池金属在凝固过程中,有大量的气体要从金属中逸出来。当凝固速度大于气体逸出速度时,就形成气孔。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。
此外,对于角焊位置还规定了另外两种焊接位置。(5)平角焊位置角焊缝倾角0°,180°;转角45°,135°的角焊位置,见图1—15(e)。(6)仰角焊位置倾角0°,180°;转角225°,315°的角焊位置,见图1—15(f)。
铝及铝合金材料密度低,强度高,热电导率高,耐腐蚀能力强,具有良好的物理特性和力学性能,因而广泛应用于工业产品的焊接结构上。长期以来,由于焊接方法及焊接工艺参数的选取不当,造成铝合金零件焊接后因应力过于集中产生严重变形,或因为焊缝气孔、夹渣、未焊透等缺陷,导致焊缝金属裂纹或材质疏松,严重影响了产品质量及性能。今天国强电焊分享铝焊的技巧,大家快来看看吧。
弧焊变压器结构简单,价格便宜,工作噪声小,使用可靠,维修方便,应用很广。缺点是焊接时电弧不稳定。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
焊缝的位置,平焊时应选用较大直径的焊条。立焊、横焊、仰焊时为减小热输入,防止熔化金属下淌,应采用小直径焊条并配合小电流焊接。焊接层数,多层焊时为保证根部焊透,其一层焊道应采用小直径焊条焊接,以后各层可以采用较大直径焊条焊接,以提高盛产率。接头形式,搭接接头、T形接头多用作非承载焊缝,为提高生产效率应采用较大直径的焊条。
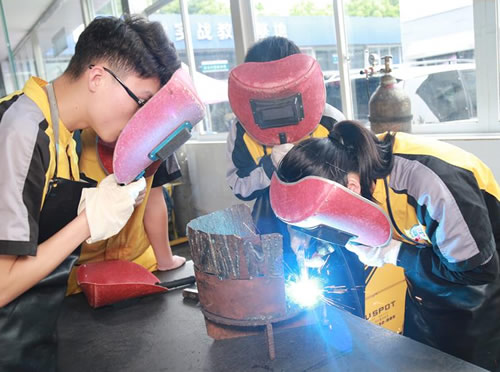
对焊接熔池进行冶金处理,主要通过在焊接材料(焊条药皮、焊丝、焊剂)中加入一定量的脱氧剂(主要是锰铁和硅铁)和一定量的合金元素,在焊接过程中排除熔池中的FeO,同时补偿合金元素的烧损。
单面焊双面成型焊接技术具有不受构建形状,尺寸和空间限制,设备简单,工艺灵活,适应性强,且焊接接头强度高,质量好等独到优点。广泛应用于锅炉压力容器,高压管道及重要的焊接结构施工。是国内外初级焊工考核的基本内容。也是我公司初级高压焊工的培训课程。
选择一种遮光号让您能够清楚的看见起弧点,帮助您提高焊接水平。公司的产品——光控面罩,可以根据使用者的喜好自己调节遮光号,而且快速的变光性能能够让您的眼睛不受伤害(起弧反应时间少于0.2毫秒)。