更新时间:2026-09-15 11:45:01 浏览次数:408 返回列表
在此期间可产生下列现象: ⑴液态金属的搅拌作用液态金属通电时受电磁力作用产生漩涡状流动,当把熔核视作地球状且电极端处为二极,其运动方向为——赤道部分由周围向球心流动而后流经两极再沿外表向赤道呈封闭状流动。对于同种金属点焊,搅拌仅需将焊件表面的氧化膜搅碎即可,但异种金属点焊时,必须充分搅拌以获得均质的熔化核心。如通电时间太短,搅拌不充分将产生漩涡状的非均质熔核。
手焊调节1、将开关置于“手焊”2、根据工件厚度,选择焊接电流。3、推力电流:在焊接条件下,根据需要调节推力旋钮,推力旋钮是用来调节焊接性能,尤其在小电流的范围内与焊接电流调节旋钮配合使用,可以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。关机1、断开电源总开关。 2、断开表箱控制按钮。
一般都是压力容器焊工和管道焊工。比如焊什么氩电联,向下焊之类的容器管道,承受压力比较大,焊缝拍片的。、都是高压焊工。
工作要领:类似划火柴。先将焊条端部对准焊缝,然后将手腕扭转,使焊条在焊件表面上轻轻划擦,划的长度以20——30mm为佳,以减少对工件表面的损伤,然后将手腕扭平后迅速将焊条提起,使弧长约为所用焊条外径1.5倍,作“预热”动作(即停留片刻),其弧长不变,预热后将电弧压短至与所用焊条直径相符。在始焊点作适量横向摆动,且在起焊处稳弧(即稍停片刻)以形成熔池后进行正常焊接。
离子弧焊:利用气体在电弧中电离后,再经过热收缩效应、机械收缩效应、磁收缩效应而产生的一种高温热源进行焊接,温度可达20000℃左右。电气焊培训学校:焊接注意事项1、焊接过程中,因焊工要经常更换焊条和调节焊接电流,操作进要直接接触电极和极板,而焊接电源通常是220V/380V,当电气保护装置存在故障、劳动保护用品不合格、操作者违章作业时,就可能引起触电事故。如果在金属容器内、管道上或潮湿的场所焊接,触电的危险性更大。
常用电弧焊方法:手弧焊手弧焊是各种电弧焊方法中发展较早、目前仍然应用较广的一种焊接方法。它是以外部涂有涂料的焊条作电极和填充金属,电弧是在焊条的端部和被焊工件表面之间燃烧。涂料在电弧热作用下一方面可以产生气体以保护电弧,另一方面可以产生熔渣覆盖在熔池表面,防止熔化金属与周围气体的相互作用。
平角焊缝的焊接方法分为两种,一种是可以一次焊接成型的薄板,另外一种是两块厚板的对接,这个就需要排焊,一次焊接不能成功。
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
因为有一定的技术性和技能要求,不同水平的焊工所焊接产品的效果和质量区别较大。高水平的焊工工资是很高的。一般水平的焊工在江苏地区的较低收入在3000元左右,如果是记件工资可能会更高些。
在焊接时要与电、可燃及易爆的气体、易燃的液体、有毒有害的烟尘、电弧光的辐射、焊接热源的高温等接触。若不遵守安全操作规程,就可能引起触电、灼伤、火灾、爆炸和中毒等事故。
由于历史及社会发展的原因,今天的焊工队伍正从传统的师傅带徒弟的“传帮带”形式转变为社会传授形式,电焊工的工作技能大多不再由师傅手把手传授,而是由企业或培训机构集中培训。作为一名有志从事焊接作业的焊工,在参加工作前就能进行规范系统的培训并获得专业上岗证书至关重要。
都说氩弧焊焊出鱼鳞纹才是好的,氩弧焊能焊出鱼鳞纹的才是专业焊工,究竟氩弧焊鱼鳞纹是怎么焊出来的,学氩弧焊需要多久的焊接基础才能学鱼鳞纹焊接技术呢?
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
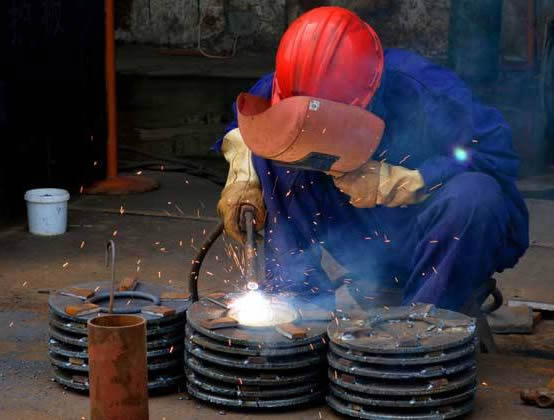
焊条的移动速度对焊缝质量、焊接生产率有很大的影响。如果焊条移动速度太快,则电弧来不及熔化掉足够的焊条与母材金属,易产生未焊透或焊缝较窄;若焊条移动速度太慢,则会使熔池温度过高,从而烧穿焊件,还引起焊瘤、焊道太宽、金属堆积、焊缝过高、外形不整齐等现象。在焊接较薄焊件时容易焊穿。故要求焊条的移动速度必须适当才能使焊缝均匀。