
激光的特点:具有单色性好、方向性好、能量密度高的特点,激光经透射或反射镜聚焦后,可获得直径小于0.01mm、功率密度高达1013W/cm2的能束,可以作为焊接、切割、钻孔及表面处理的热源。产生激光的物质有固体、半导体、液体、气体等,其中用于焊接、切割等工业加工的主要是钇铝石榴石(YAG)固体激光和CO2气体激光。
操作时将焊丝弯成合适的弧状,便于拿焊丝的手选择相对开阔的位置,使动作灵活,容易将焊丝送到熔池,还可防止焊丝干扰焊工的视线。对于厚壁管宜采用多层多道焊弧形状焊丝紧贴焊缝坡口一侧减小摆动幅度和送丝动作,使焊道较薄。焊完一道再焊另一道这样可以降低焊缝层间温度,防止焊缝夹渣及因温度过高引起根部焊缝二次熔化。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
熔化两侧坡口边缘1.5mm~2mm为宜,采用摆动运条,有利于气体析出和熔渣上浮,可防止气孔和夹渣产生;施焊时宜要先排上道,再排下道,这样不仅可适当减少排焊道数,且易于控制焊缝咬边、焊道超高及焊道之间出现沟槽等现象,焊道之间过渡平缓,成型美观,利于提高焊缝质量和效率。
点焊过程由预压、焊接、维持和休止四个基本程序组成焊接循环,必要时可增附加程序,其基本参数为电流和电极力随时间变化的规律。
从被焊件的形状来看,形状复杂而焊缝较短时,通常易于采用半自动TIG焊;形状规律性强、焊缝又较长时,例如直线或环形的长缝,宜于采用自动化焊接方法。毫无疑问,自动焊由于可靠的焊缝跟踪与稳定的控制系统的合理配合,能够得到手工焊所无法达到的焊接质量。下降时间、收弧电流和后送气时间。将焊枪的钨极与工件距离2-4mm。
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
埋弧焊的主要特点如下:1、电弧性能独特(1)焊缝质量高熔渣隔绝空气保护效果好,电弧区主要成分为CO2,焊缝金属中含氮量、含氧量大大降低,焊接参数自动调节,电弧行走机械化,熔池存在时间长,冶金反应充分,抗风能力强,所以焊缝成分稳定,力学性能好;
钝边是沿焊件厚度方向未开坡口的端面部分。根据工件厚度一般留有0.5——2.0毫米尺寸的钝边。如壁厚3毫米时,钝边应为0.5毫米,如壁厚在12毫米以上时,一般应为1.5毫米,较大不超过2毫米为宜,钝边太厚容易出现根部未焊透。太薄易被击穿,出现较大的熔孔。
当焊件厚度等于或大于6mm时,因为电弧的热量很难使焊缝的根部焊透,所以应开坡口。
电焊、气割,严禁遵守十不规程操作。 1、焊工须持证上岗,无特种作业安全操作证的人员,不准进行焊、割作业。2、凡属一、二、三级动火范围的焊、割作业,未经办理动火审批手续,不准进行焊、割。
为此,必须控制氧气的用量,可使乙炔燃烧不充分。这样,火焰中因含有乙炔不完全燃烧生成的一氧化碳和氢气而具有还原性。这种火焰使待焊接的金属件及焊条熔化时不致于被氧化而改变成分,焊缝也不致被氧化物沾。
学习氩弧焊技术学费在三千元左右,氩弧焊就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。氩弧焊(主要用于焊接不锈钢以及容易氧化的铝、镁、钛及其合金、低合金钢、耐热合金钢等);板对接平焊、立焊、平角焊、立角焊。报名条件广大的初中、高中、大学毕业生、社会青年、下岗工人、返乡农民工等。
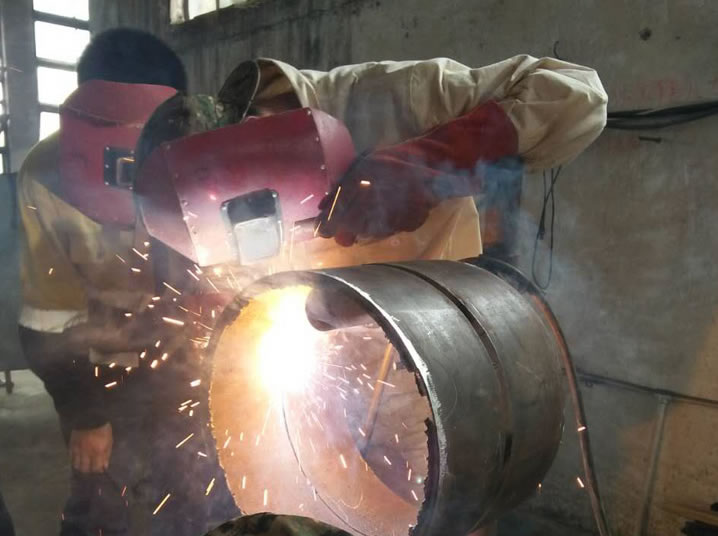
光控面罩的镜组就可以将紫外线、红外线等射线全部过滤掉,使焊接工人的眼睛得到充分的保护。同时,由于面罩所使用材料有耐热的性能,所以又可以使使用者免受热辐射的危害。公司的光控面罩还在镜组前加上了外保片,这使得镜组不受焊接时飞溅物的损害,而且外保片更换方便,提高了光控电焊面罩的使用寿命。
管道的焊接过程中出现磁偏吹现象,使手工氩弧焊封底焊接难以进行,发现这种磁偏吹主要出现在管道的对接接头,而且是在管道即将封闭的几个焊口处检测结果显示出未熔合现象更为严重。