
摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
焊接时,焊缝要留有足够的间隙3-5mm,便于形成弧坑,右手拿焊枪尽量压低焊枪钨极,左手拿焊丝,使用拇指和中指夹住焊丝往前送,送焊丝时要保持连续性和稳定性,两手之间要配合好,保持焊缝平整,眼睛要时刻观察到熔池的深浅和焊液的流动,电流要按规定调整,禁止电流过大。喷嘴氩气保持在5ml,保护气保持在25ml,背面保持在20ml,保证保护罩过后焊缝不变色。两遍焊接时,要留一定的冷却时间,使表层温度降到200℃以下 ,否则极易产生裂纹脆化,焊接位置尽量采用平焊和管口转动焊。焊接时屋内要干燥无尘土,风速小于2米/秒,风大易造成电弧不稳,封顶焊接时尽量采用脉冲装置,使焊缝成型美观。
一些项目使用冷拉丝网而不镀锌;有些是镀锌的,但镀锌过程不能保证足够的厚度;一些焊镀锌电焊网生产过程首先镀锌然后焊接;一些工程焊接网格连接使用燃烧线绑定方法。所有这些都可能降低镀锌电焊网的耐久性。
焊接保护:焊接前先要学会氩气保护,保护时,一人拿护罩保护上面,另一人拿护罩保护下面,保护者必须与焊接者配合好,焊完后要等到焊缝冷却后才可以松开保护罩,单面焊接双面成型特别要注意背面的保护,如果没有保护好,焊液便无法流动,也就无成型。
埋弧焊一般工作在静特性曲线的平或上升段。单丝、小电流(300~500A)可用直流电源。如弧焊整流器;单丝、中大电流(600~1000A)可用交流或直流电源;大电流时(1200~2500A)宜用交流,采用多台焊机并联。
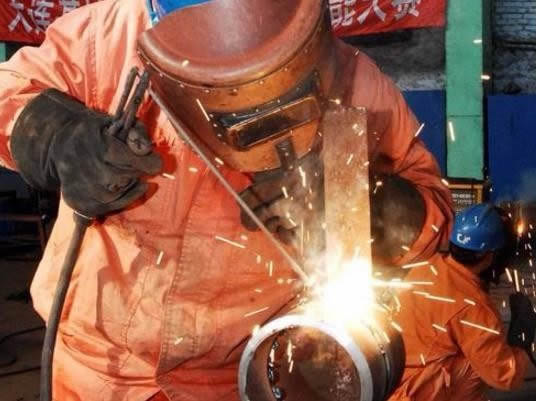
初级为压力容器焊工,中级为管道氩电联焊,高级是管道向下焊。高压焊工因为焊接作业要求高,操作难度大,施工焊接监管严格,一直是焊工行业里面技术要求较高的项目之一初级压力容器焊接广泛采用单面焊双面成形技术。
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。
气保焊机焊丝的伸出长度,一般的焊丝的伸出长度约为汉斯的直径的10倍左右,并随焊接电流的增加而增加。气体的流量正常的焊接时,200A已下薄板焊接,CO2的流量为10L/min~25L/min.200A以上厚板焊接,CO2的流量为15L/min~25L/min.粗丝大规范自动焊为25L/min~50L/min。希望我们总结的这几点焊接诀窍能给大家带来帮助。
熔化极气体保护电弧焊属于用电弧作为热源的熔化焊方法,其电弧建立在连续送进的焊丝与熔池之间熔化的焊丝金属与母材金属混合而成的熔池在电弧热源移走后结晶形成焊缝并把分离的母材通过冶金方式连接起来。
氩弧焊机应有高频引弧,电流衰减,气体延时保护,脉冲装置焊丝要求力学性能与母材相当。保护罩材质应选用紫钢或钛材质,形状以便于保护焊缝,达到焊缝不变色,护罩内应加装不锈钢丝网,起到气体缓冲作用。
由于埋弧焊熔深大、生产率高、机械操作的程度高,因而适于焊接中厚板结构的长焊缝。在造船、锅炉与压力容器、桥梁、超重机械、核电站结构、海洋结构、武器等制造部门有着广泛的应用,是当今焊接生产中较普遍使用的焊接方法之一。埋弧焊除了用于金属结构中构件的连接外,还可在基体金属表面堆焊耐磨或耐腐蚀的合金层。
槽焊缝:两板相叠,其中一块开长孔,在长孔中焊接两板的焊缝,只焊角焊缝者不称槽焊。 (2)按施焊时焊缝在空间所处位置分为平焊缝、立焊缝、横焊缝及仰焊缝四种形式。 (3)按焊缝断续情况分为连续焊缝和断续焊缝两种形式。
以后各层焊接,均可采用月牙形或锯齿形运条法,不过其摆动幅度应随焊接层数的增加而逐渐加宽。焊条摆动时,必须在坡口两边稍作停留,否则容易产生边缘熔合不良及夹渣等缺陷。
今天和大家分享一下平角角焊缝的焊接方式和焊接方法。所谓的平角角焊缝,就是两块板对接成90度,在水平位置焊接的平角焊缝。首先,咱们要点焊,固定好。有很多的角焊缝,它的长度特别长,这个时候我们还要采用跳焊或者花焊的方式,防止变形,要不然后期安装会特别困难!
等离子弧是电弧的一种特殊形式,是一种具有高能量密度的电弧,仍然是气体导电现象。等离子弧焊接是利用等离子弧的热量加热&熔化工件和母材实现焊接的方法。
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
除焊缝中间接头时可不清理焊渣外,其余接头前,必须先将需接头处的焊渣清除掉,否则接不好焊缝的接头,必要时可将需接头处先打磨成斜面后再接头。
在安装过程中常见的磁偏吹现象,主要是以下原因产生:1)随着电流进入工件并向工件接地点传出时电流流动方向大小的变化,产生感应磁场。 2)在进行大的钢结构件焊接时,磁偏吹主要来自焊件的剩磁场。当焊件有较大的剩磁场时,它与电弧磁场叠加,从而改变了电弧周围磁场的均匀性,使电弧向磁场较强一方偏移,形成磁偏吹。