更新时间:2026-10-09 01:45:02 浏览次数:871 返回列表
进入二十一世纪后,焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了前所未有的发展机遇,水电焊、氩弧焊、数控等技术类工种在就业日趋艰难的大形势下仍是一枝独秀,因此吸引了很多人选择进入焊接这一行业。因为人们都看到焊接这个行业的就业和发展的光明,电焊专业的就业前景一片大好!
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
所谓焊补,就是将熔化的金属液体浇注于需要连接的部件边缘处,等金属液体遇冷凝固后再通过锻打、研磨去除外观毛刺的焊接手法。这些专业术语听起来未免有些生硬,可是说到利用焊补这门手艺来吃饭的补锅匠,大家可能就会恍然大悟了。
第二层以后的焊接采用连续焊法,要注意减少工艺缺陷,焊接电流要适中,对于碳素钢和低合金钢焊件,焊后要控制缓慢冷却,为获得组织性能好的接头和为气体逸出创造条件,对于奥氏体不锈钢焊件,则要求选择较小的焊接工艺规范,焊后自然冷却或使之快冷,防止因过热产生晶间腐蚀的倾向。
电流过大:弧长短、飞溅大,有顶手感觉,余高过大,两边熔合不好。电压过高:弧长长、飞溅稍大,电流不稳,余高过小,焊逢宽,引弧易烧导电嘴。
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
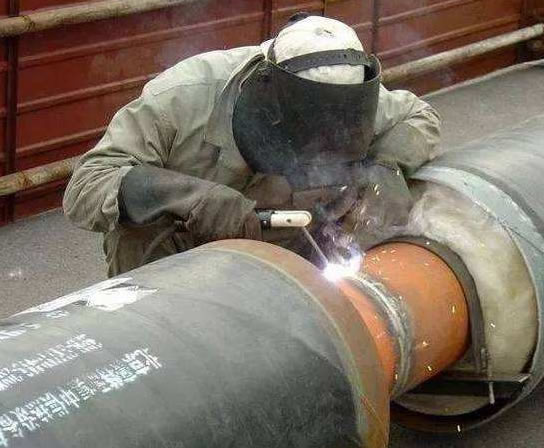
故障和异常现象 ①焊接中产生气孔,一般情况下与二氧化碳焊机本身故障无关 a、气体调节器流量计损坏或堵塞。 b、气体软管的损伤,连接点的松动。 c、焊枪本体的故障。 d、母材表面有油、污、锈、漆膜或焊丝伸出过长。e、二氧化碳焊丝有质量缺陷的可能。
手法应选择不摆动左向焊。焊接速度在焊透的情况小尽可能快,多层多道焊。必须保证氩气的纯度为99.99:要得到金黄色和银白色焊缝:焊接时线能量尽可能小.在氩气保护下冷却,延长延气时间,只能靠熟能生巧来或者金黄色,很简单,银白色颜色和温度材质冷却速度有关,收火后不要立即移开枪头。
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康,但是只要采取防护措施是可以将危害程度减轻或削弱的。
氩弧焊是在普通电弧焊的原理的基础上,利用氩气对金属焊材的保护,通过高电流使焊材在被焊基材上熔化成液态形成熔池,使被焊金属和焊材达到冶金结合的一种焊接技术,由于在高温熔融焊接中不断送上氩气,使焊材不能和空气中的氧气接触,从而防止了焊材的氧化。
操作准则: 一、必须穿戴好必要的劳保,电焊工焊接时须使用焊妆面罩,清渣时应戴防护眼镜,气焊(割)工应带防护眼镜。二、严禁在有压力的容器管路上焊接,在距焊接场所5m以内严禁存放易燃易爆物品,装过易燃介质器焊接时,须用碱水或蒸气彻底清洗指残介质,扣开刀孔或手孔确实无误后,方可旋焊。
根焊道经过打磨清理后,存在着薄厚不均的情况。由于半自动焊熔池温度高、熔深大,在根焊道较薄的位置假如仍然采用常规的方法进行焊接,极有可能将根焊金属全部熔化而出现烧穿现象。
产生未焊透和未熔合的原因:电流过小,焊速过快,间隙小,钝边厚,坡口角度小,电弧过长或电弧偏吹等。另外还有焊前清理不干净,尤其是铝氧化膜的清除;焊丝、焊炬和工件的位置不正确等。预防的对策是:正确选择焊接规范,选用适当的坡口形式和装配尺寸,熟练掌握操作技术等。
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
氩气表中的流量计的刻度1格为1MP,1格表示氩气流量1L/min,浮球所指的刻度为流量值开关的旋转方向:顺时针旋转为关,逆时针旋转为开。氩气表(氩气流量计).