
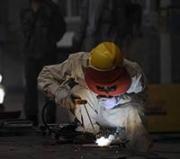
操作要点换焊条时的接头是难点,一方面收弧时易在背面焊道产生冷缩孔,另一方面接头时易产生焊道脱节。其操作要点是:①收弧前在熔池前方做一熔孔后,再将电弧向坡口一侧带10~15mm收弧或往熔池前的一坡口面上给两滴钢水收弧 ②接头时,在距弧坑10~15mm处起弧,运条至弧坑根部,将焊条沿已有的熔孔下压,听到“噗”声后,停顿2s左右,提起焊条正常焊接③焊接时,焊件背面应保持1/2的弧柱.
手法应选择不摆动左向焊。焊接速度在焊透的情况小尽可能快,多层多道焊。必须保证氩气的纯度为99.99:要得到金黄色和银白色焊缝:焊接时线能量尽可能小.在氩气保护下冷却,延长延气时间,只能靠熟能生巧来或者金黄色,很简单,银白色颜色和温度材质冷却速度有关,收火后不要立即移开枪头。
F电焊机应有专人管理,按时检查维护,电焊工应定期进行体格检查。G检修转动设备或进入设备内,须事先办理检修证和进入设备作业证,联系操作工同意后,通知电工切断电源,采取防护措施,并按规定设专人监护方可施工。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
氩弧焊的焊接方法1、阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机,(如焊接铝合金则需要用交流焊机),正确的选用钨极和气体流量:
利用可燃气体在氧气中燃烧时所产生的热量,将母材焊接处熔化而实现连接的一种熔焊方法。气焊是用气体火焰为热源的一种焊接方法。应用较多的是以乙炔气作燃料的氧-乙炔火焰。由于设备简单操作方便,但气焊加热速度及生产率较低,热影响区较大,且容易引起较大的变形。气焊可用于很多黑色金属、有色金属及合金的焊接。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
直流反接:当工件接阴极,焊条接阳极时,称为直流反接,此时工件受热较小,适合焊接薄小工件。采用交流焊机焊接时,因两极极性不断交替变化,故不存在正接或反接问题。
焊工在操作中需有很好的专业防护手段,如手套,面罩,皮鞋,围裙和衣裤眼镜等。所以不必担心有危险的。焊工是门很好的技术,但要成为好焊工的确需要勤学苦练。
产生内凹、接头未熔合和反面脱节影响成形美观,如果是高合金材料还很容易产生裂纹。焊后检查外观合格,人离开时要关闭电源和气。
焊速过慢:熔池变大,焊道变宽,焊趾部满溢。焊速慢易排出熔池中的气体。因过热造成焊缝金属组织粗大或烧穿。选择焊接参数应按以下条件:焊缝外型美观,没有烧穿、咬边、气孔、裂纹等缺陷。熔深控制在合适的范围内。焊接过程稳定,飞溅小。焊接时听到沙...沙的声音。同时应具备较高的生产率。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
激光焊的主要优点是:(1)激光可通过光导纤维、棱镜等光学方法弯曲传输,适用于微型零部件及其它焊接方法难以达到的部位的焊接,还能通过透明材料进行焊接。(2)能量密度高,可实现高速焊接,热影响区和焊接变形都很小,特别适用于热敏感材料的焊接。(3)激光不受电磁场的影响,不产生X射线,无需真空保护,可以用于大型结构的焊接。
根据焊条药皮的性质不同,焊条可以分为酸性焊条和碱性焊条两大类。药皮中含有多量酸性氧化物(TiO2、SiO2等)的焊条称为酸性焊条。药皮中含有多量碱性氧化物(CaO、Na2O等)的称为碱性焊条。酸性焊条能交直流两用,焊接工艺性能较好,但焊缝的力学性能,特别是冲击韧度较差,适用于一般低碳钢和强度较低的低合金结构钢的焊接,是应用较广的焊条。
对焊接熔池进行冶金处理,主要通过在焊接材料(焊条药皮、焊丝、焊剂)中加入一定量的脱氧剂(主要是锰铁和硅铁)和一定量的合金元素,在焊接过程中排除熔池中的FeO,同时补偿合金元素的烧损。