
穿孔型等离子弧:焊接电流在100~300A,接头无需开坡口,不要留间隙。焊接时,等离子弧可以将焊件完全熔透并形成一个小通孔,熔化金属被排挤在小孔的周围,电弧移动,小孔随之移动,并在后方形成焊缝,从而实现单面焊双面一次成形。这种方法可以焊接的板厚上限为:碳钢7mm,不锈钢10mm。
激光焊的主要优点是:(1)激光可通过光导纤维、棱镜等光学方法弯曲传输,适用于微型零部件及其它焊接方法难以达到的部位的焊接,还能通过透明材料进行焊接。(2)能量密度高,可实现高速焊接,热影响区和焊接变形都很小,特别适用于热敏感材料的焊接。(3)激光不受电磁场的影响,不产生X射线,无需真空保护,可以用于大型结构的焊接。
使用焊炬和割炬安全事项,使用焊炬必须先检查吸射性能和气密性,焊炬的各连接部位、气体能道及调节阀等处,不得沾有油脂。焊炬点火时,应先开乙炔阀点燃,后开氧气阀调节火焰;关火时,应先关乙炔,后关氧气。停止使用时,严禁将焊炬、胶管和气源做永久性连接使用割炬时,应清理干净工作表面的漆皮、锈层等,而且不能在水泥地上作业,以防锈水和水泥遇高温爆溅伤人。
氩弧焊根据电极材料的不同可分为钨极氩弧焊(不熔化极)和熔化极氩弧焊。根据其操作方法可分为手工、半自动和自动氩弧焊。根据电源又可以分为直流氩弧焊、交流氩弧焊和脉冲氩弧焊。
相背接头:两焊缝的起头相接,要求先焊缝的起头略低些,后焊的焊缝必须在前条焊缝始端稍前处起弧,然后稍拉长电弧将电弧逐渐引向前条焊缝的始端,并覆盖前焊缝的端头,待焊平后,再向焊接方向移动。
氩弧焊拉焊焊法培训拉焊技术用是专门从事工厂厚材料不锈钢的焊接技术工艺,如焊不锈钢厨具、不锈钢机器台等,是一条不锈钢焊条用拉焊工艺焊接出来。拉焊是针对在工厂专门焊接机器和不锈钢厨具厂用的拉焊技术工艺培训。
熔焊:是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
电弧磁偏吹行为在磁性金属构件的焊接中较为常见,对于奥氏体不锈钢,铝及铝合金等非磁性焊件则不明显。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
气焊通常只适用于焊接厚度小于5mm的薄板。为避免产生较大的变形,焊接接头主要采用对接接头。由于气焊对接头表面的油污、铁锈以及水分等比较敏感,因此,须重视对焊件的焊前清理工作。
对接接头是应用较多的接头形式。当被焊工件较薄(板厚小于6毫米)时,在焊接接头处只要留有一定间隙就能保证焊透。当焊件厚度大于6毫米时,为了保证能焊透按板厚的不同,需要在接头处开处一定形状的坡口。对接接头常见的坡口形状。
引弧时如果焊条粘住焊件,应立即将焊钳放松。若短路时间过长,短路电流过大会使电焊机烧坏。
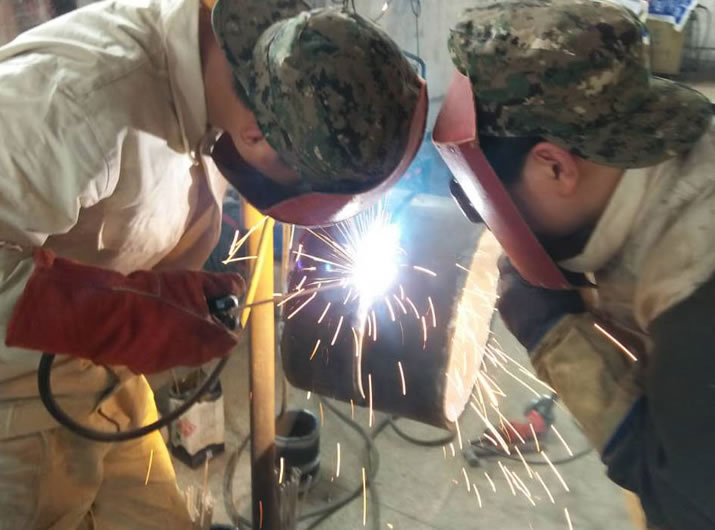
电源:陡降电源、直流正接;焊接铝镁时用交流、陡降电源、需引弧、稳弧措施。焊接材料:保护气体、钨极 适用范围:广泛用于工业生产,特别是航空航天等军工和尖端工业技术所用的铜及铜合金、钛及钛合金、合金钢、不锈钢、钼等金属的焊接,如钛合金的导弹壳体,飞机上的一些薄壁容器等。