
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。
缺陷返修:不合格的焊缝进行缺陷返修,同一个位置不能返修超过两次。。高压焊工的技术掌握是个循回渐进的过程,只要每道焊接过程的焊缝严格控制和预防各种缺陷,每个焊缝都经过拍片检测,出现缺陷逐渐领悟返修,掌握了高压焊工操作的基本要领,当焊缝合格率较高且比较稳定的时候,就是一名合格的高压焊工了。
在安装过程中常见的磁偏吹现象,主要是以下原因产生:1)随着电流进入工件并向工件接地点传出时电流流动方向大小的变化,产生感应磁场。 2)在进行大的钢结构件焊接时,磁偏吹主要来自焊件的剩磁场。当焊件有较大的剩磁场时,它与电弧磁场叠加,从而改变了电弧周围磁场的均匀性,使电弧向磁场较强一方偏移,形成磁偏吹。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
焊条朝熔池方向逐渐送进,这是为了以维持所要求的电弧长度。因此,焊条的送进速度应等于焊条的熔化速度,如果送进速度比熔化速度慢,则电弧被逐渐拉长,严重时形成断弧现象;反之,如果焊条送进速度太快,则弧长迅速缩短,然后导致焊条弓弩手焊件接触短路,电弧熄灭。
电弧磁偏吹行为在磁性金属构件的焊接中较为常见,对于奥氏体不锈钢,铝及铝合金等非磁性焊件则不明显。
增大焊接电流能提高生产效率。使熔深增大,但电流过大易造成焊缝咬边和烧穿等缺陷,降低接头的机械性能。焊接时,焊接电流的选择可以从以下几个方面考虑: 1)根据焊条直径和焊件厚度选择。焊条直径越大,焊件越厚,要求焊接电流越大。平焊低碳钢时,焊接电流I(单位A)与焊条直径d(单位mm)的关系式为: I=(35---55)d 。
第五步,将上一层焊缝表面进行再一次填丝焊接,如果氩气不纯或有些部位漏气,试气时就会出现气孔,自熔是指把母材或焊缝表面熔化,但不需要填充焊丝。
焊条电弧焊一般工作在静特性曲线的平缓段,为了当弧长变化引起电压变化时不显著影响焊接电流输出,应配用下降特性的弧焊电源。用酸性焊条焊接时,可选用弧焊变压器;用碱性焊条焊接重要构件时,可选用直流弧焊电源,如硅弧焊整流器、弧焊逆变器等。
焊接方法:按焊接方法不同可分为电弧焊管、高频或低频电阻焊管、气焊管、炉焊管、邦迪管等。电焊钢管:用于石油钻采和机械制造业等。炉焊管:可用作水煤气管等,大口径直缝焊管用于高压油气输送等;螺旋焊管用于油气输送、管桩、桥墩等。
试验检测气体纯度时,应找一块厚废钢板,打磨出一块露出金属光泽。 一步,对打磨区域自熔。第二步,对自熔部分填充焊丝焊接。第三步,对焊缝表面进行自熔。第四步,对自熔部分进行填丝焊接。
初学电焊者,先学到的就是平焊了,其实平焊是电焊运条中简单的一种,就是入门基本的基础,其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上,只是在考证时需要,学电焊小编认为重要的是要练习,多多的练习,不过我相信不管学什么,只要用心,学的就很快!
引弧:引弧一般采用引弧器(高频振荡器或高频脉冲发生器),钨极与焊件不接触引燃电弧,没有引弧器时采用接触引弧(多用于工地安装,特别高空安装),可用紫铜或石墨放在焊件坡口上引弧,但此法比较麻烦,使用较少,一般用焊丝轻轻一划,使焊件和钨极直接短路又快速断开而引燃电弧。
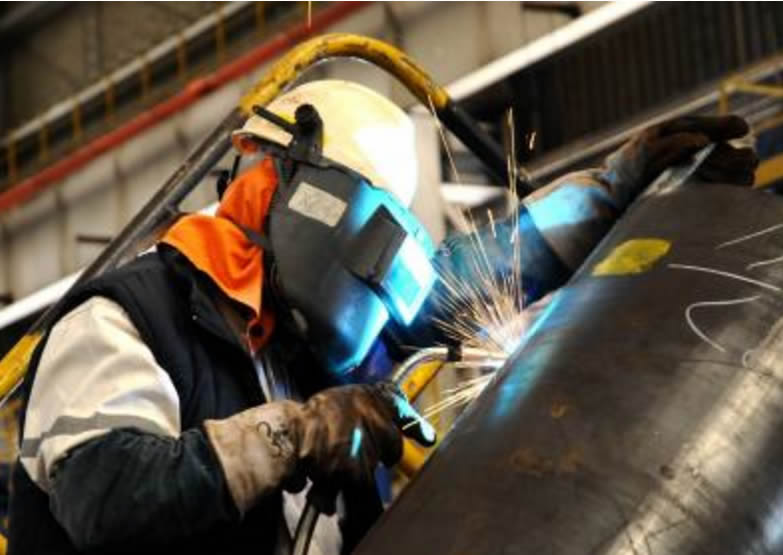
层状撕裂主要是由于钢材在轧制过程中,将硫化物(MnS)、硅酸盐类等杂质夹在其中,形成各向异性。在焊接应力或外拘束应力的使用下,金属沿轧制方向的杂物开裂。
单面焊双面成形的操作方法,不论对碳素钢、低合金钢或不锈钢的焊接,以及采用直流电源或交流电源,尽管焊接性能有很大差别,但其操作要领是一致的,主要要控制以下3个方面。
电气焊培训学校不仅要传授电焊技能,更对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。