
焊前准备:焊口及车床加工,达到正常焊缝坡口标准,焊材以及各类气体检测合格,焊接设备完好,所有工作准备完毕后才能开始焊接。
臭氧和氮氧化物氩弧焊时,弧柱温度高。紫外线辐射强度远大于一般电弧焊,因此在焊接过程中会产生大量的臭氧和氧氮化物;尤其臭氧其浓度远远超出参考卫生标准。如不采取有效通风措施,这些气体对人体健康影响很大,是氩弧焊较主要的有害因素。
学员每天上下午全日训练,确保实用的练习实践和内容项目与企业用工完全一致。学员毕业前教练选择岗前模拟项目进行现场考核。按企业标准训练,按企业工作要求进行现场考核。学员毕业前组织学员进行企业用工考核和焊工操作证考试。
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;
等离子弧是电弧的一种特殊形式,是一种具有高能量密度的电弧,仍然是气体导电现象。等离子弧焊接是利用等离子弧的热量加热&熔化工件和母材实现焊接的方法。
激光焊的主要优点是:(1)激光可通过光导纤维、棱镜等光学方法弯曲传输,适用于微型零部件及其它焊接方法难以达到的部位的焊接,还能通过透明材料进行焊接。(2)能量密度高,可实现高速焊接,热影响区和焊接变形都很小,特别适用于热敏感材料的焊接。(3)激光不受电磁场的影响,不产生X射线,无需真空保护,可以用于大型结构的焊接。
冷裂纹的产生是材料有淬硬倾向、焊缝中扩散氢含量多和焊接应力三要素作用的结果。预防的对策比较多:限制焊缝中的扩散氢含量,降低冷却速度和减少高温停留时间,以改善焊缝和热影响区组织结构,采用合理的焊接顺序,以减少焊接应力,选用合理的焊丝和工艺参数,减少过热和晶粒长大倾向,采用正确的收弧方法,填满弧坑,严格焊前清理,采用合理的坡口形式以减小熔合比。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
镀锌电焊网是用优质的低碳铁丝排焊而成,然后再冷镀锌(电镀锌)、热镀锌、PVC包塑等,使其表面钝化、塑化处理网面平整、网目均匀、焊点牢固、局部加工性能良好、稳定、防腐蚀性好。
电焊工工作时必须穿上防护服穿上防护服主要是防止电焊时产生的火花灼伤脸部皮肤,同时减少所产生的强光对眼睛的刺激。电弧光的光谱分析表明,它的紫外线的强度是非常大的,而这种射线对人的皮肤特别是眼睛有非常大的伤害,对于眼睛来说,可以灼伤眼底,造成失明同时也必须穿防护服,因为它的穿透力和热效应也非常强烈,可以隔着一般衣服将皮肤烧伤,因此,不但要戴面罩,还应该穿防护服。
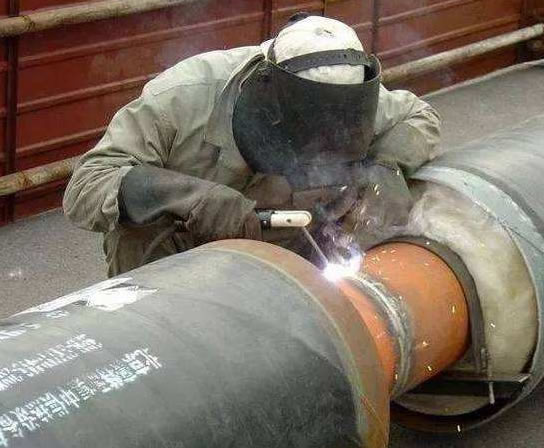
镀锌电焊网是用优质的低碳铁丝排焊而成,然后再冷镀锌(电镀锌)、热镀锌、PVC包塑等,使其表面钝化、塑化处理网面平整、网目均匀、焊点牢固、局部加工性能良好、稳定、防腐蚀性好。
直流反接法:焊件接负极,钨极接正极,焊接时电子高速冲向钨极,钨极热量高,消耗快,故一般不使用。用于焊接高熔点氧化膜的铝、镁及其合金。交流电源由于极性交替变化,它既有“阴极雾化”作用,又有钨极消耗比直流反接法少的特点,适用于铝、镁及其合金的焊接。
学习氩弧焊技术学费在三千元左右,氩弧焊就是在电弧焊的周围通上氩气保护气体,将空气隔离在焊区之外,防止焊区的氧化。氩弧焊(主要用于焊接不锈钢以及容易氧化的铝、镁、钛及其合金、低合金钢、耐热合金钢等);板对接平焊、立焊、平角焊、立角焊。报名条件广大的初中、高中、大学毕业生、社会青年、下岗工人、返乡农民工等。
开坡口对接接头的焊接,可采用多层焊法(图2-4)或多层多道焊法。(1)多层焊时,对其一层的打底焊道应选用直径较小的焊条,运条方法应以间隙大小而定,当间隙小时可用直线形,间隙较大时则采用直线往返形,以免烧穿。当间隙很大而无法一次焊成时,就采用三点焊法。
焊条沿轴线向熔池方向送进使焊条熔化后,能继续保持电弧的长度不变,因此要求焊条向熔池方向送进的速度与焊条熔化的速度相等。如果焊条送进的速度小于焊条熔化的速度,则电弧的长度将逐渐增加,导致断弧;如果焊条送进的速度太快,则电弧长度迅速缩短,焊条未端与焊件接触发生短路,同样会使电弧熄灭。
所谓气焊,就是利用可燃气体与助燃气体混合燃烧生成的火焰为热源,融化焊件和焊接材料使其达到原子结合的一种焊接方法。国强电焊专业培训学校拥有专业的气焊设备,师资雄厚,技术精良,为社会培养了一批又一批的焊工人才。下面小编来给大家普及气焊火焰和工艺的相关知识。
U形坡口的填充金属量在焊件厚度相同的条件下比V形坡口小得多,但这种坡口的加工较复杂。(二)坡口的几何尺寸(1)坡口面待焊件上的坡口表面叫坡口面。(2)坡口面角度和坡口角度待加工坡口的端面与坡口面之间的夹角叫坡口面角度,两坡口面之间的夹角叫坡口角度,见图1—12。(3)根部间隙焊前在接头根部之间预留的空隙叫根部间隙,见图1—12。其作用在于打底焊时能保证根部焊透。根部间隙又叫装配间隙。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
防止焊瘤的措施:使焊缝处于平焊位置,正确选用规范,选用无偏芯焊条,合理操作。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。