更新时间:2026-10-02 12:36:01 浏览次数:328 返回列表
据说男人学会一项技术会让所有人眼前一亮,你猜到是什么技能了吗?没错,就是电焊。焊工培训学校在这里告诉你们,想要学会如此闪亮的技能,焊工培训是必不可少的。而且,我们还须牢记电焊工的安全施工细则。
坡口角度必须按“规则”和有关设计的技术条件规定进行坡口角度直接影响接头质量和焊缝尺寸,必须选择合理的角度,一般为“v”字形坡口60°——70°。
产生气孔的主要原因:母材或填充金属表面有锈、油污等,焊条及焊剂未烘干会增加气孔量,因为锈、油污及焊条药皮、焊剂中的水分在高温下分解为气体,增加了高温金属中气体的含量。焊接线能量过小,熔池冷却速度大,不利于气体逸出。焊缝金属脱氧不足也会增加氧气孔。
选择何种焊缝形式,要遵循有利于焊接过程的原则1、氩弧焊电弧温度一般介于等离子电弧和手工电弧焊电弧之间,电弧温度为9000-10000K,等离子弧为16000-32000K,手工电弧为5000-6000K,熔化极氩弧焊电弧温度为10000-14000K,氧乙炔焰为3100-3200K主要是焊接粉尘造成呼吸道感染、肺部感染;电焊弧光造成眼睛近视;噪音造成听力下降。
试验检测气体纯度时,应找一块厚废钢板,打磨出一块露出金属光泽。 一步,对打磨区域自熔。第二步,对自熔部分填充焊丝焊接。第三步,对焊缝表面进行自熔。第四步,对自熔部分进行填丝焊接。
个人认为焊接速度要快,不然速度慢的话,焊缝高温氧化了。颜色就会很难看。当然电流要大,这就要看个人技术水平。温度要控制好保护再好些其实碳钢也能焊接出来黄色的或者是带点紫红色适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。
在平焊位置、横焊位置、立焊位置、仰焊位置进行的焊接分别称为平焊、横焊、立焊、仰焊。T形、十字形和角接接头处于平焊位置进行的焊接称为船形焊。在工程上常用的水平固定管的焊接,由于在管子360°的焊接中,有仰焊、立焊、平焊,所以称全位置焊接。当焊件接缝置于倾斜位置(除平、横、立、仰焊位置以外)时进行的焊接称为倾斜焊。
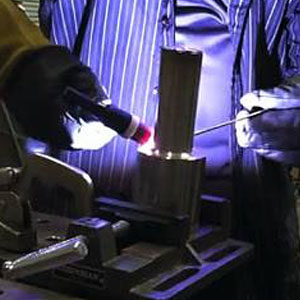
焊接能力训练点,通过对简单工件进行焊接,培养学生的焊接工艺分析能力,动手操作能力,为今后从事生产技术工作打下坚实的基础。
随着我国经济和社会的发展,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是业内非常需要的人才。然而学员须通过专门的职业技术培训达到一定水平,通过职业资格认定获取焊工上岗操作证后方能上岗就业。国强电焊给您提供专业的电焊工培训平台,帮您进入焊工行业。
焊前控制措施(1)刚性固定法是采用强制手段来减小焊后变形的。采用设计合理的组对组焊胎夹具,将焊件固定起来进行焊接,增加其刚性,达到减小焊接变形的目的,保证装配尺寸和形位公差要求。当薄板面积较大,焊缝较长时,可采用压铁法,分别放在焊缝两侧来减小焊接变形,如同时使用铜板压紧辅助散热,效果更佳;
氩弧焊的原理:氩弧焊是使用惰性气体氩气作为保护气体的一种气电保护焊的焊接方法。
在焊接大直径厚壁管道时,应尽量由两名焊工对称焊接,如果由一人施焊,要注意采取一定的焊接顺序,以减少焊接应力。焊接结束时,要逐渐减小电流,并将电弧慢慢转移到坡口侧收弧,不允许突然断弧,以防止焊缝形成裂纹而开裂。
需要管内充氩气保护进行焊接的钢管(如高合金钢管)要采取有效的充氩措施。对于可不充氩气保护的管道(中、低合金钢)可不采取充氩措施,但要采取措施防止空气在管内流动。
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
首先咱们讲一下一次能焊接成功的薄板焊接。加固好以后,根据钢板的厚度,调合适的电流,要知道,任何美观的焊道都要以合适的电流和完美的操作手法为基础.以4毫米的钢板为例,3.2mm的焊条,电流125-130,采用正圆法或者斜圆法,在焊道的上方稍微停留一下,防止出现咬边的现象。收弧稍微点两下,防止出现裂纹。
坡口角度必须按“规则”和有关设计的技术条件规定进行坡口角度直接影响接头质量和焊缝尺寸,必须选择合理的角度,一般为“v”字形坡口60°——70°。
以上三个主管单位颁发的焊工证,每个单位的焊工证查询、焊工证办理等流程都是有区别的。经过焊工培训过的人员,需要根据自己的实际情况办理焊工证。为了响应春天学习的号召,想要学焊工,看懂图纸多操练,电焊工作并不难。电焊条、电焊机、电焊需注意,焊前电接地,
直线往复运条法,焊接时焊条末端沿焊缝的纵向作来凹直线形摆动,特点是焊接速度快、焊缝窄、散热快,适一薄板和接头间隙较大的多层焊的其一层焊道。
主要是指熔池中的气泡凝固时未能逸出而残留下来所形成的空穴。产生的原因是: 1、焊件和焊接材料有油污、铁锈及其它氧化物。2、焊接区域保护不好。3、焊接电流过小,弧长过长,焊接速度过快。
在厚板焊接时,必须采用多层焊或多层多道焊。前一条焊道对后一条焊道起预热作用,后一条焊道对前一条焊道起热处理作用。有利于提高焊缝金属的朔性和韧性。每层焊道厚度不能大于焊条直径的1.5倍。