
冷却速度的影响冷却速度增大,一是使结晶偏析加重,二是使结晶温度区间增大,两者都会增加结晶裂纹的出现机会;
滤光玻璃的外面应安装保护板,保护滤光玻璃不被飞溅颗粒打坏。保护板一般采用玻璃板或塑料板。滤光板后面还可安装放大镜,用来更清晰地观察熔池,而滤光玻璃应具有足够的韧性,以防止被飞行物体碰撞后破裂。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。
镀锌电焊网是用优质的低碳铁丝排焊而成,然后再冷镀锌(电镀锌)、热镀锌、PVC包塑等,使其表面钝化、塑化处理网面平整、网目均匀、焊点牢固、局部加工性能良好、稳定、防腐蚀性好。
焊道内外表面有严重的氧化物。产生的原因:气体保护效果差,气体不纯,流量小等,熔池温度过高,如电流大,焊速慢,填丝缓慢等。焊前清理不干净,钨极外伸过长,电弧长度过大,钨极及喷嘴不同心等。焊接铬镍奥氏体钢时,内部产生花状氧化物,说明内部充气不足或密封性不好。
在工作中,如果气瓶离自己较远,不方便查看气流大小时可以将喷嘴对准脸部来感觉气流大小,时间长了就可以大概判断气体流量大小。需要注意的是为保证氩气纯度,氩气瓶内气体压力为0.5MPa时,应该换气不可使用完。
缺陷返修:不合格的焊缝进行缺陷返修,同一个位置不能返修超过两次。。高压焊工的技术掌握是个循回渐进的过程,只要每道焊接过程的焊缝严格控制和预防各种缺陷,每个焊缝都经过拍片检测,出现缺陷逐渐领悟返修,掌握了高压焊工操作的基本要领,当焊缝合格率较高且比较稳定的时候,就是一名合格的高压焊工了。
高压焊工指符合承压焊缝焊接要求的焊工。通常为压力容器焊工,压力管道焊工,氩电联焊工,下向焊焊工等。高压焊工因为焊接要求高,操作难度较大,施工焊接时的监管比较严格,一直以来,是焊工行业里面技术要求高的项目之一,同时也是待遇比较高的一种焊工。所以,要想进行高压焊工作业,须首先进行高压焊工培训的考核。
工作原理:氩弧焊在主回路、辅助电源、驱动电路、保护电路等方面的工作原理是与手弧焊是相同的。在此不再多叙述,而着重介绍氩弧焊机所特有的控制功能及起弧电路功能。
进入现场须要遵守安全生产六大纪律:1、进入现场须戴好安全帽,扣好帽带;并正确使用个人劳动防护用品。 2、2m以上的高处、悬空作业,无防护设施的、须戴好安全带、扣好保险钩。 3、高处作业时,不准往下或向上乱抛材料和工具等物件。 4、各种电动机械设备须有可靠安全接地和防雷装置,方能开动使用。
首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
一般都是压力容器焊工和管道焊工。比如焊什么氩电联,向下焊之类的容器管道,承受压力比较大,焊缝拍片的。、都是高压焊工。
雨、雪、风力六级以上(含六级)天气不得露天作业。雨、雪后应清除积水、积雪后方可作业。
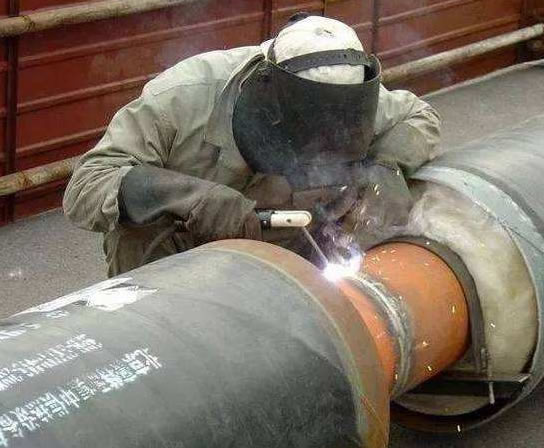
比方50小管可以选用6号,7号喷嘴打底盖面都可以,159可以选用6号喷嘴打底,8号,10号盖面。手工钨极氩弧焊时氩气的流量及选择原则,手工钨极氩弧焊时,氩气的流量一般为5~15L/min。氩气流量应根据环境不同而不同,如果在室内,氩气流量可小些,为5-7L/min,在室外,当有风时,氩气流量应大些,为7~15L/mn并采取防风措施、防止空气侵入熔池而产生气孔。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
焊缝倾角,即焊缝轴线与水平面之间的夹角,焊缝转角,即焊缝中心线(焊根和盖面层中心连线)和水平参照面Y轴的夹角,见图1—14。(1)平焊位置焊缝倾角0°,焊缝转角90°的焊接位置,见图1—15(a)。(a)平焊(b)横焊(c)立焊(d)仰焊(e)平角焊(f)仰角焊 (2)横焊位置焊缝倾角0°,180°;焊缝转角0°,180°的对接位置,见图1—15(b)。