
根据焊条药皮的性质不同,焊条可以分为酸性焊条和碱性焊条两大类。药皮中含有多量酸性氧化物(TiO2、SiO2等)的焊条称为酸性焊条。药皮中含有多量碱性氧化物(CaO、Na2O等)的称为碱性焊条。酸性焊条能交直流两用,焊接工艺性能较好,但焊缝的力学性能,特别是冲击韧度较差,适用于一般低碳钢和强度较低的低合金结构钢的焊接,是应用较广的焊条。
造成这些缺陷的原因是:焊接规范选择不当,操作技术不熟练、填丝不均匀,熔池形状和大小控制不准确等。预防的对策是:工艺参数选择合适,熟练掌握操作技术,送丝及时准确,电弧移动一致,控制熔池温度。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
焊接方法:按照正常运条角度起弧,形成熔池后也按常规运条方法运条,然后立即断弧(一步一断法)或向前形成几个焊波后断弧(几步一断法),断弧后熔池稍一冷却迅速起弧,形成下一个熔池,再断弧、起弧……如此反复进行。
喷嘴-工件间距离:喷嘴-工件间距离过大时,容易产生缺陷(气孔,坑等)。一般情况下采用焊丝直径的10倍距离左右(如1.0的焊丝,选用距离为10毫米左右)。
电焊知识:采用氩弧焊接有何优点和缺点氩弧焊:是钨极惰性气体保护焊的简称。在焊接过程中钨极不熔化,利用钨电极和焊件之间产生的电弧作为加热源,使焊缝金属熔化。同时由焊炬的喷嘴送出氩气对焊缝的熔化金属保护,还可根据需要另外添加填充金属。在国际上称为:TIG焊。
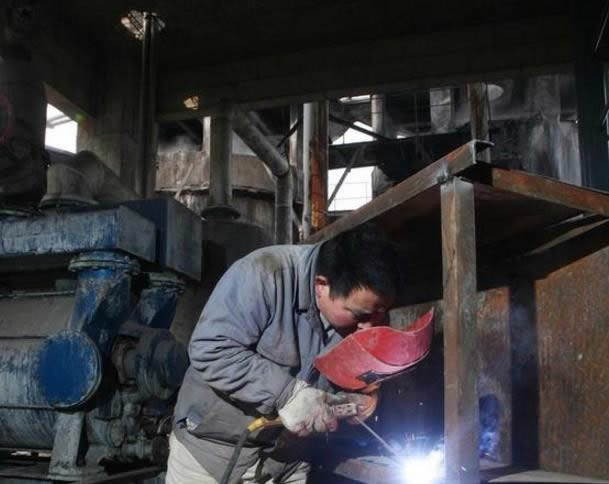
由于焊接时产生强烈火的可见光和大量不可见的紫外线,对人的眼睛有很强的刺激伤害作用,长时间直接照射会引起眼睛疼痛、畏光、流泪、怕风等,易导致眼睛结膜和角膜发炎(俗称电光性眼炎)。
产生咬边的主要原因:是电弧热量太高,即电流太大,运条速度太小所造成的。焊条与工件间角度不正确,摆动不合理,电弧过长,焊接次序不合理等都会造成咬边。直流焊时电弧的磁偏吹也是产生咬边的一个原因。某些焊接位置(立、横、仰)会加剧咬边。咬边减小了母材的有效截面积,降低结构的承载能力,同时还会造成应力集中,发展为裂纹源。
收弧:如果直接收弧很容易产生缩孔,如果是有引弧器的焊枪要断续收弧或调到适当的收弧电流慢收弧,如是没有引弧器焊机则缓将电弧引到坡口的一边,不要产生收缩孔,如产生收缩孔要打磨干净后方可施焊。
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。
如今电焊高级人才需求量大, 随着我国社会和经济的发展,我国的制造业也将逐渐地向高端制造业发展,高端制造业中很多的都将是重工业,所以在未来,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是里面极其需要的人才。
电焊是材料连接加工中的一种经济、适用、技术先进的方法。用电焊几乎可实现任何两种金属材料,以及某些金属材料与非金属材料之间的焊接;可实现以小拼大,制成大型的、经济合理的结构;可以在结构的不同部位采用不同性能的材料,充分发挥各种材料的特点;电焊件具有气密性好、重量轻的特点;用电焊还可实现超薄、超细材料之间的焊接。
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
焊前准备 镜子,可以是玻璃镜子,也可以是镜面薄金属板;现在比较多的采用不锈钢镜面薄板制成;为了便于调节镜子视角,通常镜子与座子之间用一根能任意弯曲的挠性管连接;座子可做成磁力座,用于铁质钢材,也可做成夹持式座子,用于非铁质材料焊接。另外在镜子边沿安装小型照明灯那就更好。
CO2气体保护焊是利用CO2气体作为电弧介质并保护焊区电弧焊,是熔化极气体保护焊。因其生产效率高、成本低、熔透性好、焊接变形小、焊接质量高、适应范围广以及操作方便等优点,因而被广泛应用于港口起重机械,汽车和船舶等机械制造行业。然而其带来的优点的同时,由于焊接人员、焊接设备、焊接材料、焊接工艺和焊接环境等的原因,焊接缺陷也伴随而生。
以方便调节起弧电流大小,而不受焊接电流调节旋钮的控制。这样在小电流焊接过程中,就能获得很大推力,从而达到模拟旋转直流焊机的效果。的通风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
摇把”焊接操作方法与特点? 1.送丝方法就是大拇指与食指、中指紧夹焊丝。用大拇指沿食指指尖方向靠摩擦向前推动焊丝,焊丝从无名指和小拇指中间穿出,起定位作用。摇把送丝法的特点是续丝稳而快,不间断,均匀的摆动加大了氩气的保护圈,更好的保证了焊缝的质量。特别是不锈钢、有色金属材料焊接,熔池均匀、气体保护得当,焊接外观更漂亮。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。