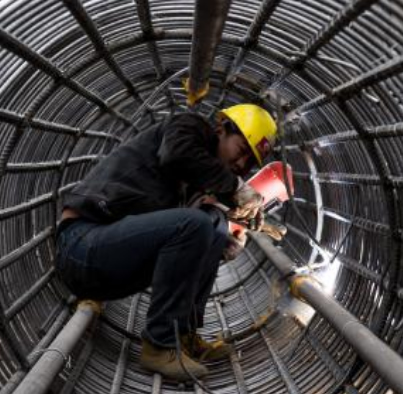

镀锌电焊网是用优质的低碳铁丝排焊而成,然后再冷镀锌(电镀锌)、热镀锌、PVC包塑等,使其表面钝化、塑化处理网面平整、网目均匀、焊点牢固、局部加工性能良好、稳定、防腐蚀性好。
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;
众所周知在很多的领域氩弧焊接起着重要的作用,由于其焊接成型好,无渣的特点,特别适合打底焊接,今天小编为大家整理一些关于氩弧焊摇把焊打底及盖面的操作手法及技巧,希望对大家有帮助。
产品系选用优质的镀锌铁丝通过精密的自动化机械焊接制成。具有焊点牢固,结构合理,网孔均匀等特点,网面平整、结构坚固、整体性强,具有较强的耐腐蚀性也可以用于建筑业地板采暖的专用网片.现已在国内很多地区被广用。
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。
在熔焊过程中,如果大气与高温的熔池直接接触,大气中的氧就会氧化金属和各种合金元素。大气中的氮、水蒸汽等进入熔池,还会在随后冷却过程中在焊缝中形成气孔、夹渣、裂纹等缺陷,恶化焊缝的质量和性能。
层状撕裂主要是由于钢材在轧制过程中,将硫化物(MnS)、硅酸盐类等杂质夹在其中,形成各向异性。在焊接应力或外拘束应力的使用下,金属沿轧制方向的杂物开裂。
综上,在焊接实习教学中,让学生学会观察熔池温度的变化,掌握有效控制焊池温度的方法,是学好焊接技术的基础,打好这个坚实的基础,才能有所突破,才能成为一名优秀的焊接技术工人。
盖面焊应该做到焊缝外观尺寸合格,无焊接缺陷,成型美观,是焊口的较后一道工序,也是关键工序。斜45℃管口盖面焊,有突出的难点,外观容易出现咬边和焊缝超高的缺陷,焊道之间容易出现沟槽,必须采用适当的工艺方法:严格按工艺参数要求,采用直线稍加摆动运条,摆动幅度要适当,
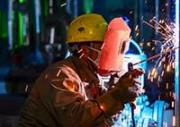
焊接作业的危害和预防由焊接火花引发的燃烧爆炸事故。由焊接火焰或烛件引起的烧伤、烫伤事故。焊接过程中发生的触电事故及高空坠落事故。焊工在作业中会引起血液、眼、皮肤、肺部等发生病变。
问题一:什么是电弧?自动变光电焊帽能防止电弧对眼睛的伤害吗?答:电弧是在焊接过程中眼睛较不愿意直接接触到的。电弧释放的几种射线包括:紫外线、红外线和高强度的可见光。紫外线和红外线会对人的眼睛造成较久性的伤害;
在石油、石化等行业常采用TIG焊接打底+MAG实心焊丝填充盖面焊工艺,经严格的焊接工艺评定,运用反月牙形运条手法,焊缝余高低,成形美观,X射线探伤合格率可达100%。
在多人工作层作业或固定场所施焊时,应设防护屏障。下雨天气不准露天焊接。必要时须采取防护措施方可进行。在低洼地方和金属容器内焊接时,除穿戴绝缘鞋、绝缘手套外,并应设有绝缘垫板在清除铁锈焊接时,须戴防护眼镜。
氩弧焊拉焊焊法培训拉焊技术用是专门从事工厂厚材料不锈钢的焊接技术工艺,如焊不锈钢厨具、不锈钢机器台等,是一条不锈钢焊条用拉焊工艺焊接出来。拉焊是针对在工厂专门焊接机器和不锈钢厨具厂用的拉焊技术工艺培训。
内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。