更新时间:2026-10-12 18:18:02 浏览次数:375 返回列表
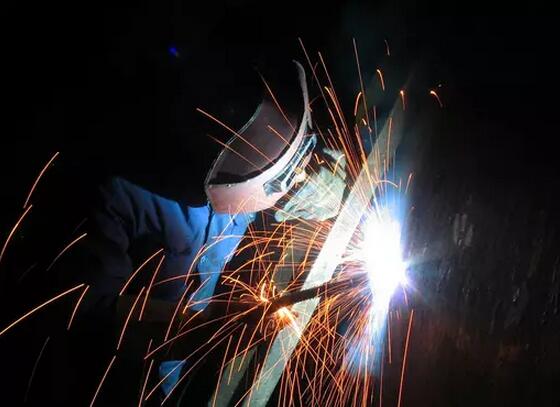
由于电焊二保焊工作时只有二氧化碳气体保护熔池,对弧光几乎起不到遮挡作用,而手工焊由于有被电弧熔化的焊药覆盖熔池,对弧光的遮挡有较大帮助,因此,电焊二保焊的弧光辐射强度比手工焊要大许多,所以,在电焊二保焊工作过程中更要加强对电焊弧光的防护。
气保焊机焊丝的伸出长度,一般的焊丝的伸出长度约为汉斯的直径的10倍左右,并随焊接电流的增加而增加。气体的流量正常的焊接时,200A已下薄板焊接,CO2的流量为10L/min~25L/min.200A以上厚板焊接,CO2的流量为15L/min~25L/min.粗丝大规范自动焊为25L/min~50L/min。希望我们总结的这几点焊接诀窍能给大家带来帮助。
初学电焊者,先学到的就是平焊了,其实平焊是电焊运条中简单的一种,就是入门基本的基础,其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上,只是在考证时需要,学电焊小编认为重要的是要练习,多多的练习,不过我相信不管学什么,只要用心,学的就很快!
填充层较宽时,可用排焊,要先排下道再排上道,依次往上,如图3所示,焊道要求均匀、饱满,两侧熔合良好。特别应该注意,填充焊较后一层时,不能破坏坡口边缘,保证盖面层坡口轮廓分明,为盖面焊控制熔宽提供参照。
电渣焊的特点:在电渣焊的焊接过程中,除开始阶段有一电弧过程外,其余均为稳定的电渣过程,与埋弧焊有本质区别。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
问题三:为了在焊接中保护眼睛,应该选择什么样的遮光号呢? 答:一些人认为遮光率是与保护眼睛的程度相联系的,因此数值越大越能更好的保护眼睛。但是实际上光控面罩能过滤掉绝大部分的有害紫外线和红外线,所以遮光号的选择只是舒适不舒适的问题。遮光号的数值只是表示了特定遮光号下所提供的遮光水平,焊接工人应该选择一种较舒适的方式,并且要在特定应用条件下保持好的可见度。
间断灭弧法主要是通过控制燃弧和熄弧的时间,利用合理的运条动作来控制熔池温度、熔池存在的时间,熔池开关及液态金属层的厚度等,以获得良好的反面成形和内部质量,但不论哪种焊法,就电弧对坡口熔化程度,又分为渗透填满对口间隙。从表面上看,是根部成形但实质上坡口根部并没有真正熔透,不能通过反面弯曲试验,所以已不采用。一般都采用击穿根部的焊法来实现单面焊双面成形。
为此,必须控制氧气的用量,可使乙炔燃烧不充分。这样,火焰中因含有乙炔不完全燃烧生成的一氧化碳和氢气而具有还原性。这种火焰使待焊接的金属件及焊条熔化时不致于被氧化而改变成分,焊缝也不致被氧化物沾。
焊接材料:根焊采用伯乐φ3.2E6010纤维素焊条;填充、盖面采用林肯E81T8-Gφ2.0药芯自保护焊丝。坡口清理:组对前,首先进行坡口清理。用角向磨光机或电动钢丝刷清除坡口及正反面边缘25mm范围内的油、锈、水及其它污物,直至全部露出金属光泽。
气保焊初学者的技巧三:焊枪操作基础:引弧及焊接完成时的操作:因为引弧及焊接完成时容易出现缺陷,所以操作焊枪时一定要遵守喷嘴-工件间距离及焊枪角度。在引弧前的间隔,受到焊丝接触时的冲击而回升,注意勿使焊枪因冲击而会升。
在焊接过程中无论加热与否,均需要加压的焊接方法。常见的压焊有电阻焊、摩擦焊、冷压焊、扩散焊、爆炸焊等。
氩弧焊的原理:氩弧焊是使用惰性气体氩气作为保护气体的一种气电保护焊的焊接方法。
多点焊当零件上焊点数较多,大规模生产时,常采用多点焊方案以提高生产率。多点焊机均为专用设备,大部分采用单侧馈电方式见图1h、i,以i方式较灵活,二次回路不受焊件尺寸牵制,在要求较高的情况下,亦可采用推挽式点焊方案。目前一般采用一组变压器同时焊二或四点(后者有二组二次回路)。一台多点焊机可由多个变压器组成。可采用同时加压同时通电、同时加压分组通电和分组加压分组通电三种方案。可根据生产率、电网容量来选择合适方案。
电焊工工作时必须戴上滤光镜保护眼睛焊接面罩上有滤光镜固定夹,用于安装保护板和滤光玻璃或滤光板。 所有滤光镜或滤光板均可透进一定强度的光线,同时过滤掉一部分弧光。面罩滤光镜的滤光系数应根据焊接电流来选择。
①首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
压焊是在加压条件下(加热或不加热)使焊件接缝连接在一起的焊接方法。在压焊过程中一般不加填充金属。压焊根据焊接机理的不同可分为电阻焊、高频焊、扩散焊、摩擦焊、超声波焊等。其中以电阻焊应用较广。
月牙形运条法,焊接时焊条末端沿着焊接方向作朋牙形的左、右摆动,特点是金属熔化良好,有较长的保温时间,气体容易析出,熔渣易上浮,焊缝质量较高。