更新时间:2026-10-10 17:45:01 浏览次数:93 返回列表
一般都是压力容器焊工和管道焊工。比如焊什么氩电联,向下焊之类的容器管道,承受压力比较大,焊缝拍片的。、都是高压焊工。
故障和异常现象 ①焊接中产生气孔,一般情况下与二氧化碳焊机本身故障无关 a、气体调节器流量计损坏或堵塞。 b、气体软管的损伤,连接点的松动。 c、焊枪本体的故障。 d、母材表面有油、污、锈、漆膜或焊丝伸出过长。e、二氧化碳焊丝有质量缺陷的可能。
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
断弧焊方法的改进,断弧焊固然简单易学且可以避免多种缺陷的产生,但因其是断续焊接,焊接速度相对较慢。为进步焊接速度,有必要在断弧焊焊接技术的基础上根据断弧焊的基本原理(短暂冷却温度过高的熔池,有效控制熔池温度)对断弧焊进行改进:当熔池温度过高时,将焊条迅速纵向向未焊方向(在坡口内,不要摆出坡口伤及母材)摆出(不断弧),然后迅速摆回继续正常焊接,这样即达到了冷却熔池的目的又使焊接连续,既保证了焊接质量,又进步了焊接速度。
④其优点因为焊丝在坡口的反面,可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可得到很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。
激光的特点:具有单色性好、方向性好、能量密度高的特点,激光经透射或反射镜聚焦后,可获得直径小于0.01mm、功率密度高达1013W/cm2的能束,可以作为焊接、切割、钻孔及表面处理的热源。产生激光的物质有固体、半导体、液体、气体等,其中用于焊接、切割等工业加工的主要是钇铝石榴石(YAG)固体激光和CO2气体激光。
安全为上。焊前要拿稳,焊点要看准,引弧成败在一瞬,平焊、立焊、对角焊,埋弧、氩弧全展现。那么焊工入门哪里学呢?
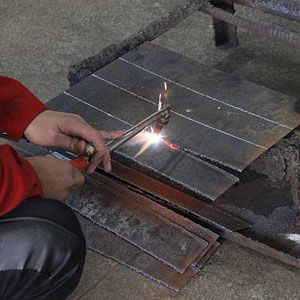
焊工培训:气焊火焰 常用的气焊火焰是乙炔与氧气混合燃烧所形成的火焰,也称氧乙炔焰。根据氧气与乙炔混合比的不同,可得三种不同性质的火焰,即碳化焰、中性焰、氧化焰。其构造。
挠性焊枪,为了在狭窄看不到的空间施焊,必须要将焊枪(通常为钨极氩弧焊焊枪,为的是氩弧焊打底焊时使用)弯曲,便出现了挠性钨极氩弧焊焊枪;目前在焊机焊材店都有卖,也可以自己改装。其它准备工作与平时焊接管道相似。
(一)对接接头两件表面构成大于或等于135°,小于或等于180°夹角的接头,叫做对接接头。在各种焊接结构中它是采用较多的一种接头型式。钢板厚度在6mm以下,除重要结构外,一般不开坡口。
焊接操作:从基本的定位焊开始到焊接完焊缝,中间不能任意变更焊缝位置。可以在焊接的过程中进行打磨,但是焊接完成后不能进行打磨。
碱性焊条脱硫、脱磷能力强,药皮有去氢作用。焊接接头含氢量很低,故又称为低氢型焊条。碱性焊条的焊缝具有良好的抗裂性和力学性能,但工艺性能较差,一般用直流电源施焊,主要用于重要结构(如锅炉、压力容器和合金结构钢等)的焊接。
错边不能过大,一般在1mm内。4.定位焊的长度、点数是否达到要求,定位焊本身要没有缺陷。
造成这些缺陷的原因是:焊接规范选择不当,操作技术不熟练、填丝不均匀,熔池形状和大小控制不准确等。预防的对策是:工艺参数选择合适,熟练掌握操作技术,送丝及时准确,电弧移动一致,控制熔池温度。
焊条没焊接方向的纵向移动,此动作使焊条熔敷金属与熔化的母材金属形成焊缝。焊条的横向摆动。焊条横向摆动的作用是为获得一定宽度的焊缝,并保证焊缝两侧熔合良好。其摆动幅度应根据焊缝宽底与焊条直径决定。横向摆动力求均匀一致,才能获得所要求的焊缝宽底和速度的焊缝。正常的焊缝宽度一般不超过焊条直径的2--5倍。