低氢型立下向焊条焊接。该工艺与纤维素下向焊接工艺相比,根焊速度较慢,主要用于气候条件恶劣,输送酸性气体及高含硫油气介质,对低温韧性要求较高的管道或者厚壁管的焊接。
当然,有把握的话也可以采用药芯焊丝进行免充氩保护的焊接。由于仰焊位质采用内添丝法焊接,定位焊的位置在3点或9点,这样在氩弧焊打底的过程中,能够方便地通过平焊位置的坡口间隙观测仰焊部位焊缝根部的熔池,这与常规焊接有点不同。
焊接接头的形式有哪些?采用焊接方法连接的接头称为焊接接头,焊接接头的基本形式分为对接接头、搭接接头、角接接头、T形接头、十字接头、端部接头、卷边接头和套管接头共8种,
在割炬点火时,要先做点火试验,检查割嘴是否安装好。停火时,应先关乙炔,再关氧气。
焊缝收弧时要保证熔池内部的气体充分排出,并防止因收弧太快,熔池暴露造成空气侵入,从而产生冷缩孔、内部气孔等缺陷。
电焊烧穿:烧穿是指焊接过程中,熔深超过工件厚度,熔化金属自焊缝背面流出,形成穿孔性缺。焊接电流过大,速度太慢,电弧在焊缝处停留过久,都会产生烧穿缺陷。工件间隙太大,钝边太小也容易出现烧穿现象。
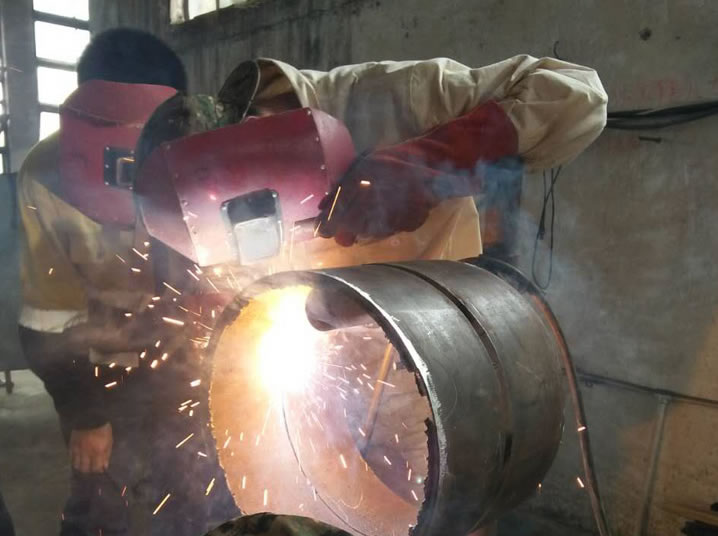
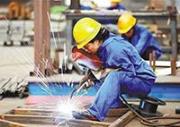
强化对电焊工进行劳动保护宣传教育,对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
气孔和夹渣 A、气孔 气孔是指焊接时,熔池中的气体未在金属凝固前逸出,残存于焊缝之中所形成的空穴。其气体可能是熔池从外界吸收的,也可能是焊接冶金过程中反应生成的。
进入二十一世纪后,焊接是制造业中的一个重要组成部分,并且发展迅速,因此给焊接产业带来了前所未有的发展机遇,水电焊、氩弧焊、数控等技术类工种在就业日趋艰难的大形势下仍是一枝独秀,因此吸引了很多人选择进入焊接这一行业。因为人们都看到焊接这个行业的就业和发展的光明,电焊专业的就业前景一片大好!
纤维素下向焊接工艺。纤维素下向焊接工艺是国内外普遍采用的一种焊接工艺,应用于包括钢材为X70以下的所有薄壁大口径管道焊接。焊接速度快,根焊性能好,焊缝射线探伤合格率高,经济性优良。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。
个人认为焊接速度要快,不然速度慢的话,焊缝高温氧化了。颜色就会很难看。当然电流要大,这就要看个人技术水平。温度要控制好保护再好些其实碳钢也能焊接出来黄色的或者是带点紫红色适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。
缺陷返修:不合格的焊缝进行缺陷返修,同一个位置不能返修超过两次。。高压焊工的技术掌握是个循回渐进的过程,只要每道焊接过程的焊缝严格控制和预防各种缺陷,每个焊缝都经过拍片检测,出现缺陷逐渐领悟返修,掌握了高压焊工操作的基本要领,当焊缝合格率较高且比较稳定的时候,就是一名合格的高压焊工了。
断弧焊的基本原理及焊接方法是什么 基本原理:固然上述出现的焊接缺陷各异,但产生各种缺陷的原因却都有一个共同之处:熔池温度过高。因此断弧焊的基本原理就在于当焊接中熔池温度过高时利用断弧方式使熔池短暂的冷却,然后再继续焊接,从而将熔池温度控制在较为合适的范围内。
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
拖把是焊嘴轻轻靠或不靠在焊缝上面,右手小指或无名指也是靠或不靠在工件上,手臂摆动小,拖着焊把进行焊接。其优点是容易学会,适应性好,其缺点是成形和质量没摇把好,特别是仰焊没摇把方便施焊,焊不锈钢时很难有理想的颜色和成形。右摆动是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要提高焊速或重新调小焊接电流。
由于历史及社会发展的原因,今天的焊工队伍正从传统的师傅带徒弟的“传帮带”形式转变为社会传授形式,电焊工的工作技能大多不再由师傅手把手传授,而是由企业或培训机构集中培训。作为一名有志从事焊接作业的焊工,在参加工作前就能进行规范系统的培训并获得专业上岗证书至关重要。
大直径和厚壁管打底焊后的焊接,其工艺、技术与焊条电弧焊相同。电焊工是一个高危行业,焊接过程中产生的光和有害气体会对焊工的身体健康造成较大危害。电焊作业时,常见的危害主要有:容易引起触电事故、容易引起火灾、容易引起爆炸事故、容易引起中毒、窒息等。
钨极氩弧焊时,主要采用高频高压引弧法或脉冲引弧法。这两种方法都是将钨极接近工件,但是不接触,它们中间留有2~5mm的间隙。这两种方法的电压都很高,达到2000~3000V。引弧时利用高压击穿电极与工件的空间,形成火花放电,在高压作用下,电弧空间形成很强的电场,加强了阴极发射电子及电弧空间的电离作用,使电弧空间由火花放电或辉光放电很快就转变到电弧放电。