更新时间:2026-10-13 05:45:02 浏览次数:63 返回列表
克服磁偏吹的方法:1)在操作上适当调节焊条倾角,采用短弧焊并将焊条朝偏吹方向倾斜。 2)在角焊缝焊接时容易发生磁偏吹现象,采用分段退焊法以及适当减小焊接电流,也能有效地克服磁偏吹。 3)采用交流焊接代替直流焊接。当采用交流电焊接时,因变化的磁场在导体中产生感应电流,而感应电流所产生的磁场削弱了焊接电流所引起的磁场,从而控制了磁偏吹。4)在板材的对接焊缝焊接中通过加引弧板和熄弧板,避免焊接引弧和熄弧区磁偏吹造成电弧不稳在焊道接头处产生缺陷。
什么叫电弧?在两电极间的气体介质中强烈而持久的放电现象称之为电弧,电弧放电时,一方面产生高温,同时产生强光,手弧焊就是利用电弧产生的高温熔化焊条和焊件,使两块分离的金属熔合在一起,从而获得牢固的接头。
臭氧和氮氧化物氩弧焊时,弧柱温度高。紫外线辐射强度远大于一般电弧焊,因此在焊接过程中会产生大量的臭氧和氧氮化物;尤其臭氧其浓度远远超出参考卫生标准。如不采取有效通风措施,这些气体对人体健康影响很大,是氩弧焊较主要的有害因素。
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
对于氩弧焊可能很多人并不是太了解,因为我们平时接触的并不多,而今天要为大家介绍的就是氩弧焊的相关知识,内容有:氩弧焊的焊接方法、常见焊接缺陷及预防、影响人体的有害因素。可能这几点也是很多人都想要掌握的知识,小伙伴们快来围观吧!
焊接过程中,熔化金属自背面流出,形成的穿孔缺陷称为烧穿。产生的原因与未焊透正好相反。熔池温度过高和焊丝送给不及时是主要原因。烧穿能降低焊缝强度,引起应力集中和裂纹。烧穿是不允许的缺陷,必须补焊。预防方法是工艺参数合适,装配尺寸准确,操作技术熟练。
为实现细丝窄间隙焊接,焊抢中的导电嘴应做成扁平状,在其表面包复绝缘的聚乙氟乙烯薄膜,导电嘴应有水冷以防高温烧坏。另外,导电嘴还应有焊缝跟踪装置导向。除此之外,焊接电源及送丝机跟一般气体保焊接设大致相同。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。
常用电弧焊方法:手弧焊手弧焊是各种电弧焊方法中发展较早、目前仍然应用较广的一种焊接方法。它是以外部涂有涂料的焊条作电极和填充金属,电弧是在焊条的端部和被焊工件表面之间燃烧。涂料在电弧热作用下一方面可以产生气体以保护电弧,另一方面可以产生熔渣覆盖在熔池表面,防止熔化金属与周围气体的相互作用。
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
正三角形运条法只适于开坡口的对接接头和T形接头焊缝的立焊,特点是一次就能焊出较厚的焊缝断面,焊缝不易产生夹渣,生产率较高。圆圈形运条法焊接时焊条末端作圆圈形运动,并不断地前移。特点是熔池存在时间长,熔池金属温度高,气体和熔渣容易上浮,适用于焊接较厚焊件的平焊缝。
用直流弧焊电源焊接时,由于正极和负极上的热量不同,所以分为正接和负接两种方法。如图2所示。把焊条接负极,称为正接法;反之称为负接法。焊接厚板时,一般采用直流正接法,这时电弧中的热量大部分集中在焊件上,有利于加快焊件熔化,保证足够的熔深。焊接薄板时,为了防止烧穿,常采用反接。
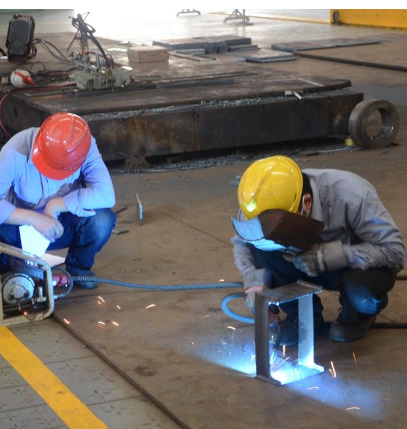
电弧焊利用电极和母材间产生的高温电弧热将工件局部直接熔化,从而实现不同工件间的连接。《啥是佩奇》这部短片中,爷爷就用到了这种目前生活中较为常见的焊接方法。接通电源,将焊条电极接近工件后产生电弧,电弧六千度左右的高温将令电极和工件局部迅速熔化,形成熔池。此时缓慢移动焊枪,就可以完成焊接了。
为克服弧坑缺陷,可采用下述方法收尾: 1)反复断弧收尾法:焊条移到焊缝终点时,在弧坑处反复熄弧、引弧数次,直到填满弧坑为止。此方法适用于薄板和大电流焊接时的焊缝收尾,但不适于碱性焊条的收尾。2)划圈收尾法:焊条移到焊缝终点时,在弧坑处作圆圈运动,直到填满弧坑再拉断电弧,此方法适用于厚板的收尾。
引弧时如果焊条粘住焊件,应立即将焊钳放松。若短路时间过长,短路电流过大会使电焊机烧坏。
焊工证一般分为三类:安监局IC卡焊工证,人劳局的职业资格焊工证,质监局的特种设备作业人员焊工证。
电弧电压主要影响焊缝的宽窄。焊条电弧焊时,主要靠焊条的横向摆动来控制,因此电弧电压的影响并不大。
手弧焊的主要设备是电焊机,电弧焊时所用的电焊机实际上就是一种弧焊电源,按产生电流种类不同,这种电源可分为弧焊变压器(交流)和直流弧焊发电机及弧焊整流器(直流)。