
细节细节细节!焊前再准备,焊接工艺卡封塑后张贴在焊口附近便于焊工查看工艺参数;对施焊的焊口进行项目、材质、规格、焊口号、焊材进行标注;焊前再次确认焊材牌号,谨防错用焊材;
夹渣的分布与形状有单个点状夹渣,条状夹渣,链状夹渣和密集夹渣(3)夹渣产生的原因坡口尺寸不合理;b.坡口有污物;c.多层焊时,层间清渣不彻底;d.焊接线能量小;e.焊缝散热太快,液态金属凝固过快;f.焊条药皮,焊剂化学成分不合理,熔点过高;g.钨极惰性气体保护焊时,电源极性不当,电、流密度大,钨极熔化脱落于熔池中。h.手工焊时,焊条摆动不良,不利于熔渣上浮。可根据以上原因分别采取对应措施以防止夹渣的产生。
激光的特点:具有单色性好、方向性好、能量密度高的特点,激光经透射或反射镜聚焦后,可获得直径小于0.01mm、功率密度高达1013W/cm2的能束,可以作为焊接、切割、钻孔及表面处理的热源。产生激光的物质有固体、半导体、液体、气体等,其中用于焊接、切割等工业加工的主要是钇铝石榴石(YAG)固体激光和CO2气体激光。
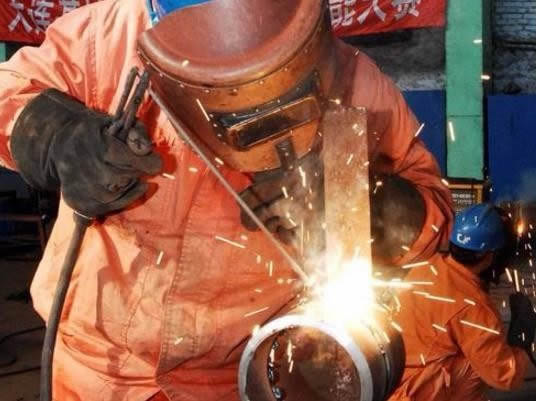
可以清晰地看清钝边和焊丝的熔化情况,眼睛的余光也可以看见反面余高的情况,所以焊缝熔合好好,反面余高和未熔合可很好的控制。缺点是操作难度大,要求焊工有较为熟练的操作技能,因为间隙大,因此焊接量有相应增加,间隙较大所以电流偏低,工作效率比外填丝要慢。量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
③内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
真空电子束焊的优点:(1)电子束能量密度大,较高可达5×10⁸W/cm2,约为普通电弧的5000~10000倍,热量集中,热效率高,热影响区小,焊缝窄而深,焊接变形极(2)在真空环境下焊接,金属不与气相作用,接头强度高。
焊接方法:按照正常运条角度起弧,形成熔池后也按常规运条方法运条,然后立即断弧(一步一断法)或向前形成几个焊波后断弧(几步一断法),断弧后熔池稍一冷却迅速起弧,形成下一个熔池,再断弧、起弧……如此反复进行。
焊缝倾角,即焊缝轴线与水平面之间的夹角,焊缝转角,即焊缝中心线(焊根和盖面层中心连线)和水平参照面Y轴的夹角,见图1—14。(1)平焊位置焊缝倾角0°,焊缝转角90°的焊接位置,见图1—15(a)。(a)平焊(b)横焊(c)立焊(d)仰焊(e)平角焊(f)仰角焊 (2)横焊位置焊缝倾角0°,180°;焊缝转角0°,180°的对接位置,见图1—15(b)。
焊前预热:X70钢级较高,有较强的裂纹倾向,根焊前必须进行预热,将坡口及周围加热到80~120℃,方可进行根焊。 根焊:采用E6010纤维素下向焊,双人组合从管顶起焊。起焊点从顶点超过中心线5mm~8mm处起焊,从坡口表面上引弧,然后将电弧引至坡口根部,待钝边熔透后沿焊缝直拖向下。
微束等离子弧:焊接电流为0.1~30A,焊接厚度为0.025~2.5mm。此外,还有适用于铜及铜合金焊接的熔入型等离子弧焊,可用于厚板深熔焊或薄板高速焊以及堆焊的熔化极等离子弧焊,可解决铝合金等离子弧焊的交流(变极性)等离子弧焊等工艺方法。
试验检测气体纯度时,应找一块厚废钢板,打磨出一块露出金属光泽。 一步,对打磨区域自熔。第二步,对自熔部分填充焊丝焊接。第三步,对焊缝表面进行自熔。第四步,对自熔部分进行填丝焊接。
直流弧焊发电机:是由交流电动机和直流发电机组成,电动机带动发电机旋转,发出满足焊接要求的直流电。直流弧焊发电机焊接时电弧稳定焊接质量较好,但结构复杂,噪声大,价格高,不易维修。因此,只应用在对电流有要求的场合。另外,因耗材多,耗电大,故这种以电动机驱动的弧焊发电机我国已不再生产。
焊条电弧焊一般工作在静特性曲线的平缓段,为了当弧长变化引起电压变化时不显著影响焊接电流输出,应配用下降特性的弧焊电源。用酸性焊条焊接时,可选用弧焊变压器;用碱性焊条焊接重要构件时,可选用直流弧焊电源,如硅弧焊整流器、弧焊逆变器等。
众所周知在很多的领域氩弧焊接起着重要的作用,由于其焊接成型好,无渣的特点,特别适合打底焊接,今天小编为大家整理一些关于氩弧焊摇把焊打底及盖面的操作手法及技巧,希望对大家有帮助。
产生的原因:钨极不直,钨极端部形状不准确,产生打钨后未修磨,焊炬角度或位置不正确,熔池形状或填丝错误。
从被焊接的厚度来看,TIG焊特别适用于焊接3mm以下的薄板,不足1mm厚的薄件也可以获得满意的焊接质量。通常,较厚的工件不大采用TIG焊。但是当要求较高时,厚壁件仍然采用TIG焊,例如厚壁管子、阀门法兰盘等的焊接,即可采用填丝TIG焊。这时的生产效率尽管低一些,但是可以保证较高的焊接质量,特别是其漂亮平滑的焊缝外观,通常是熔化极焊接方法所不能达到的。
焊接冶金过程产生的,焊后残留在焊缝金属中的非金属杂质如氧化物、硫化物等,称为夹渣。钨极电流过大或与焊丝碰撞而使端头熔化落人熔池中,产生夹钨。
素质培养点 1、通过训练使学生建立起经济观点,质量观点和理论联系实际的科学态度; 2、对学生进行思想作风教育,使其在生产劳动中遵守纪律,爱护国家财产;大纲重点、学习难点和化解方法.
所有用其它焊接方法能进行熔化焊的金属及合金都可以用电子束焊接。主要用于要求高质量的产品的焊接。还能解决异种金属、易氧化金属及难熔金属的焊接。但不适于大批量产品。