更新时间:2026-10-13 00:00:02 浏览次数:389 返回列表
焊接接头的形式有哪些?采用焊接方法连接的接头称为焊接接头,焊接接头的基本形式分为对接接头、搭接接头、角接接头、T形接头、十字接头、端部接头、卷边接头和套管接头共8种,
对接接头是应用较多的接头形式。当被焊工件较薄(板厚小于6毫米)时,在焊接接头处只要留有一定间隙就能保证焊透。当焊件厚度大于6毫米时,为了保证能焊透按板厚的不同,需要在接头处开处一定形状的坡口。对接接头常见的坡口形状。
按焊条的用途不同,焊条可分为结构钢焊条(碳钢焊条及低合金焊条)、不锈钢焊条、铸铁电焊条、耐热钢电焊条、低温电焊条、堆焊焊条、铜和铜合金、镍和镍合金、铝及铝合金焊条等,其中结构钢焊条应用较广。
在盖面焊仰焊位置,当熔池温度过高,焊接时铁水因自重易下坠滴落,不易控制熔池外形和大小,从而造成焊道外观成型超高、过窄、咬肉等缺陷。
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
断弧焊的基本原理及焊接方法是什么 基本原理:固然上述出现的焊接缺陷各异,但产生各种缺陷的原因却都有一个共同之处:熔池温度过高。因此断弧焊的基本原理就在于当焊接中熔池温度过高时利用断弧方式使熔池短暂的冷却,然后再继续焊接,从而将熔池温度控制在较为合适的范围内。
电焊是工件和焊条接电源的不同极(正极或负极),焊条与工件瞬间接触使空气电离产生电弧,电弧具有很高的温度,约5000-6000K,使工件表面熔化形成熔池,焊条金属熔化后涂敷在工件表面形成冶金结合.
转移收尾法:焊条移到焊缝终点时,在弧坑处稍作停留,将电弧慢慢抬高,再引到焊缝边缘的母材坡口内。这时熔池会逐渐缩小,凝固后一般不出现缺陷。适用于更换焊条或临时停弧的收尾。
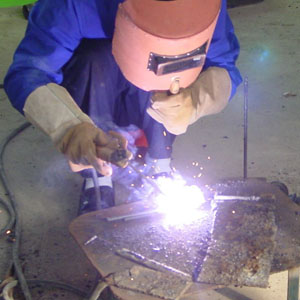
焊接中焊工常受到的辐射危害有强光、红外线、紫外线等。焊接中的电子束产生的X射线,会影响焊工的身体健康。
③内填丝只能用于打底焊,是用左手拇指、食指或中指配合送丝动作,小指和无名指夹住焊丝控制方向,其焊丝则紧贴坡口内侧钝边处,与钝边一起熔化进行焊接,要求坡口间隙大于焊丝直径,是板材的话可以将焊丝弯成弧形。
开坡口对接接头的焊接,可采用多层焊法(图2-4)或多层多道焊法。(1)多层焊时,对其一层的打底焊道应选用直径较小的焊条,运条方法应以间隙大小而定,当间隙小时可用直线形,间隙较大时则采用直线往返形,以免烧穿。当间隙很大而无法一次焊成时,就采用三点焊法。
焊接在英语中对应的词汇是welding,日语称为溶接,汉语中也有熔接的叫法。在古代焊接主要指熔化焊接。现代焊接技术包含三大类,熔化焊、钎焊、压力焊。
由于自己的特点,其应用也有一定的局限性,主要为:(1)焊接位置的限制,由于焊剂保持的原因,如不采用特殊措施,埋弧焊主要用于水平俯位置焊缝焊接,而不能用于横、立、仰焊;(2)焊接材料的局限,不能焊接铝、钛等氧化性强的金属及其合金,主要用于焊接黑色金属;(3)只适合于长焊缝焊接切,且不能焊接空间位置有限的焊缝;(4)不能直接观察电弧;(5)不适用于薄板、小电流焊。
氩弧焊的操作手法: 1、送丝:分内填丝和外填丝。 ①外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙 ②其优点因为电流大、和间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。
在焊修乙炔气发生器前,必须用清水冲洗干净并用明火试爆,确实无误后,方可旋焊。移动式乙炔气发生器附近,严禁接触火源距焊接现场保持10米以上。
主要是指熔化金属自坡口背面流出,形成穿孔的缺陷。产生的原因是:1、焊件装配不当,如坡口尺寸不合要求,间隙过大。 2、焊接电流太大。3、焊接速度太慢。 4、操作技术不佳。