更新时间:2026-09-05 20:18:01 浏览次数:830 返回列表
焊接前的清理:材料用滚角机打好坡口,用钢丝刷打磨两侧25mm以内的氧化皮、油脂、毛刺、灰尘等,再用丙酮或乙醇擦试。
(4)钝边焊件开坡口时,沿焊件接头坡口根部的端面直边部分叫钝边,见图1—12。钝边的作用是防止根部烧穿。(5)根部半径在J形、U形坡口底部的圆角半径叫根部半径(见图1—12)。它的作用是增大坡口根部的空间,以便焊透根部。
个人认为焊接速度要快,不然速度慢的话,焊缝高温氧化了。颜色就会很难看。当然电流要大,这就要看个人技术水平。温度要控制好保护再好些其实碳钢也能焊接出来黄色的或者是带点紫红色适当加大氩气流量、适当加大瓷嘴直径、在同样电流情况下,在熔合好的前提下适当加快焊接速度、在视线能够观察清楚的情况下,竟可能垂直焊缝。
如今电焊高级人才需求量大, 随着我国社会和经济的发展,我国的制造业也将逐渐地向高端制造业发展,高端制造业中很多的都将是重工业,所以在未来,我国需要的人才将从简单的生产线工人向具有一定专业技能的制造业人才发展,而在任何一个重工业制造业中,电焊工都将是里面极其需要的人才。
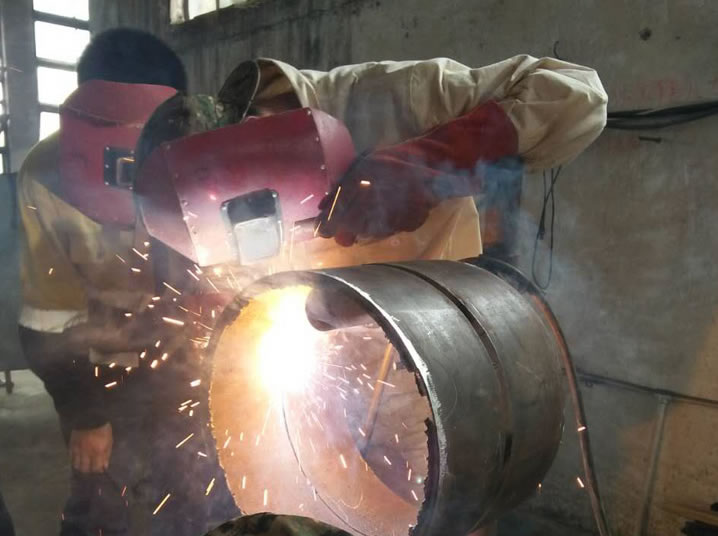
在电弧焊过程中,液态金属、熔渣和气体三者相互作用,是金属再冶炼的过程。但由于焊接条件的特殊性,焊接化学冶金过程又有着与一般冶炼过程不同的特点。
双面单点焊所有的通用焊机均采用这个方案。从焊件两侧馈电,适用于小型零件和大型零件周边各焊点的焊接。
那么在电焊工培训甚至是作业时,有哪些需要注意的呢?在这里,电焊工培训学校给您整理如下:2.严禁焊接未经清洗、置换、分析合格的装过有毒易燃易爆物品的容器、管道等以及带电带压设备。
气孔的分类,气孔从其形状上分,有球状气孔、条虫状气孔;从数量上可分为单个气孔和群状气孔。群状气孔又有均匀分布气孔,密集状气孔和链状分布气孔之分。按气孔内气体成分分类,有氢气孔、氮气孔、二氧化碳气孔、一氧化碳气孔、氧气孔等。熔焊气孔多为氢气孔和一氧化碳气孔。
管道焊接常用的方法有焊条电弧焊(SMAW)、埋弧焊(SAW)、钨极气体保护焊(GTAW)、熔化极气体保护焊(GMAW)、药芯焊丝电弧焊(FCAW)和下向焊等几种。
激光焊是利用大功率相干单色光子流聚焦而成的激光束为热源进行的焊接。这种焊接方法通常有连续功率激光焊和脉冲功率激光焊。激光焊优点是不需要在真空中进行,缺点则是穿透力不如电子束焊强。
焊缝成形不良主要表现为外形尺寸超过规定的范围、高低宽窄不一、背面下凹等。焊缝成形差会影响焊接接头的强度,并造成应力集中等危害。 主要原因为:焊接参数选择不当;操作不熟练;送丝方法不当或不熟练;焊枪运走不均匀;熔池温度控制不好等。
开坡口对接接头的焊接,可采用多层焊法(图2-4)或多层多道焊法。(1)多层焊时,对其一层的打底焊道应选用直径较小的焊条,运条方法应以间隙大小而定,当间隙小时可用直线形,间隙较大时则采用直线往返形,以免烧穿。当间隙很大而无法一次焊成时,就采用三点焊法。
在选择钨电极时,一般直流焊接时,尽量选用铈钨极,交流氩弧焊时,因为纯钨级的整流效应小,对消除焊接过程的直流分量更有效,
剩磁一般分为感应磁性和工艺磁性两种,感应磁性常产生在工厂制造的过程中,如:金属冶炼、采用电磁起重设备进行装卸、钢管焊道用磁粉无损检测、钢管在强供电线路附近放置等等;工艺磁性常产生在进行装配焊接作业过程中,
从被焊接的厚度来看,TIG焊特别适用于焊接3mm以下的薄板,不足1mm厚的薄件也可以获得满意的焊接质量。通常,较厚的工件不大采用TIG焊。但是当要求较高时,厚壁件仍然采用TIG焊,例如厚壁管子、阀门法兰盘等的焊接,即可采用填丝TIG焊。这时的生产效率尽管低一些,但是可以保证较高的焊接质量,特别是其漂亮平滑的焊缝外观,通常是熔化极焊接方法所不能达到的。
由于焊接过程中会产生电弧或明火,在有易燃物品的场所作业时,易引发火灾。特别是在易燃易爆装置区(包括坑、沟、槽等),贮存过易燃易爆介质的容器、塔、罐和管道上施焊时危险性更大。
当然,有把握的话也可以采用药芯焊丝进行免充氩保护的焊接。由于仰焊位质采用内添丝法焊接,定位焊的位置在3点或9点,这样在氩弧焊打底的过程中,能够方便地通过平焊位置的坡口间隙观测仰焊部位焊缝根部的熔池,这与常规焊接有点不同。