更新时间:2026-09-22 15:18:02 浏览次数:123 返回列表
离子弧焊:利用气体在电弧中电离后,再经过热收缩效应、机械收缩效应、磁收缩效应而产生的一种高温热源进行焊接,温度可达20000℃左右。电气焊培训学校:焊接注意事项1、焊接过程中,因焊工要经常更换焊条和调节焊接电流,操作进要直接接触电极和极板,而焊接电源通常是220V/380V,当电气保护装置存在故障、劳动保护用品不合格、操作者违章作业时,就可能引起触电事故。如果在金属容器内、管道上或潮湿的场所焊接,触电的危险性更大。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
焊缝中的液态金属流到加热不足未熔化的母材上或从焊缝根部溢出,冷却后形成的未与母材熔合的金属瘤即为焊瘤。焊接规范过强、焊条熔化过快、焊条质量欠佳(如偏芯),焊接电源特性不稳定及操作姿势不当等都容易带来焊瘤。在横、立、仰位置更易形成焊瘤。
微束等离子弧:焊接电流为0.1~30A,焊接厚度为0.025~2.5mm。此外,还有适用于铜及铜合金焊接的熔入型等离子弧焊,可用于厚板深熔焊或薄板高速焊以及堆焊的熔化极等离子弧焊,可解决铝合金等离子弧焊的交流(变极性)等离子弧焊等工艺方法。
镀锌电焊网即使在采矿业中也有较高的表现,由于采用优质的低碳材质做原料使其具有一般铁质网类不具有的柔韧性,确定了其在使用中的可塑性,从而可以使用在五金工艺品方面的深加工制造,负责的墙体抹灰,底细防漏防裂等等。其轻型网体,较低的成本,更能让消费者体会到它的经济实惠。
焊缝连接方法:在火口前方引弧后,等电弧稳定下来再返回火口部(接点)进行焊接。气保焊初学者的技巧四:气保焊机参数调整方法:1.较佳焊接规范(电流,电压参数)的主要特征焊缝成型好。焊接过程稳定,飞溅小。焊接时听到沙……沙的声音,(小电流时声音是滋滋声)。焊接时焊机的电流表,电压表的指针稳定,摆动小。
焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。
电渣焊的优点是:可焊的工件厚度大(从30mm到大于1000mm),生产率高。主要用于在断面对接接头及丁字接头的焊接。电渣焊可用于各种钢结构的焊接,也可用于铸件的组焊。电渣焊接头由于加热及冷却均较慢,热影响区宽、显微组织粗大、韧、因此焊接以后一般须进行正火处理。
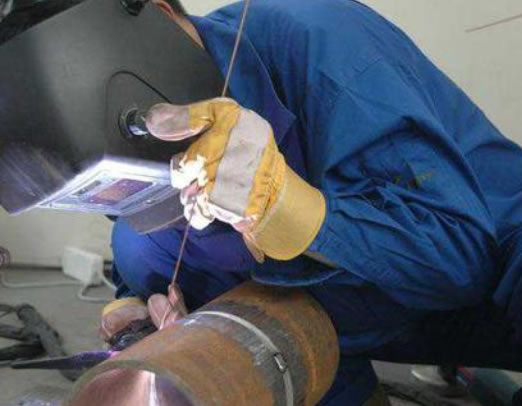
在石油、石化等行业常采用TIG焊接打底+MAG实心焊丝填充盖面焊工艺,经严格的焊接工艺评定,运用反月牙形运条手法,焊缝余高低,成形美观,X射线探伤合格率可达100%。
国强电焊在气保焊培训的过程中,熔化极出现的"跳弧现象"常在熔化极脉冲氩弧焊时发生,当脉冲电流幅值较大或脉冲时间较长时,在电弧烁亮区沿熔滴表面逐浙扩大,当电弧烁亮区电弧上爬至溶滴的根部,缩颈逐渐变细,而后经过很短的时间(2——5ms),该电弧从熔滴根部上跳至缩颈上,这种现象,我们一般称作“跳弧现象”;
为提高镀锌电焊网在正常使用环境下生锈,应满足下列条件:生产镀锌电焊网的工艺条件应先焊接再热镀锌,镀锌层厚度不应低于一定的限值;在储存,运输和使用过程中应防止受潮,尽量避免反复弯曲;砂浆保护层内外镀锌电焊网。都应该超过一定的厚度。
减压器装上后,应先开起气瓶,再开起减压器,工作结束后应先关闭气瓶,再关减压器,操作时焊工应在减压器侧面。氧气瓶中的氧气不允许全部放完,应保留0.1-0.2mpa的压力。 氧气胶管与乙炔气胶管不得换用或代用,管路连接处严防漏气。氧气瓶及减压器严禁接触油脂.
盖面焊。氩弧焊打底后应立即进行盖面焊,若不及时进行,再次焊接时应注意检查打底焊表面是否有污物和锈蚀等,如果有,应先清除。通常,打底焊缝的高度为3mm左右,对于薄壁管来说,占总体壁厚的50%~80%。这时的盖面焊既要填满低于表面部分的焊道,又要焊出一定的加强高度,难度较大。
从产生温度上看,裂纹分为两类:(1)热裂纹:产生于Ac3线附近的裂纹。一般是焊接完毕即出现,又称结晶裂纹。这种二裂纹主要发生在晶界,裂纹面上有氧化色彩,失去金属光泽。
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
在石油、化工、天然气、船舶等行业管道焊接安装建设中常用的焊接方法主要有以下几种: ①焊条电弧焊(SMAW),由于其焊接速度慢、焊接质量受操作者影响大在管道建设中应用已经逐渐减少,只在维修及可达性差的地方釆用。②钨极氩弧焊(TIG),焊接质量好,成本高,效率低,一般应用在小口径重要管道焊接和打底层焊缝上。