
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
提高焊接技术,改进焊接工艺和材料,通过提高焊接技术,使焊接操作实现机械化、自动化、人与焊接环境相隔离,从根本上消除电焊作业对人体的危害。在社会经济迅猛发展的今天,电焊作业几乎涉及到所有的工业领域,电焊工的数量急剧上升,电焊中的职业危害也日趋突出。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
按下焊枪开关,此时引燃电弧,松开手开关,电流缓慢上升至峰值电流,进行正常焊接。工件焊完后,再按下手开关,电流缓慢下降至收弧电流,焊点凹坑填平后,松开手开关,焊机停止工作。
塌陷单面焊时由于输入热量过大,熔化金属过多而使液态金属向焊缝背面塌落,成形后焊缝背面突起,正面下塌。4)表面气孔及弧坑缩孔。(5)各种焊接变形如角变形、扭曲、波浪变形等都属于焊接缺陷O角变形也属于装配成形缺陷。
你所说的高压焊工可du能是指焊锅炉压力容器的焊工吧zhi。现在社会上真正的特dao殊技术工种是很缺的,有锅炉压力容器证的焊工也是比较缺的。但是,要想学是有一定的要求的,要会并不难,难的是要学得精,怕苦怕累的就别学了。其次,锅炉压力容器的焊工证要去考的话,费用也是比较高的。当然,如果你考取了锅炉压力容器的焊工证后,工作就应该是没问题了,或者可以说,很好找。收入应该是还不错的。而且只要按规范要求进行必要的防护,工作是不会有危险的。
二保焊机收弧,在熔池边缘处收弧。起弧与收弧工艺,虽然说CO2的起弧与收弧工艺简单,但若达到一定的质量要求,掌握规范的操作工艺是很必要的。起弧工艺:起弧之前在焊丝端头与母材之间保持一定距离的情况下,按下焊枪开关。
气焊利用乙炔在氧气中燃烧时3300度的高温来熔化母材局部,促使不同母材之间形成连接。作业时,将氧气和乙炔分别通入喷枪中进行混合,点火后喷嘴处即可形成高温氧炔焰。氧炔焰不仅可以用来实现焊接,也可以通过控制气量对特定的部分进行切割。适用于气焊的材料包括各种钢材以及钛合金等。目前,气焊多用于铸件的修补和作为钎焊的热源。
焊接冶金过程产生的,焊后残留在焊缝金属中的非金属杂质如氧化物、硫化物等,称为夹渣。钨极电流过大或与焊丝碰撞而使端头熔化落人熔池中,产生夹钨。
窄间隙焊就是厚板对接接头在焊前不开坡口或只开小角度坡口,并留有窄而深的间隙,采用熔化极气体保护焊或埋孤焊完成整条焊缝的高效焊接方法。在碳钢、低合金钢和铝合金钛合金等应用较广。其优点有:①减少填充金属的用量,降低了成本。②减少变形,并容易控制。③焊接热量输入较低,焊缝金属与热影响区的力学性能较好。④采用射流过渡的熔滴过渡形式,可以进行全位置焊。⑤对设备的可靠性要求很高,价格昂贵。⑥焊丝位置要很准确,而且对电弧的任何不稳定现象都很敏感。⑦容易产生缺陷(应及时修补)。
高压焊工培训:铝材焊接5大技巧1.适合焊接铝材的是拉丝式焊枪,如果你无法使用这种焊枪的话,尽量使用短的焊枪以便保持焊枪的笔直;只能使用氩气作为保护气体;在焊接铝材(自动管焊机)的时候只能使用推枪手法。
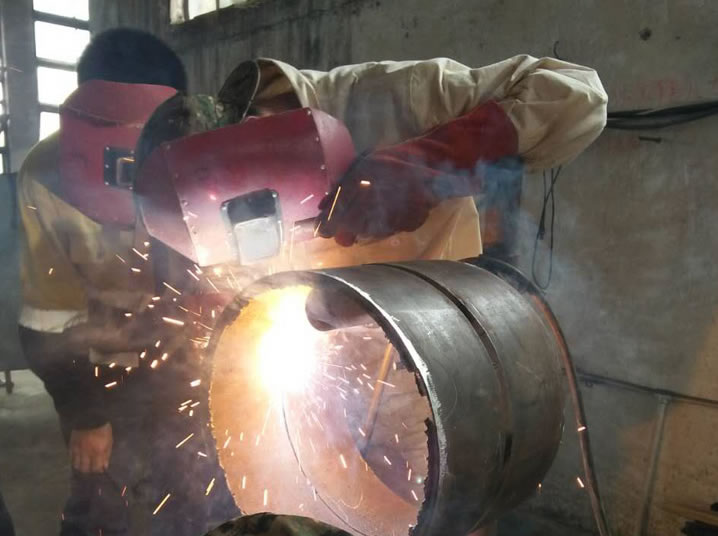
焊后检查:检查焊缝表面是否有缺陷,标准的焊缝表面不能有气孔,夹渣,焊瘤等,如果有以上情况,则焊接不合格。探伤拍片:焊接完成以后,应该交给探伤拍片人员进行焊缝拍片检测,以检测国标4730为标准,2级为合格。
焊前准备:焊口及车床加工,达到正常焊缝坡口标准,焊材以及各类气体检测合格,焊接设备完好,所有工作准备完毕后才能开始焊接。
焊接过程中,焊条相对焊缝所做的各种动作的总称为运条。运条包括沿焊条轴线的送进、没焊缝轴线方向纵向移动和横向摆动三个动作。
镜面焊简单地讲就是通过观察镜子内的熔池进行焊接的新型操作方法。即根据镜面成像原理,在肉眼无法观察到焊口位置附近放置一面镜子,通过观察镜子内的熔池来控制焊接操作的一种方法。主要用于密排管、墙面管、地面管、障碍物管等的焊接;在实际操作过程中,常用的焊接方法是焊条电弧焊、钨极氩弧焊、钎焊等;
气保焊是一项风险性较大的焊接作业,防护不当会对焊接作业人员的身体健康造成较大危害。焊工培训学校总结了几条气保焊培训时,需要注意的现象。
生产效率高由于焊丝导电长度缩短,电流和电流密度显著提高,使电弧的熔透能力和焊丝的熔敷速率大大提高;又由于焊剂和熔渣的隔热作用,总的热效率大大增加,使焊接速度大大提高。
药芯焊丝CO2气体保护焊(FCAW),焊接效率高,焊缝成形好;成本略高,不适合用于打底层焊缝焊接。④实心焊丝CO2气体保护焊(CO2),焊接效率较高,焊缝成形较好;成本较低,因其冲击韧性相对偏低,重要管道焊接时应慎重选择,对焊工技术要求较高。⑤实心焊丝混合气体保护焊(MAG),焊接效率较高,焊缝成形好;成本低,冲击韧性较高,适合重要管道焊接。
直流正接法:焊件接正极,钨极接负极,这样焊接时,电子高速冲向焊件,焊接温度高,熔池深而窄。正离子冲向钨极,钨极热量低损耗小。该方法适用于耐热钢、合金钢、不锈钢、铜、钛等金属的焊接。