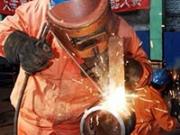

当进行盖面焊仰焊位置焊接时,起弧形成熔池后,迅速横向摆动将铁水摊开形成片状,使金属与两侧坡口母材熔合良好,然后断弧、起弧、断弧……直至完成仰焊位置的盖面焊。采用断弧焊,可使盖面仰焊位置外观成型平滑、宽窄一致,同时也避免了咬肉现象的产生。
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始学习氩弧焊的人员进行类似的训练,对学习氩弧焊有一定的帮助。 送丝:分内填丝和外填丝。
高性能焊机的CO2气体保护半自动或全自动焊。目前,国外相继生产了对焊接电流和电压波形进行适时控制或对输出特性进行电能控制的高性能电源,林肯公司的STT表面张力过渡焊接技术就属于波形控制的范畴。基于焊接设备性能的提高,使得管道半自动及全自动CO2气保焊得以很好实现,这就大大提高了焊接效率和焊接质量。
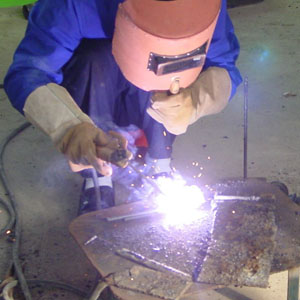
高压焊工培训班,所谓高压焊工就是从事高压容器类焊接工作的焊工,是在工作的过程中不断学习得了的工作技术,到市一级技术监督局定点的焊工培训考试机构去学习和考试。
同时,可解释电弧在焊缝起始端向前(与焊接方向一致)偏吹的现象。一般情况下,当近电弧部位的焊件关于电弧不对称分布时,导致电弧向结构“密度”大的一侧偏吹。
焊缝倾角,即焊缝轴线与水平面之间的夹角,焊缝转角,即焊缝中心线(焊根和盖面层中心连线)和水平参照面Y轴的夹角,见图1—14。(1)平焊位置焊缝倾角0°,焊缝转角90°的焊接位置,见图1—15(a)。(a)平焊(b)横焊(c)立焊(d)仰焊(e)平角焊(f)仰角焊 (2)横焊位置焊缝倾角0°,180°;焊缝转角0°,180°的对接位置,见图1—15(b)。
高压焊工培训一般以焊前准备,焊接操作,焊后检查,探伤拍片,检测合格为流程。
氩弧焊之所以能获得如此广泛的应用,主要是因为有如下优点。
在焊接大直径厚壁管道时,应尽量由两名焊工对称焊接,如果由一人施焊,要注意采取一定的焊接顺序,以减少焊接应力。焊接结束时,要逐渐减小电流,并将电弧慢慢转移到坡口侧收弧,不允许突然断弧,以防止焊缝形成裂纹而开裂。
焊前准备。壁厚<2mm的薄壁管一般不开坡口,不留间隙,加焊丝一次焊完。锅炉受热面的薄壁管一般要采用V形坡口,大直径的厚壁管(如给水管道、蒸汽管道等)采用U形或X形坡口。坡口两侧及管壁内外要求无锈斑和油污等。
在低碳钢和低合金钢焊接其一层时几乎都采用间断灭弧焊。这种焊法能使用较大电流,具有较大的穿透力,并能控制熔池温度和开关,能够做到根部焊透,而连续焊法即不间断电弧的连续焊接则必须使用较小的焊接电流,在起焊时温度低,可是焊接一段焊件后工件温度升高了,就不容易控制熔池温度和熔池大小,因此很难保证根部焊透和不出现焊瘤,所以,其一层很少采用,而用于第二层以后的焊接。
操作前应首先检查焊机和工具,如焊钳和焊接电缆的绝缘、焊机外壳保护接地和焊机的各接线点等,确认安全合格方可作业。高压焊工及高压焊工培训指焊工及学员焊的焊缝达到焊缝.
电渣焊是以熔渣的电阻热为能源的焊接方法。焊接过程是在立焊位置、在由两工件端面与两侧水冷铜滑块形成的装配间隙内进行。焊接时利用电流通过熔渣产生的电阻热将工件端部熔化。根据焊接时所用的电极形状,电渣焊分为丝极电渣焊、板极电渣焊和熔嘴电渣焊。
该方法操作简单,手法变动小,容易掌握,且焊缝背面形成致密、整齐,内部质量好,力学性能优良,为国际国内广泛采用,其缺点是受坡口间隙的限制。酸性焊条接时其接头困难的问题更为突出。连弧焊法主要用于碱性焊条各种位置的焊接及酸性焊条的立焊和仰焊中。
对接接头是应用较多的接头形式。当被焊工件较薄(板厚小于6毫米)时,在焊接接头处只要留有一定间隙就能保证焊透。当焊件厚度大于6毫米时,为了保证能焊透按板厚的不同,需要在接头处开处一定形状的坡口。对接接头常见的坡口形状。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。