更新时间:2026-11-09 04:27:02 浏览次数:774 返回列表
当坡口对口间隙增大或坡口钝边减小时.该作用力增大,电弧向后偏吹严重;而采用定位焊或提高定位焊焊缝密度,使熔池前、后方对电弧空间的分磁能力差距缩小.均有助于克服磁偏吹现象。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。
普通电焊工培训流程较为简单,一般就是焊条手把平焊立焊。高级焊工也叫高压焊工,培训内容:管道氩电联焊,向下焊,自动焊这种高要求的焊工技术。一般待遇在9千到1万五,比普通焊工高2倍以上。随着国家经济建设,对高压焊工的社会需求量越来越多了。招工单位原则上都是以招高压焊工为准,来确定生产率。如图:洛阳某电焊学校招工热闹场面。
素质培养点 1、通过训练使学生建立起经济观点,质量观点和理论联系实际的科学态度; 2、对学生进行思想作风教育,使其在生产劳动中遵守纪律,爱护国家财产;大纲重点、学习难点和化解方法.
一般来说,焊接是一种利用加热或加压的方式接合金属或其他热塑性塑料,在焊接接头处形成冶金结合,使之连接为整体的工艺技术。相互连接的材料可以是同种金属,也可能是异种金属,甚至是金属和陶瓷。
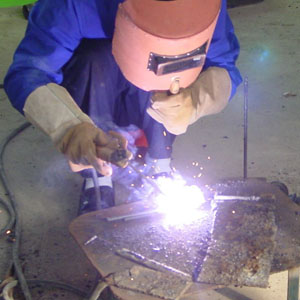
当焊件厚度等于或大于6mm时,因为电弧的热量很难使焊缝的根部焊透,所以应开坡口。
如果发生焊条和焊件粘在一起时,只要将焊条左右摇动几下,就可脱离焊件,如果这时还不能脱离焊件,就应立即将焊钳放松,使焊接回路断开,待焊条稍冷后再拆下。
分类:焊接分为:压焊,熔焊和钎焊。我们日常中所说的电气焊即属于熔焊部分。电气焊熔焊主要包括气焊,手工电弧焊,埋弧焊,氩弧焊,CO2气体保护焊,等离子焊接,电渣焊,电子束焊和激光焊。在下面我们主要通过讲述手工电弧焊和CO2气体保护焊阐述电气焊的定义。
埋弧焊是以颗粒状焊剂为保护介质,电弧掩藏在焊剂层下的一种熔化极电焊接方法。埋弧焊的施焊过程由三个环节组成:1在焊件待焊接缝处均匀堆敷足够的颗粒状焊剂;2导电嘴和焊件分别接通焊接电源两级以产生焊接电弧;3自动送进焊丝并移动电弧实施焊接。
焊接过程中,熔化金属自背面流出,形成的穿孔缺陷称为烧穿。产生的原因与未焊透正好相反。熔池温度过高和焊丝送给不及时是主要原因。烧穿能降低焊缝强度,引起应力集中和裂纹。烧穿是不允许的缺陷,必须补焊。预防方法是工艺参数合适,装配尺寸准确,操作技术熟练。
在熔焊过程中,如果大气与高温的熔池直接接触,大气中的氧就会氧化金属和各种合金元素。大气中的氮、水蒸汽等进入熔池,还会在随后冷却过程中在焊缝中形成气孔、夹渣、裂纹等缺陷,恶化焊缝的质量和性能。
克服磁偏吹的方法:1)在操作上适当调节焊条倾角,采用短弧焊并将焊条朝偏吹方向倾斜。 2)在角焊缝焊接时容易发生磁偏吹现象,采用分段退焊法以及适当减小焊接电流,也能有效地克服磁偏吹。 3)采用交流焊接代替直流焊接。当采用交流电焊接时,因变化的磁场在导体中产生感应电流,而感应电流所产生的磁场削弱了焊接电流所引起的磁场,从而控制了磁偏吹。4)在板材的对接焊缝焊接中通过加引弧板和熄弧板,避免焊接引弧和熄弧区磁偏吹造成电弧不稳在焊道接头处产生缺陷。
这种小反复断弧法一般用于酸性焊条的焊缝收尾,回焊收尾法则多用于碱性焊条的焊缝收尾,如果将电弧突然熄灭,则焊缝表面留有凹陷的弧坑,降低焊缝收尾处的强度,并容易引起弧坑裂纹。若收尾时快拉断电弧,则液体金属中的气体来不及逸出,还容易产生气孔等缺陷。
当二氧化碳焊机发生异常情况如无法焊接,电弧不稳定,焊接效果不好,出现气孔等异常现象时,不要过早断定是二氧化碳焊机发生故障,上述故障或异常现象的发生,往往有下列因素:如保险丝熔断、紧固部分的松脱、忘记开关、设定的错误、电缆的断线、气体胶管的龟裂漏气、二氧化碳焊枪损坏等,这些故障和异常现象是可以由操作者自己排除的。
按下焊枪开关,此时引燃电弧,松开手开关,电流缓慢上升至峰值电流,进行正常焊接。工件焊完后,再按下手开关,电流缓慢下降至收弧电流,焊点凹坑填平后,松开手开关,焊机停止工作。