更新时间:2026-10-13 00:00:06 浏览次数:784 返回列表
前两种方法都是在真空室内进行。焊接准备时间(主要是抽真空时间)较长,工件尺寸受真空室大小限制。电子束焊与电弧焊相比,主要的特点是焊缝熔深大、熔宽小、焊缝金属纯度高。它既可以用在很薄材料的精密焊接,又可以用在很厚的(较厚达300mm)构件焊接。
焊缝形式及形状尺寸 (一)焊缝形式焊缝按不同分类方法可分为下列几种形式: 1)对接缝:在焊件的坡口面间或一零件的坡口面与另一零件表面间焊接的焊缝。2)角焊缝:沿两直交或近直交零件的交线所焊接的焊缝。 3)端接焊缝:构成端接接头所形成的焊缝。4)塞焊缝:两零件相叠,其中一块开圆孔,在圆孔中焊接两板所形成的焊缝,只在孔内焊角焊缝者不称塞焊。
电弧燃烧时间,φ57×3.5管子的水平固定和垂直固定焊的实习教学中,采用断弧法施焊,封底层焊接时,断弧的频率和电弧燃烧时间直接影响着熔池温度,由于管壁较薄,电弧热量的承受能力有限,如果放慢断弧频率来降低熔池温度,易产生缩孔,所以,只能用电弧燃烧时间来控制熔池温度,如果熔池温度过高,熔孔较大时,可减少电弧燃烧时间,使熔池温度降低,这时,熔孔变小,管子内部成形高度适中,避免管子内部焊缝超高或产生焊瘤。
在国际上通称为TIG焊。钨极气体保护电弧焊由于能很好地控制热输入,所以它是连接薄板金属和打底焊的一种极好方法。这种方法几乎可以用于所有金属的连接,尤其适用于焊接铝、镁这些能形成难熔氧化物的金属以及象钛和锆这些活泼金属。这种焊接方法的焊缝质量高,但与其它电弧焊相比,其焊接速度较慢。
热镀锌电焊网质量标准:每平米上锌量均已达到或超过122克。 热镀锌电焊网的公差范围: 径向网孔偏差范围不超过+-4%,纬向网孔偏差范围不超过+-3%;焊点抗拉力均超过国家标准。
产生未焊透和未熔合的原因:电流过小,焊速过快,间隙小,钝边厚,坡口角度小,电弧过长或电弧偏吹等。另外还有焊前清理不干净,尤其是铝氧化膜的清除;焊丝、焊炬和工件的位置不正确等。预防的对策是:正确选择焊接规范,选用适当的坡口形式和装配尺寸,熟练掌握操作技术等。
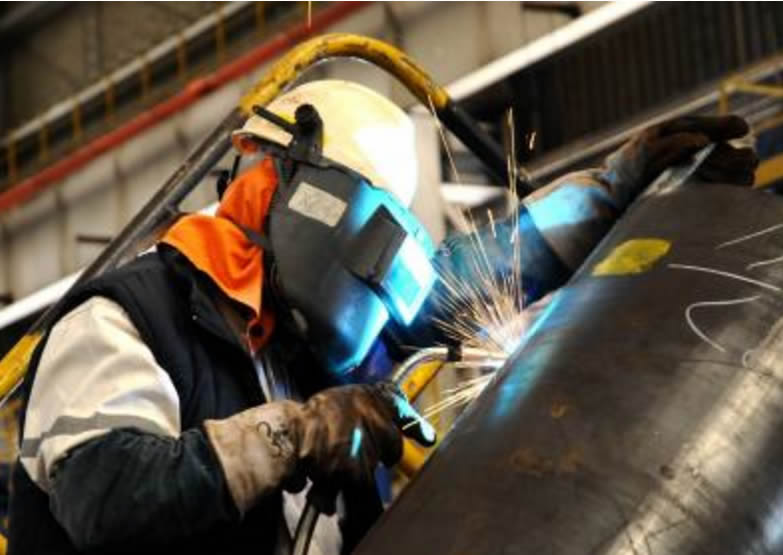
去培训学校学习电焊技术能保证学会真技术吗,学员在校强化市场需求热的气焊、气割技术,熟练不锈钢焊,无色、有色金属焊接实用焊接方法。各类钢管板焊材全部具有,焊接焊条不限量让学员充分练习。
氩弧焊冲氩保护效果可以从焊缝颜色判断,焊缝为银白或金黄色时保护效果好,呈蓝色时次之,呈红灰色再次之,呈灰色则保护不良,呈黑色则表示氧化严重,效果差。
焊条作横向摆动是为了获得一定宽度的焊缝,特别是当焊件开坡口时,由于焊口较宽,常采用摆动焊条使两侧金属能够焊透。
剩磁一般分为感应磁性和工艺磁性两种,感应磁性常产生在工厂制造的过程中,如:金属冶炼、采用电磁起重设备进行装卸、钢管焊道用磁粉无损检测、钢管在强供电线路附近放置等等;工艺磁性常产生在进行装配焊接作业过程中,
焊接速度对焊缝内部与外观的质量都有重要影响,当电流电压一定时:焊速过快:熔深、熔宽、余高减小,成凸型或驼峰焊道,焊趾部咬肉。焊速过快时,会使气体保护作用受到破坏,易产生气孔。同时焊逢的冷却速度也会相应加快,因而降低了焊逢金属的塑性和韧性。并会使焊逢中间出现一条棱,造成成型不良。
咬边的危害是降低接头的强度,容易形成应力集中。预防的对策是:选择工艺参数要合适,操作技术要熟练,严格控制熔池形状和大小,熔池应填满,焊速合适,位置准确。
直线形运条法焊接时焊条不作横向摆动,沿焊接方向作直线运动,常用于开I形坡口的对接平焊、多层焊的其一层焊道或多层多道焊。
多点焊当零件上焊点数较多,大规模生产时,常采用多点焊方案以提高生产率。多点焊机均为专用设备,大部分采用单侧馈电方式见图1h、i,以i方式较灵活,二次回路不受焊件尺寸牵制,在要求较高的情况下,亦可采用推挽式点焊方案。目前一般采用一组变压器同时焊二或四点(后者有二组二次回路)。一台多点焊机可由多个变压器组成。可采用同时加压同时通电、同时加压分组通电和分组加压分组通电三种方案。可根据生产率、电网容量来选择合适方案。
防止焊瘤的措施:使焊缝处于平焊位置,正确选用规范,选用无偏芯焊条,合理操作。
同时,可解释电弧在焊缝起始端向前(与焊接方向一致)偏吹的现象。一般情况下,当近电弧部位的焊件关于电弧不对称分布时,导致电弧向结构“密度”大的一侧偏吹。