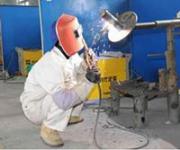

氩弧焊打底要求直流正接,采用小规范,电流不超过150A。为了保护内壁金属在高温时不被氧化,在对高合金钢管道打底焊时,管内要充氩气保护,而对于中、低合金钢管道,管内部充氩气保护也能满足要求。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
镀锌电焊网是铁质筛网中防腐蚀性能较高的,同样也是铁质网类中用途较广的网类之一,其高效的防腐蚀性能在养殖业,建筑业等多方面都倍受喜爱。其平滑整齐的网面,不但增加了本身的美感,而且也能起到一定的装饰作用。
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。
塌陷单面焊时由于输入热量过大,熔化金属过多而使液态金属向焊缝背面塌落,成形后焊缝背面突起,正面下塌。4)表面气孔及弧坑缩孔。(5)各种焊接变形如角变形、扭曲、波浪变形等都属于焊接缺陷O角变形也属于装配成形缺陷。
电焊培训作业注意事项:A在移动电焊机的时候,要先切断电源才能移动。B高处焊接(2米以上)应办理高处作业许可证和遵守高处作业安全操作规程。
除焊缝中间接头时可不清理焊渣外,其余接头前,必须先将需接头处的焊渣清除掉,否则接不好焊缝的接头,必要时可将需接头处先打磨成斜面后再接头。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
过小的二氧化碳气体流量,喷嘴结构不合理,喷嘴被飞溅金属部分堵死,喷嘴与焊工件间的距离过高和在过大的空气对流情况下焊接,都会使二氧化碳气体保护作用变坏。此时整条焊缝都有外部气孔,且成蜂窝状,与由于脱氧元素不足引起的气孔完全不相同。
当坡口对口间隙增大或坡口钝边减小时.该作用力增大,电弧向后偏吹严重;而采用定位焊或提高定位焊焊缝密度,使熔池前、后方对电弧空间的分磁能力差距缩小.均有助于克服磁偏吹现象。
焊接接头的形式有哪些?采用焊接方法连接的接头称为焊接接头,焊接接头的基本形式分为对接接头、搭接接头、角接接头、T形接头、十字接头、端部接头、卷边接头和套管接头共8种,
焊接接头冷却到较低温度(对钢来说,马氏体转变温度以下,大约为230°C)时产生的裂纹叫做冷裂纹。冷却到室温并在以后的一定时间内才出现的冷裂纹又叫延迟裂纹。裂纹不仅能减少金属的有效截面积,降低接头强度,影响结构的使用性能,而且会造成严重的应力集中。
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
电狐焊有几种焊法,知识掌握点 1、熟悉有关的焊接工程术语,了解焊接常用材料的基础知识;2、通过训练,初步获得焊接的基本工艺知识;3、掌握焊接生产过程的基本概念,了解焊接技术的实际知识,为以后课程打下基础;4、了解焊接的安全技术知识,做到安全训练;
常用电弧焊方法:手弧焊手弧焊是各种电弧焊方法中发展较早、目前仍然应用较广的一种焊接方法。它是以外部涂有涂料的焊条作电极和填充金属,电弧是在焊条的端部和被焊工件表面之间燃烧。涂料在电弧热作用下一方面可以产生气体以保护电弧,另一方面可以产生熔渣覆盖在熔池表面,防止熔化金属与周围气体的相互作用。
在焊接时要与电、可燃及易爆的气体、易燃的液体、有毒有害的烟尘、电弧光的辐射、焊接热源的高温等接触。若不遵守安全操作规程,就可能引起触电、灼伤、火灾、爆炸和中毒等事故。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,