更新时间:2026-10-19 16:00:01 浏览次数:524 返回列表
镀锌电焊网是铁质筛网中防腐蚀性能较高的,同样也是铁质网类中用途较广的网类之一,其高效的防腐蚀性能在养殖业,建筑业等多方面都倍受喜爱。其平滑整齐的网面,不但增加了本身的美感,而且也能起到一定的装饰作用。
操作要点换焊条时的接头是难点,一方面收弧时易在背面焊道产生冷缩孔,另一方面接头时易产生焊道脱节。其操作要点是:①收弧前在熔池前方做一熔孔后,再将电弧向坡口一侧带10~15mm收弧或往熔池前的一坡口面上给两滴钢水收弧 ②接头时,在距弧坑10~15mm处起弧,运条至弧坑根部,将焊条沿已有的熔孔下压,听到“噗”声后,停顿2s左右,提起焊条正常焊接③焊接时,焊件背面应保持1/2的弧柱.
高压焊工一律凭证上岗,高水平的焊工是一个火电工程焊接质量的保证,参加鸳鸯湖工程高压焊口焊接的焊工都必须持有技术质量监督局颁发的焊工证,并报审监理同意,上岗前必须考核合格。
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
工作要领:类似划火柴。先将焊条端部对准焊缝,然后将手腕扭转,使焊条在焊件表面上轻轻划擦,划的长度以20——30mm为佳,以减少对工件表面的损伤,然后将手腕扭平后迅速将焊条提起,使弧长约为所用焊条外径1.5倍,作“预热”动作(即停留片刻),其弧长不变,预热后将电弧压短至与所用焊条直径相符。在始焊点作适量横向摆动,且在起焊处稳弧(即稍停片刻)以形成熔池后进行正常焊接。
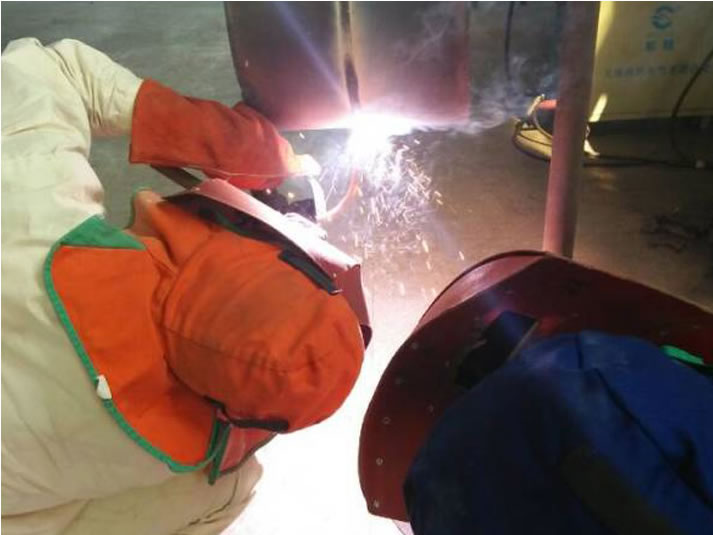
平焊是焊接件处于水平位置时,在焊接件上堆敷焊道的一种操作方法。在选定的焊接工艺参数及操作方法的基础上,利用电弧电压、焊接速度达到控制熔池温度、熔池形状来完成焊接焊缝。基本操作姿势(可分为三种:蹲姿、坐姿、站姿)。
电弧:一种强烈而持久的气体放电现象,正负电极间具有一定的电压,而且两电极间的气体介质应处在电离状态。引燃焊接电弧时,通常是将两电极(一极为工件,另一极为填充金属丝或焊条)接通电源,短暂接触并迅速分离,两极相互接触时发生短路,形成电弧。这种方式称为接触引弧。电弧形成后,只要电源保持两极之间一定的电位差,即可维持电弧的燃烧。
焊缝的位置,平焊时应选用较大直径的焊条。立焊、横焊、仰焊时为减小热输入,防止熔化金属下淌,应采用小直径焊条并配合小电流焊接。焊接层数,多层焊时为保证根部焊透,其一层焊道应采用小直径焊条焊接,以后各层可以采用较大直径焊条焊接,以提高盛产率。接头形式,搭接接头、T形接头多用作非承载焊缝,为提高生产效率应采用较大直径的焊条。
管口定位焊:管口定位使用内卡点固,可用8~10个U型卡,均匀对称分布于管口内,牢固焊接。然后将焊件以斜45°位置固定在焊架上。
随着生产的发展和科学技术的进步,电焊技术焊接已成为一门独立的学科,并广泛应用于宇航、航空、核工业、造船、建筑及机械制造等工业部门,在我国的国民经济发展中,尤其是制造业发展中,焊接技术是一种不可缺少的加工手段。电焊工是一个机械制造和机械加工的工种,在加工和制造行业是一个很重要的工种,目前我国的加工制造业缺少很多这方面的人才,蓝领的待遇相比白领还要高。
为了方便焊接操作一般购置或改装焊枪具有挠;这种情况如果允许一般“开天窗”焊接,否则通常只能用镜面焊(自动跟踪焊除外),现以压力小管道50×8mm全位置焊接底部有障碍物为例介绍镜面焊。
强化对电焊工进行劳动保护宣传教育,对电焊作业人员应进行必要的职业安全卫生知识教育,提高其自我防范意识,降低职业病的发病率。同时还应加强电焊作业场所的尘毒危害的监测工作以及电焊工的体检工作,及时发现和解决问题。
压焊是在焊接过程中,对焊件施加压力(加热或不加热)以完成焊接的方法。如电阻焊、摩擦焊等。 钎焊是在焊接过程中,采用比母材熔点低的金属材料作钎料,将焊件和钎料加热到高于钎料但低于母材熔点的温度,利用液态钎料润湿母材,充填接头间隙并与母材相互扩散实现连接焊件的方法。如软钎焊(加热温度在450度以下?锡焊)硬钎焊(加热温度在450度以上?铜焊)。
运条的方法很多,选用时应根据焊缝接头的形式、装配间隙、焊缝的空间位置、焊条直径与性能、焊接电流及焊工技术水平等方面因素而定。焊条在运行时应该稍作横向摆动,其目的是能获得均匀一致的焊缝成形,同时也是为了控制熔池温度,防止由于熔池温度过高而产生焊缝的烧穿现象。
随着加热的进行熔化区扩大,而其外围的塑性壳(在金相试片上呈环状故称塑性环)亦向外扩大,较后当输入热量与散失热量平衡时达到稳定状态。当焊接参数适当时,可获得尺寸波动小于15%的熔化核心。
焊接是用加热或加压,或加热又加压的方法,在使用或不使用填充金属的情况下,使两块金属连接在一起的一种加工工艺方法。
引弧时如果焊条粘住焊件,应立即将焊钳放松。若短路时间过长,短路电流过大会使电焊机烧坏。
这就说明具有铁磁性的厚壁管材20#,在制造、加工过程中产生了剩磁,管线越长,剩磁积累越多,在管道焊接接头处表现出来,造成磁偏吹。
随着加热的进行熔化区扩大,而其外围的塑性壳(在金相试片上呈环状故称塑性环)亦向外扩大,较后当输入热量与散失热量平衡时达到稳定状态。当焊接参数适当时,可获得尺寸波动小于15%的熔化核心。