更新时间:2026-10-13 17:09:02 浏览次数:825 返回列表
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
断弧焊的应用及操纵要领 1.当管道环焊缝在平焊、仰焊位置及根焊打磨较薄处进行热焊时,发现熔池温度过高(熔池增大)即可采用断弧焊进行焊接过渡直至离开危险区域。这样即可有效避免烧穿及内凹现象的发生。
从被焊接的厚度来看,TIG焊特别适用于焊接3mm以下的薄板,不足1mm厚的薄件也可以获得满意的焊接质量。通常,较厚的工件不大采用TIG焊。但是当要求较高时,厚壁件仍然采用TIG焊,例如厚壁管子、阀门法兰盘等的焊接,即可采用填丝TIG焊。这时的生产效率尽管低一些,但是可以保证较高的焊接质量,特别是其漂亮平滑的焊缝外观,通常是熔化极焊接方法所不能达到的。
手工钨极氩弧焊时喷嘴的选择方法,喷嘴大小和形状直接影响氩气保护区的保护范围和效果,常用的喷嘴有6号,7号,8号,10号。喷嘴直径的选择不宜过大,否则会妨碍操作,浪费氩气;但也不宜过小,否则熔池保护不好,容易产生缺陷,并且会烧损喷嘴。
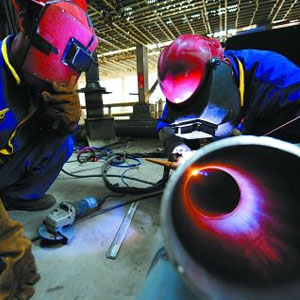
焊接过程中,焊条相对焊缝所做的各种动作的总称为运条。运条包括沿焊条轴线的送进、没焊缝轴线方向纵向移动和横向摆动三个动作。
喷嘴-工件间距离:喷嘴-工件间距离过大时,容易产生缺陷(气孔,坑等)。一般情况下采用焊丝直径的10倍距离左右(如1.0的焊丝,选用距离为10毫米左右)。
在焊接大直径厚壁管道时,应尽量由两名焊工对称焊接,如果由一人施焊,要注意采取一定的焊接顺序,以减少焊接应力。焊接结束时,要逐渐减小电流,并将电弧慢慢转移到坡口侧收弧,不允许突然断弧,以防止焊缝形成裂纹而开裂。
从被焊接的厚度来看,TIG焊特别适用于焊接3mm以下的薄板,不足1mm厚的薄件也可以获得满意的焊接质量。通常,较厚的工件不大采用TIG焊。但是当要求较高时,厚壁件仍然采用TIG焊,例如厚壁管子、阀门法兰盘等的焊接,即可采用填丝TIG焊。这时的生产效率尽管低一些,但是可以保证较高的焊接质量,特别是其漂亮平滑的焊缝外观,通常是熔化极焊接方法所不能达到的。
喷嘴-工件间距离:喷嘴-工件间距离过大时,容易产生缺陷(气孔,坑等)。一般情况下采用焊丝直径的10倍距离左右(如1.0的焊丝,选用距离为10毫米左右)。
人类科技的发展步伐其实早已超过了焊接技术发展的进度,眼下,在太空焊接和水下焊接两个领域,人类获得的进展非常有限。太空焊接的相关技术一直是各国非常关心的前沿领域之一,然而到目前为止也没有见到有突破性意义的进展。这是因为太空中处处是和地球焊接完全不同的高真空无重力环境,这种状态下熔池中的微小液滴很可能聚成球形或发生飞散,令焊点难以形成。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。
低氢型立下向焊条焊接。该工艺与纤维素下向焊接工艺相比,根焊速度较慢,主要用于气候条件恶劣,输送酸性气体及高含硫油气介质,对低温韧性要求较高的管道或者厚壁管的焊接。
电弧磁偏吹行为在磁性金属构件的焊接中较为常见,对于奥氏体不锈钢,铝及铝合金等非磁性焊件则不明显。
由于电焊二保焊采用的是自动连续送丝,手工焊采用的是每焊一根长度较短的焊条就要间断一下换一根焊条的方式,因此,电焊二保焊的生产效率比手工焊高;
钨极氩弧焊和等离子弧焊,影响这两种方法电弧稳定燃烧的主要焊接参数是焊接电流,为了在焊接过程中减小弧长变化对焊接电流大小的影响,宜采用下降特性弧焊电源。
主要是指熔化金属自坡口背面流出,形成穿孔的缺陷。产生的原因是:1、焊件装配不当,如坡口尺寸不合要求,间隙过大。 2、焊接电流太大。3、焊接速度太慢。 4、操作技术不佳。
获得稳定的焊接质量是头等重要的。因此,焊前必须将电极与工件以及工件与工件间的接触表面进行清理。
焊接技术主要应用在金属母材上。焊工培训学校常见的培训项目有高压焊培训、氩电联焊培训、下向焊培训、氩弧焊培训、气保焊培训等,塑料等非金属材料也可以进行焊接。金属焊接方法有40种以上,但是主要分为熔焊、压焊和钎焊三大类。