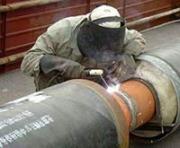

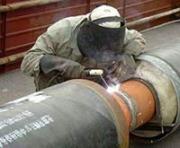
管道焊接目前来说方法很多,主要有以下六种方法。 一、手工电弧焊。由于手工焊的灵活性以及焊接设备要求不高等原因,目前,对于室外管线的焊接,手工电弧焊的工作量仍占40%~50%。
熔池温度,直接影响焊接质量,熔池温度高、熔池较大、铁水流动性好,易于熔合,但过高时,铁水易下淌,单面焊双面成形的背面易烧穿,形成焊瘤,成形也难控制,且接头塑性下降,弯曲易开裂。熔池温度低时,熔池较小,铁水较暗,流动性差,易产生未焊透,未熔合,夹渣等缺陷。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
主要控制焊接电流、焊接速度、氩气流量三个参数。与手工焊相比,电弧和熔池可见,操作方便;可焊接活性金属的薄板结构;焊缝质量好,接头强度可达母材的80%~90%。1930年美国发明惰性气体保护焊,1957年中国开始使用钨极氩弧焊。可焊接不锈钢、高温合金、钛合金、铝合金等材料,用于核能、航空航天、船舶、电子、冶金等工业。
氩弧焊打底要求直流正接,采用小规范,电流不超过150A。为了保护内壁金属在高温时不被氧化,在对高合金钢管道打底焊时,管内要充氩气保护,而对于中、低合金钢管道,管内部充氩气保护也能满足要求。
焊接速度对焊缝内部与外观的质量都有重要影响,当电流电压一定时:焊速过快:熔深、熔宽、余高减小,成凸型或驼峰焊道,焊趾部咬肉。焊速过快时,会使气体保护作用受到破坏,易产生气孔。同时焊逢的冷却速度也会相应加快,因而降低了焊逢金属的塑性和韧性。并会使焊逢中间出现一条棱,造成成型不良。
压焊是在焊接过程中,对焊件施加压力(加热或不加热)以完成焊接的方法。如电阻焊、摩擦焊等。 钎焊是在焊接过程中,采用比母材熔点低的金属材料作钎料,将焊件和钎料加热到高于钎料但低于母材熔点的温度,利用液态钎料润湿母材,充填接头间隙并与母材相互扩散实现连接焊件的方法。如软钎焊(加热温度在450度以下?锡焊)硬钎焊(加热温度在450度以上?铜焊)。
焊工必备专业知识,这些你都知道吗1、未经培训并取得上岗证的人员不能烧。2、有易燃物场所,未经批准或未执行“用火证”的不能烧。3、火星飞落路线、场地情况不明,可能引起失火的地方无人监护,未采取措施的不能烧。4、未按规定穿防护用品的不能烧。 5、设备、工具未经检查合格的不能烧。
坡口效应在开坡口的平板对接焊中.由于熔池前方存在坡口对口间隙,因而对电弧前方磁场的分磁作用减弱,使电弧前方的磁力线密度高于后方.从而使电弧受到一个与焊接方向相反的磁场力作用。
对于全位置坡口,施工时通常采用以下方法:①在保证焊接质量的前提下,选用较小的焊接规范,以防止焊穿;②焊接时,先在平焊部位焊30~50mm长的焊缝来为平焊加强面作准备;③仰焊时,起头的焊缝要尽可能薄,同时仰焊的接头要叠加10~20mm;④为了增加中间部位的填充量,运条主要采用月牙形运条方式。
气孔的分类,气孔从其形状上分,有球状气孔、条虫状气孔;从数量上可分为单个气孔和群状气孔。群状气孔又有均匀分布气孔,密集状气孔和链状分布气孔之分。按气孔内气体成分分类,有氢气孔、氮气孔、二氧化碳气孔、一氧化碳气孔、氧气孔等。熔焊气孔多为氢气孔和一氧化碳气孔。
焊缝金属溶解过多的氢气熔池金属内溶解的氢气量,在结晶时超过它们的较大溶解度,焊缝金属内不可避免的生成气孔。这气孔是由氢气所引起。二氧化碳气体保护焊,当焊前的准备工作做好以后,二氧化碳气体内所含的水汽(即纯度不合格的二氧化碳气体),是引起焊缝金属形成气孔的主要原因。
低真空电子束焊。工作室与电子枪被分为两个真空室,工作室的真空度为10-1~15Pa,适用于较大型的结构件,和对氧、氮不太敏感的难熔金属。非真空电子束焊。需另加惰性气体保护罩或喷嘴,焊件与电子束流出口的距离应控制在10mm左右,以减少电子束与气体分子碰撞造成的散射。非真空电子束焊适用于碳钢、低合金钢、不锈钢、难熔金属及铜、铝合金等的焊接,焊件尺寸不受限制。
运焊把,分为摇把和拖把。 ①摇把是把焊嘴咀稍用力压在焊缝上面,手臂大幅度摇动进行焊接。其优点因为焊嘴压在焊缝上,焊把在运行过程非常稳定,所以焊缝保护好,质量好,外观成形非常漂亮,产品合格率高,特别是焊仰焊非常方便,焊接不锈钢时可以得到非常漂亮的外观的颜色。其缺点是学起来很难,因手臂摇动幅度大,所以无法在有障碍处施焊。
氩弧焊的焊接方法1、阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机,(如焊接铝合金则需要用交流焊机),正确的选用钨极和气体流量:
以上三个主管单位颁发的焊工证,每个单位的焊工证查询、焊工证办理等流程都是有区别的。经过焊工培训过的人员,需要根据自己的实际情况办理焊工证。为了响应春天学习的号召,想要学焊工,看懂图纸多操练,电焊工作并不难。电焊条、电焊机、电焊需注意,焊前电接地,
减压器装上后,应先开起气瓶,再开起减压器,工作结束后应先关闭气瓶,再关减压器,操作时焊工应在减压器侧面。氧气瓶中的氧气不允许全部放完,应保留0.1-0.2mpa的压力。 氧气胶管与乙炔气胶管不得换用或代用,管路连接处严防漏气。氧气瓶及减压器严禁接触油脂.
层状撕裂主要是由于钢材在轧制过程中,将硫化物(MnS)、硅酸盐类等杂质夹在其中,形成各向异性。在焊接应力或外拘束应力的使用下,金属沿轧制方向的杂物开裂。