
更新时间:2026-10-14 13:09:02 浏览次数:381 返回列表
高性能焊机的CO2气体保护半自动或全自动焊。目前,国外相继生产了对焊接电流和电压波形进行适时控制或对输出特性进行电能控制的高性能电源,林肯公司的STT表面张力过渡焊接技术就属于波形控制的范畴。基于焊接设备性能的提高,使得管道半自动及全自动CO2气保焊得以很好实现,这就大大提高了焊接效率和焊接质量。
回火防止器冻结时,可用热水或蒸气加热,禁止用火烤乙炔气发生器上的零件及其附属工具不能用绝铜制作,以防产生铜而引起爆炸。
①首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
前两种方法都是在真空室内进行。焊接准备时间(主要是抽真空时间)较长,工件尺寸受真空室大小限制。电子束焊与电弧焊相比,主要的特点是焊缝熔深大、熔宽小、焊缝金属纯度高。它既可以用在很薄材料的精密焊接,又可以用在很厚的(较厚达300mm)构件焊接。
还有由于镜面里的影像与实际是相反的,手的动作与眼睛看到的也相反,很容易造成操作动作做反,这种错觉只有多练才能慢慢消除;再者镜面图像没有立体效果,表现为操作时熔易产生夹钨。
在多人工作层作业或固定场所施焊时,应设防护屏障。下雨天气不准露天焊接。必要时须采取防护措施方可进行。在低洼地方和金属容器内焊接时,除穿戴绝缘鞋、绝缘手套外,并应设有绝缘垫板在清除铁锈焊接时,须戴防护眼镜。
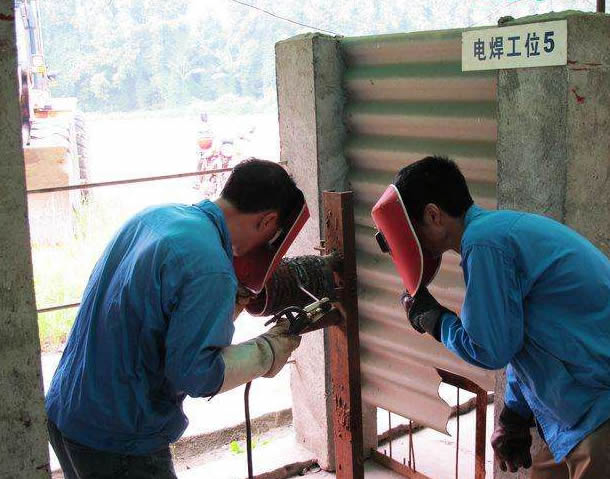
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
氩弧的特点(1)焊缝质量高,由于氩气是一种惰性气体,不与金属起化学反应,合金元素不会被烧损,而氩气也不熔于金属,焊接过程基本上是金属熔化和结晶的过程,因此,保护较果好,能获得较为纯净及高质量的焊缝。
手弧焊是以焊条和焊件作为两个电极,被焊金属称为焊件或母材。焊接时因电弧的高温和吹力作用使焊件局部熔化。在被焊金属上形成一个椭圆形充满液体金属的凹坑,这个凹坑称为熔池。随着焊条的移动熔池冷却凝固后形成焊缝。焊缝表面覆盖的一层渣壳称为熔渣。焊条熔化末端到熔池表面的距离称为电弧长度。从焊件表面至熔池底部距离称为熔透深度。
从被焊接的厚度来看,TIG焊特别适用于焊接3mm以下的薄板,不足1mm厚的薄件也可以获得满意的焊接质量。通常,较厚的工件不大采用TIG焊。但是当要求较高时,厚壁件仍然采用TIG焊,例如厚壁管子、阀门法兰盘等的焊接,即可采用填丝TIG焊。这时的生产效率尽管低一些,但是可以保证较高的焊接质量,特别是其漂亮平滑的焊缝外观,通常是熔化极焊接方法所不能达到的。
连弧焊法与断弧焊法的应用,焊条电弧焊单面焊双面成形打底焊工艺,按手法的不同可分为连弧焊法和断弧焊法两种连弧焊法连弧焊法即采用较小的焊接电流和较小的直径的焊条,在焊接过程中,电弧保持持续稳定的燃烧,要较小的坡口间隙内向前均匀地摆动,使焊件背面形成均匀焊缝的方法。
相背接头:两焊缝的起头相接,要求先焊缝的起头略低些,后焊的焊缝必须在前条焊缝始端稍前处起弧,然后稍拉长电弧将电弧逐渐引向前条焊缝的始端,并覆盖前焊缝的端头,待焊平后,再向焊接方向移动。
目地是把铁素体化的铸铁件淬火成马氏体,进而提升钢的强度、抗压强度和耐磨性能,充分发挥钢才的特性发展潜力。但淬火马氏体并不是调质处理规定的*终机构。因而在淬火后,务必配上适度的回火。淬火马氏体在不一样的回火温度下,能够有不一样的物理性能,以考虑各种专用工具或零件的应用规定。
氩弧焊的操作手法: 1、送丝:分内填丝和外填丝。 ①外填丝可以用于打底和填充,是用较大的电流,其焊丝头在坡口正面,左手捏焊丝,不断送进熔池进行焊接,其坡口间隙要求较小或没有间隙 ②其优点因为电流大、和间隙小,所以生产效率高,操作技能容易掌握。其缺点是用于打底的话因为操作者看不到钝边熔化和反面余高情况,所以容易产生未熔合和得不到理想的反面成形。
(一)对接接头两件表面构成大于或等于135°,小于或等于180°夹角的接头,叫做对接接头。在各种焊接结构中它是采用较多的一种接头型式。钢板厚度在6mm以下,除重要结构外,一般不开坡口。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),


