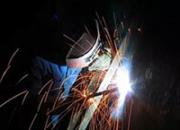

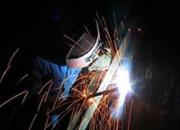
今天和大家分享一下平角角焊缝的焊接方式和焊接方法。所谓的平角角焊缝,就是两块板对接成90度,在水平位置焊接的平角焊缝。首先,咱们要点焊,固定好。有很多的角焊缝,它的长度特别长,这个时候我们还要采用跳焊或者花焊的方式,防止变形,要不然后期安装会特别困难!
使用焊炬和割炬安全事项,使用焊炬必须先检查吸射性能和气密性,焊炬的各连接部位、气体能道及调节阀等处,不得沾有油脂。焊炬点火时,应先开乙炔阀点燃,后开氧气阀调节火焰;关火时,应先关乙炔,后关氧气。停止使用时,严禁将焊炬、胶管和气源做永久性连接使用割炬时,应清理干净工作表面的漆皮、锈层等,而且不能在水泥地上作业,以防锈水和水泥遇高温爆溅伤人。
而交流氩弧焊机,在电流负半波时,工件作为电极,向外发射电子,会形成一种叫做阴极破碎的物理现象,把工件表面的难熔氧化层破碎掉。同时由于有惰性气体的保护,新的氧化层不会很快生成;所以在电弧热量的作用下,依靠融化的液态金属自身表面张力,就很容易的把焊缝金属融合在一起。
下面小编简要阐述焊接工作环境的要求:1、要保持清洁;2、有固定的焊接位置,而不是随意在地面上进行焊接(除非特殊要求),在这里除了焊接不做其他重要的工作(如数据处理等);3、工作场所不受风扇、自然风、门窗的影响,但应保持适当的空气流通以减少焊接烟尘的吸入;4、光线良好,在自然光下焊接比在灯光下工作要好,因为灯光下的焊缝有反光;5、环境温度应保持在21-27℃,这时焊接完成的焊缝比低温下焊接的焊缝质量好,在环境温度4-14℃范围也能满足使用要求的焊缝,否则应根据焊接规程对工件进行预热;
在使用过程中裂纹能继续扩展以致发生脆性断裂。所以裂纹是较危险的缺陷,必须完全避免。
②再根据钨极的直径选用多大的喷嘴,钨极直径的2.5—3.5倍是喷嘴的内径D=(2.5—3.5)dw其中D表示喷嘴内径(mm),dw表示钨极直径(mm)
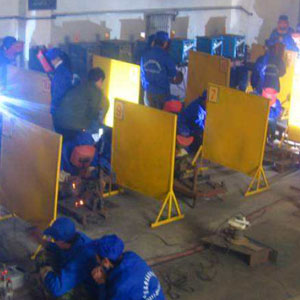
运条的方法很多,选用时应根据焊缝接头的形式、装配间隙、焊缝的空间位置、焊条直径与性能、焊接电流及焊工技术水平等方面因素而定。焊条在运行时应该稍作横向摆动,其目的是能获得均匀一致的焊缝成形,同时也是为了控制熔池温度,防止由于熔池温度过高而产生焊缝的烧穿现象。
三角形运法,焊接时焊条末端分别作连续的斜三角或正三角形运动,并向前移动。 斜三角形运条法适于焊接平、仰位置的T形接头焊缝和有坡口的横焊缝,特点是能够借焊条的摆动来控制熔化金属、焊缝成形良好。
国强电焊在气保焊培训的过程中,熔化极出现的"跳弧现象"常在熔化极脉冲氩弧焊时发生,当脉冲电流幅值较大或脉冲时间较长时,在电弧烁亮区沿熔滴表面逐浙扩大,当电弧烁亮区电弧上爬至溶滴的根部,缩颈逐渐变细,而后经过很短的时间(2——5ms),该电弧从熔滴根部上跳至缩颈上,这种现象,我们一般称作“跳弧现象”;
气焊利用乙炔在氧气中燃烧时3300度的高温来熔化母材局部,促使不同母材之间形成连接。作业时,将氧气和乙炔分别通入喷枪中进行混合,点火后喷嘴处即可形成高温氧炔焰。氧炔焰不仅可以用来实现焊接,也可以通过控制气量对特定的部分进行切割。适用于气焊的材料包括各种钢材以及钛合金等。目前,气焊多用于铸件的修补和作为钎焊的热源。
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
氩弧焊是什么?其实氩弧焊是使用氩气作为保护气体的一种焊接技术!氩弧焊把氩气做为保护气体的焊接,弧长一般取1-1.5倍钨电极直径,针尖露出1-1.5cm,焊枪角度为50-60,电流60-90A,氩气流量为5-10,电流要根据焊速来调整,电流大小与焊速成正比。
大约二三十年前,补锅匠还是一个非常受欢迎的手工艺职种,他们走街串巷,利用熔融的金属液体来填补破损金属器皿的孔洞和裂缝,化腐朽为神奇。只是随着时代的发展,补锅匠也逐渐消失了,如今补锅匠这个词的引申义被用来代指临危受命接管局面的领导、教练等。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
焊接操作 1,定位焊,考虑到仰焊部位采用内添丝法焊接,仰焊位置坡口间隙为2.0~2.5mm,平焊位置坡口间隙为2.8~3.0mm,焊丝为2.4mm。由于是压力容器、碳当量比较高的钢材在氩弧焊打底时通常要内充氩保护,并在未焊接部位贴上耐高温胶带;
焊接(F=Fω,I=Iω)这个阶段是焊件加热熔化形成熔核的阶段。焊接电流可基本不变(指有效值),亦可为渐升或阶跃上升。在此期间焊件焊接区的温度分布经历复杂的变化后趋向稳定。起初输入热量大于散失热量,温度上升,形成高温塑性状态的连接区,并使中心与大气隔绝,保证随后熔化的金属不氧化,而后在中心部位首先出现熔化区。
常用直流焊机以弧焊整流器为主。在直流电焊机的发展过程中,经历了从弧焊发电机(AX系列)到弧焊整流器(ZX系列)再到逆变式弧焊整流器共五代的发展。其中弧焊整流器包括ZX1/ZX3系列动铁心/动圈式硅整流器、ZXG或ZX系列磁放大器式硅整流器、晶闸管式硅整流器三代发展。弧焊发电机(AX系列)由于能耗高、噪声大、成本高,所以国家已明确宣布淘汰。
二保焊5种手法是什么左焊法(右→左)、右焊法(左→右)、运枪方法、平角焊不摆或小幅摆动、立角向上焊,采用三角形运枪等是二保焊5种手法。焊枪过渡,熔池两边停留,在熔池前1/3处过渡。枪角度,垂直于焊道,沿运枪方向成80—90°角。试板:间隙2.0—2.5mm,起弧点略小于收弧点。无钝边,反变形1°。
咬边的预防:矫正操作姿势,选用合理的规范,采用良好的运条方式都会有利于消除咬边。焊角焊缝时,用交流焊代替直流焊也能有效地防止咬边。