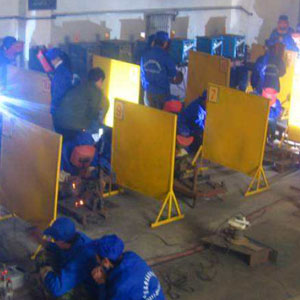

焊接时,熔池中的气泡在凝固时未能逸出而残留在金属中形成的孔穴称为气孔。常见的气孔有三种,氢气孔呈喇叭形;一氧化碳气孔呈链状;氮气孔多呈蜂窝状。焊丝、焊件表面的油污、氧化皮、潮气,保护气体不纯或熔池在高温下氧化等,都是产生气孔的原因。
熔滴过渡:(1)、短路过渡(短弧、细丝、小电流)适用于薄板全位置焊接;(2)、细颗粒过渡,粗丝、长弧、大电流焊接;(3)、潜弧射滴过渡(很少用)。
冷裂纹的产生是材料有淬硬倾向、焊缝中扩散氢含量多和焊接应力三要素作用的结果。预防的对策比较多:限制焊缝中的扩散氢含量,降低冷却速度和减少高温停留时间,以改善焊缝和热影响区组织结构,采用合理的焊接顺序,以减少焊接应力,选用合理的焊丝和工艺参数,减少过热和晶粒长大倾向,采用正确的收弧方法,填满弧坑,严格焊前清理,采用合理的坡口形式以减小熔合比。
焊前交底,为了确保焊接过程的安全以及焊接工艺质量,大口径管道开焊前邀请监理、业主、锅检所相关人员参加焊前交底。确保焊条质量焊条库内温湿度符合标准要求;使用的承压设备焊丝、焊条均通过GB(国家标准)和NB(能源局标准)双料认证;
单元4、常见的焊接缺陷及其产生的原因在焊接过程中,由于焊接规范选择、焊前准备和操作不当,会产生各种焊接缺陷,常见的有。(一)焊缝尺寸不符合要求主要是指焊缝过高或过低、过宽或过窄及不平滑过渡的现象。产生的原因是: 1、焊接坡口不合适。2、操作时运条不当。3、焊接电流不稳定。4、焊接速度不均匀。 5、焊接电弧高低变化太大。
F电焊机应有专人管理,按时检查维护,电焊工应定期进行体格检查。G检修转动设备或进入设备内,须事先办理检修证和进入设备作业证,联系操作工同意后,通知电工切断电源,采取防护措施,并按规定设专人监护方可施工。
首先,要从焊接工艺卡上得知焊接电流的大小等工艺参数。然后选用钨极(一般来说直径2.4mm用的比较多,它的电流造应范围是150A—250A,铝例外)。
焊接过程中的热变形在冷却后不能完全消除,产生残余变形和热应力。解决方案: a)热处理工艺降低了热应力; b)降低焊接区域周围的刚度,从根本上减少内应力的产生。 较小焊接量 a、较好的焊接方法是较少的焊接,减少焊接数量,减少焊接长度。 b、焊接强度始终低于母材 c、焊接过程中的热应力总是影响材料的性能。
电弧特点:电压低、电流大、温度高、能量密度大、移动性好等,一般20~30V的电压即可维持电弧的稳定燃烧,而电弧中的电流可以从几十安培到几千安培以满足不同工件的焊接要求,电弧的温度可达5000K以上,可以熔化各种金属。
焊接工艺适用性强,几乎可以焊接所有的金属材料。焊接参数可精确控制,易于实现焊接过程全自动化。
真空电子束焊的优点:(1)电子束能量密度大,较高可达5×10⁸W/cm2,约为普通电弧的5000~10000倍,热量集中,热效率高,热影响区小,焊缝窄而深,焊接变形极(2)在真空环境下焊接,金属不与气相作用,接头强度高。
这就说明具有铁磁性的厚壁管材20#,在制造、加工过程中产生了剩磁,管线越长,剩磁积累越多,在管道焊接接头处表现出来,造成磁偏吹。
大纲重点1、焊接的基本概念,手弧焊机的种类、构造、性能、特点和使用方法;2、焊接电弧的组成及溶池的组成; 3、焊条的组成和作用,常用的结构焊条的种类、牌号、含义及应用;4、手弧焊机接线方法;5、手工电弧焊的电流的调节,引弧与灭弧,运条及平堆焊焊接方法;6、常见的焊接接头形式,坡口及焊接的空间位置;7、手工电弧焊的安全技术。
转移收尾法:焊条移到焊缝终点时,在弧坑处稍作停留,将电弧慢慢抬高,再引到焊缝边缘的母材坡口内。这时熔池会逐渐缩小,凝固后一般不出现缺陷。适用于更换焊条或临时停弧的收尾。
还有由于镜面里的影像与实际是相反的,手的动作与眼睛看到的也相反,很容易造成操作动作做反,这种错觉只有多练才能慢慢消除;再者镜面图像没有立体效果,表现为操作时熔易产生夹钨。