更新时间:2026-11-05 20:27:01 浏览次数:756 返回列表
分段退焊接头:这是先焊焊缝的起头和后焊的收尾相接,要求后焊缝焊至靠近前焊焊缝的始端时,应改变焊条角度,使焊条指向前焊缝的后端,拉长电弧,待形成熔池后,再压低电弧,往回移动,较后返回原来熔池处收弧。接头连接的平整与否,与焊工的操作技术有关,同时还与接头处温度高低有关。温度高,接的越平整。
手工电弧常用的运条方法: 1)直线形运条法由于焊条不作横向摆动,电弧较稳定能获得较大的熔深,但焊缝的宽度较窄。 2)锯齿形运条法锯齿形运条法是焊条端部要作锯齿形摆动。并在两边稍作停留(但要注意防止要边)以获得合适的熔宽。3)环形运条法环形运条法是焊条端部要作环形摆动。
密度高于后方,从而使电弧向后(即与焊接相反方向)偏吹。
焊接保护:焊接前先要学会氩气保护,保护时,一人拿护罩保护上面,另一人拿护罩保护下面,保护者必须与焊接者配合好,焊完后要等到焊缝冷却后才可以松开保护罩,单面焊接双面成型特别要注意背面的保护,如果没有保护好,焊液便无法流动,也就无成型。
弧焊电源种类的选择:焊接电流有直流、交流和脉冲三种基本类型,相应的电源为直流弧焊电源、交流弧焊电源和脉冲弧焊电源。弧焊变压器经济性好、可靠性高、维修容易、成本低,因此一般要求的场合(如酸性焊条电弧焊、交流钨极氩弧焊等)可以考虑采用它。弧焊整流器以及逆变式弧焊整流器均可替代弧焊发电机。晶体管式弧焊整流器适应于气体保护电弧焊及全位置焊接时选用。逆变电源性能优良,可用于多种焊接方法及焊接位置。
前两种方法都是在真空室内进行。焊接准备时间(主要是抽真空时间)较长,工件尺寸受真空室大小限制。电子束焊与电弧焊相比,主要的特点是焊缝熔深大、熔宽小、焊缝金属纯度高。它既可以用在很薄材料的精密焊接,又可以用在很厚的(较厚达300mm)构件焊接。
下向焊焊接工艺采用纤维素下向焊焊条,这种焊条以其独特的药皮配方设计,与传统的由下向上施焊方法相比,优点主要表现在:(1)焊接速度快,生产效率高。因该种焊条铁水浓度低,不淌渣,比由下向上施焊提升效率50%。
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
焊接能力训练点,通过对简单工件进行焊接,培养学生的焊接工艺分析能力,动手操作能力,为今后从事生产技术工作打下坚实的基础。
焊前准备(1)阅读焊接工艺卡,了解施焊工件的材质、所需要的设备、工具和相关工艺参数,其中包括选用正确的焊机(如焊接铝合金则需要用交流焊机),
气孔的危害是降低接头强度和致密性,造成应力集中,可能会是裂纹的起源。预防的措施是:焊丝和焊件应清理并干燥,保护气应符合标准要求,送丝及时,熔滴的过渡要快而准,焊炬移动平稳,防止熔池过热沸腾,焊炬的摆幅不能过大,焊丝、焊炬和焊件间要保持合适的相对位置和焊速。
今天以12mm厚碳钢,坡口角度30°的对接板为例进行讲解,选用小口瓷嘴进行打底,今天选用7号瓷嘴,小瓷嘴能够更好的保护坡口内部,防止破口内部保护不良。
在焊第二层时,先将其一层熔渣清除干净,随后用直径较大的焊条和较大的焊接电流进行焊接。用直线形、幅度较小的月牙形或锯齿形运条法,并应采用短弧焊接。
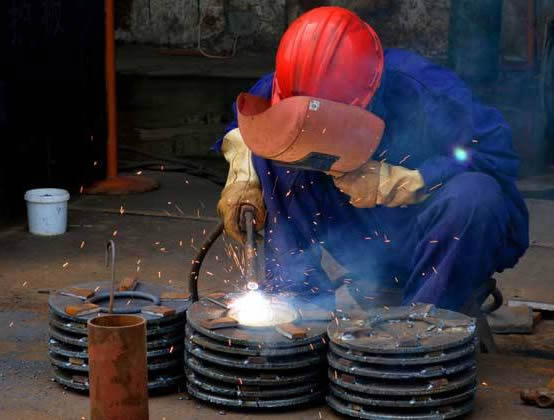
焊接作业的危害和预防由焊接火花引发的燃烧爆炸事故。由焊接火焰或烛件引起的烧伤、烫伤事故。焊接过程中发生的触电事故及高空坠落事故。焊工在作业中会引起血液、眼、皮肤、肺部等发生病变。
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;
气割是电焊工培训常见的项目之一。气割是利用可燃气体和氧气混合燃烧所产生的火焰分离材料的一种热切割的方式,又称为氧气切割或者火焰切割。气割时,火焰在起割点将材料预热到燃点,然后喷射氧气流,使金属材料剧烈氧化燃烧,生成的氧化物熔渣被气流吹除,形成切口。气割用的氧纯度应大于99%;可燃气体一般用乙炔气,也可用石油气、天然气或煤气。用乙炔气的切割效率高,质量较好,但成本较高。
后焊焊缝与先焊焊缝的连接处称为焊缝接头。由于受焊条长底限制,焊缝前后两段的接头是不可避免的,但焊缝的接头应力求均匀,并防止焊缝接头处过高、脱节、宽窄不一致等缺陷。
收弧:如果直接收弧很容易产生缩孔,如果是有引弧器的焊枪要断续收弧或调到适当的收弧电流慢收弧,如是没有引弧器焊机则缓将电弧引到坡口的一边,不要产生收缩孔,如产生收缩孔要打磨干净后方可施焊。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。