
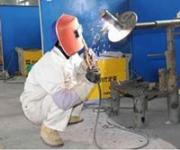
盖面焊,盖面焊与填充焊一样首先检查填充焊缝表面的平整度,清理表面氧化物和杂质,使焊缝周向和横向平滑均匀,为盖面焊创造良好的条件。操作时应以两侧坡口线为基准,熔池向母材侧扩展0.5~1.5mm,使焊缝的宽度增加1~3mm,并尽量始终保持这一宽度;焊缝的余高应显弧形,即两侧低,中间稍高些,并在周向保持这一高度,这样就能焊出优质优美的焊缝。
沿焊趾的母材熔化后,未得到焊缝金属的补充,所留下的沟槽称为咬边。有表面咬边和根部咬边两种。产生咬边的原因:电流过大,焊炬角度错误,填丝过慢或位置不准,焊速过快等。钝边和坡口面熔化过深,使熔化金属难于填充满而产生根部咬边,尤其在横焊的上侧。咬边多产生在立脚点焊、横焊上侧和仰焊部位。富有流动性的金属更容易产生咬边。如含镍较高的低温钢、钛金属等。
分类:焊接分为:压焊,熔焊和钎焊。我们日常中所说的电气焊即属于熔焊部分。电气焊熔焊主要包括气焊,手工电弧焊,埋弧焊,氩弧焊,CO2气体保护焊,等离子焊接,电渣焊,电子束焊和激光焊。在下面我们主要通过讲述手工电弧焊和CO2气体保护焊阐述电气焊的定义。
等离子弧焊的主要工艺参数有焊接电流、焊接速度、保护气流量、离子气流量、焊枪喷嘴结构与孔径等。
高级焊工培训项目里:管道向下焊,半自动向下焊也是热门。国内石油管道,一般采用管道向下焊技术:STT焊,RMD焊,纤维素下向焊,药心自保护向下焊等。下图,电焊学校学员练习管道向下焊技术。
划擦法:先将焊条末端对准焊件,然后将焊条在焊件表面划擦一下,当电弧引然后趁金属还没有开始大量熔化的一瞬间,立即使焊条末端与被焊表面的距离维持在2~4mm的距离,电弧就能稳定地燃烧。
焊接质量好,纤维素焊条焊接的焊缝根部成形饱满,电弧吹力大,穿透均匀,焊道背面成形美观,抗风能力强,适于野外作业。减少焊接材料的消耗,与传统的由下向上焊接方法相比焊条消耗量减少20%-30%。
当坡口对口间隙增大或坡口钝边减小时.该作用力增大,电弧向后偏吹严重;而采用定位焊或提高定位焊焊缝密度,使熔池前、后方对电弧空间的分磁能力差距缩小.均有助于克服磁偏吹现象。
为克服弧坑缺陷,可采用下述方法收尾: 1)反复断弧收尾法:焊条移到焊缝终点时,在弧坑处反复熄弧、引弧数次,直到填满弧坑为止。此方法适用于薄板和大电流焊接时的焊缝收尾,但不适于碱性焊条的收尾。2)划圈收尾法:焊条移到焊缝终点时,在弧坑处作圆圈运动,直到填满弧坑再拉断电弧,此方法适用于厚板的收尾。
氩弧焊中常见焊接缺陷及预防 一、几何形状不符合要求 1、焊缝外形尺寸超出规定要求,高低和宽窄不一,焊波脱节,凸凹不平,成形不良。其危害是减弱焊缝强度,或造成应力集中,降低动载强度。

焊接在英语中对应的词汇是welding,日语称为溶接,汉语中也有熔接的叫法。在古代焊接主要指熔化焊接。现代焊接技术包含三大类,熔化焊、钎焊、压力焊。
接头方法得当,焊缝正反两面均匀平滑且内部无缺陷;方法不当,则易产生焊瘤、余高超高、凹陷、脱节等缺陷。接头质量的好坏与引弧、焊缝收尾的质量有关。一般来说,引弧迅速得当,采用预热或前道焊接收尾处有温度保持较高,则焊缝头容易、接头质量好。若更换焊条动作缓慢或引弧时电弧不稳定,则不能获得良好的焊缝接头。
加强电焊工个人防护措施,加强个人防护,可以防止焊接时产生的有毒气体和粉尘的危害。作业人员必须使用相应的防护眼镜、面罩、口罩、手套,穿白色防护服、绝缘鞋,决不能穿短袖衣或卷起袖子,若在通风条件差的封闭容器内工作,还要佩戴使用有送风性能的防护头盔。
焊条沿焊接方向的移动速度,即手弧焊的焊接速度。太快时,电弧来不及熔化中够的焊条和母材,造成焊缝断面太小以及容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易形成末焊透等缺陷;太慢时,熔化金属堆积过多,加大了焊缝断面,并且使焊件加热温度过高,薄件则容易烧穿。
初级电焊怎么开始学,初学电焊者较先学到的就是平焊了,其实平焊是电焊运条中较简单的一种就是入门较基本的基础其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上只是在考证时需要,学电焊我认为较重要的是要练习,多多的练习,不过我相信不管你学什么,只要用心,你学的就很快!
焊缝截面成酒杯状,无指状熔深问题。电弧挺直性好,受弧长波动的影响,熔池的波动小。(4)电弧稳定0.1A,仍具有较平的静特性,配用恒流源,可很好的进行薄板的焊接(0.1mm)。(5)钨极内缩,防止焊缝夹钨(6)采用小孔焊接技术,实现单面焊双面成形。
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;