更新时间:2026-10-04 18:54:03 浏览次数:792 返回列表
在工作中,如果气瓶离自己较远,不方便查看气流大小时可以将喷嘴对准脸部来感觉气流大小,时间长了就可以大概判断气体流量大小。需要注意的是为保证氩气纯度,氩气瓶内气体压力为0.5MPa时,应该换气不可使用完。
直流正接:采用直流焊机当工件接阳极,焊条接阴极时,称为直流正接,此时工件受热较大,适合焊接厚大工件;
激光焊是能源束焊接工艺的一种,另外一种比较常用的能量来源是电子束。它们都是相对较新的工艺,在高科技制造业中很受欢迎。二者分别采用高度集中的激光束和真空室中发射的电子束来进行焊接。由于两种能量束具有极高的能量密度,能量集中,焊接变形小,因此可以实现大熔深下的窄焊缝,适用于厚板的连接。
激光的特点:具有单色性好、方向性好、能量密度高的特点,激光经透射或反射镜聚焦后,可获得直径小于0.01mm、功率密度高达1013W/cm2的能束,可以作为焊接、切割、钻孔及表面处理的热源。产生激光的物质有固体、半导体、液体、气体等,其中用于焊接、切割等工业加工的主要是钇铝石榴石(YAG)固体激光和CO2气体激光。
气电焊:(气体保护焊)利用保护气体来保护焊接区的电弧焊。保护气体作为金属熔池的保护层把空气隔绝。采用的气体有惰性气体、还原性气体、氧化性气体适用于碳钢、合金钢、铜、铝等有色金属及其合金的焊接。氧化性气体适用于碳钢及合金钢的合金。
气保焊初学者的技巧三:焊枪操作基础:引弧及焊接完成时的操作:因为引弧及焊接完成时容易出现缺陷,所以操作焊枪时一定要遵守喷嘴-工件间距离及焊枪角度。在引弧前的间隔,受到焊丝接触时的冲击而回升,注意勿使焊枪因冲击而会升。
埋弧焊一般工作在静特性曲线的平或上升段。单丝、小电流(300~500A)可用直流电源。如弧焊整流器;单丝、中大电流(600~1000A)可用交流或直流电源;大电流时(1200~2500A)宜用交流,采用多台焊机并联。
由于埋弧焊熔深大、生产率高、机械操作的程度高,因而适于焊接中厚板结构的长焊缝。在造船、锅炉与压力容器、桥梁、超重机械、核电站结构、海洋结构、武器等制造部门有着广泛的应用,是当今焊接生产中较普遍使用的焊接方法之一。埋弧焊除了用于金属结构中构件的连接外,还可在基体金属表面堆焊耐磨或耐腐蚀的合金层。
金属焊接作业人员,必须经专业安全技术培训,考试合格,持《特种作业操作证》(外埠来从事电焊作业的人员,必须持原所在地地(市)级以上劳动安全监察机关核发的特种作业证明,并申请换领《特种作业临时操作证》)方准上岗独立操作。非电焊工严禁进行电焊作业。
气保焊机焊接电流的大小主要取决于送丝速度。送丝的速度越快,则焊接的电流就越大。焊接电流对焊缝的熔深的影响较大。当焊接电流为60~250A,即以短路过渡形式焊接时,焊缝熔深一般为1mm~2mm;只有在300A以上时,融身才明显的增大。电弧电压短路过渡时,则电弧电压可用下式计算:U=0.04I+16±2(V)此时,焊接电流一般在200A以。
从被焊件的形状来看,形状复杂而焊缝较短时,通常易于采用半自动TIG焊;形状规律性强、焊缝又较长时,例如直线或环形的长缝,宜于采用自动化焊接方法。毫无疑问,自动焊由于可靠的焊缝跟踪与稳定的控制系统的合理配合,能够得到手工焊所无法达到的焊接质量。下降时间、收弧电流和后送气时间。将焊枪的钨极与工件距离2-4mm。
按焊条的用途不同,焊条可分为结构钢焊条(碳钢焊条及低合金焊条)、不锈钢焊条、铸铁电焊条、耐热钢电焊条、低温电焊条、堆焊焊条、铜和铜合金、镍和镍合金、铝及铝合金焊条等,其中结构钢焊条应用较广。
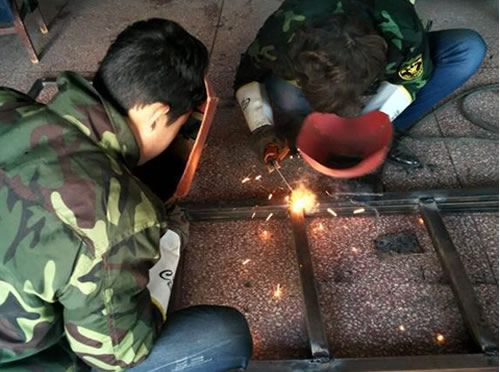
焊接时形成的连接两个被连接体的接缝称为焊缝。焊缝的两侧在焊接时会受到焊接热作用,而发生组织和性能变化,这一区域被称为热影响区。焊接时因工件材料焊接材料、焊接电流等不同,焊后在焊缝和热影响区可能产生过热、脆化、淬硬或软化现象,也使焊件性能下降,恶化焊接性。这就需要调整焊接条件,焊前对焊件接口处预热、焊时保温和焊后热处理可以改善焊件的焊接质量。
弧焊电源功率的选择:选择弧焊电源的容量时,要根据使用电流及负载持续率合理地选用。电源的容量标在型号的后面,直接以数字表示。如ZXG-400,数字400表示额定焊接电流为400A。
手弧焊是以焊条和焊件作为两个电极,被焊金属称为焊件或母材。焊接时因电弧的高温和吹力作用使焊件局部熔化。在被焊金属上形成一个椭圆形充满液体金属的凹坑,这个凹坑称为熔池。随着焊条的移动熔池冷却凝固后形成焊缝。焊缝表面覆盖的一层渣壳称为熔渣。焊条熔化末端到熔池表面的距离称为电弧长度。从焊件表面至熔池底部距离称为熔透深度。
纯钨极熔点和沸点高,不容易溶化和发挥、烧损,尖端污染少,但电子发射较差,不利于电弧的稳定燃烧。(绿色)
焊工分好多种多样,普焊,氩弧焊机,二保焊,甲基纤维素焊等许多,焊工熟练了,技术性做到及致都是一个非常好的技艺,由于要是撇开这种不一样的制造行业而言,焊工工资能够从3000到过万不一。所以到电焊工培训学校学习电焊是不容小觑的。
氩弧焊鱼鳞焊的焊接技巧:氩弧焊是用氩气与空气隔离出一小块空间.再用钨极棒作导体的焊接方法.电流、钨极、焊把的运动放向等,都会对焊接 外观有直接的影响.在钨极的形状、焊把的运动方向正确时. 焊接用的电流对焊道成形有重要关系,电流过大,形成的溶池(溶化的金属面积)也就随之增大,在规定的焊接宽度内溶池就会下坠,形成焊道的上部凹陷,下面凸出的现像,
电焊工培训学校焊工技术: 淬火1、界定将铸铁件加温到AC3或AC1左右某一温度,维持一定時间,随后以融入速率水冷却(做到或超过临界水冷却速率),以得到马氏体或贝氏体机构的热处理方法称之为淬火。
镀锌电焊网是铁质筛网中防腐蚀性能较高的,同样也是铁质网类中用途较广的网类之一,其高效的防腐蚀性能在养殖业,建筑业等多方面都倍受喜爱。其平滑整齐的网面,不但增加了本身的美感,而且也能起到一定的装饰作用。