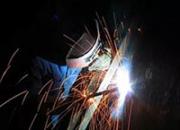
焊接:电弧引燃后要在焊件开始的地方预热3—5秒,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
立焊 焊接电流:70~80A①做击穿动作时,焊条倾角应稍大于90°,出现熔孔后立即恢复到70°~80° ②横向摆动时,向上的幅度不宜过大 ③接头时,须先将焊道端部修磨成缓坡后,再进行接头操作 ④焊接时,焊件背面应保持1/2的弧柱 ⑤在保证背面成形的前提下,焊道越薄越好。
焊接:电弧引燃后要在焊件开始的地方预热3—5秒,形成熔池后开始送丝。焊接时,焊丝焊枪角度要合适,焊丝送入要均匀。焊枪向前移动要平稳、左右摆动是二边稍慢,中间稍快。要密切注意熔池的变化,池熔池变大、焊缝变宽或出现下凹时,要加快焊速或重新调小焊接电流。
电子束焦点半径可调节范围大,控制灵活,适应性强,可焊接0.05mm的薄件,也可焊接200~700mm的厚板。应用:特别适合焊接一些难熔金属、活性或高纯度金属以及热敏感性强的金属。但设备复杂,成本高,焊件尺寸受真空室限制,装配精度要求高,且易激发X射线,焊接辅助时间长,生产率低,这些弱点都限制了电子束焊的广泛应用。
工艺参数不合适产生的缺陷1、电流过大:咬边、焊道表面平而宽、氧化或烧穿。2、电流过小:焊道窄而高、与母材过渡不圆滑、熔合不良、未焊透或未溶合。 3、焊速太快:焊道细小、焊波脱节、未焊透或未熔合、坡口未填满。 4、焊速太慢:焊道过宽、余高过大、突瘤或烧穿。5、电弧过长:气孔、夹渣、未焊透、氧化。
熔池温度与焊接电流、焊条直径、焊条角度、电弧燃烧时间等有着密切关系,针对有关因素采取以下措施来控制熔池温度。
在施焊过程中,当电焊机发生故障而需要检查电焊机时,须切断电源后才能进行。禁止在通电情况下用手触动电焊机的任何部分,以免发生事故。
操作要点换焊条时的接头是难点,一方面收弧时易在背面焊道产生冷缩孔,另一方面接头时易产生焊道脱节。其操作要点是:①收弧前在熔池前方做一熔孔后,再将电弧向坡口一侧带10~15mm收弧或往熔池前的一坡口面上给两滴钢水收弧 ②接头时,在距弧坑10~15mm处起弧,运条至弧坑根部,将焊条沿已有的熔孔下压,听到“噗”声后,停顿2s左右,提起焊条正常焊接③焊接时,焊件背面应保持1/2的弧柱.
操作事项1、维护检修工作都必须完全切断电源的情况下进行。2、因氩弧焊在操作时,有较大的工作电流通过,故使用人员应确认通风处未被覆盖或堵塞,焊机和周围物体的距离不小于0.3米。这样保持良好的通 风,可以对焊机更好工作和保证更长的使用寿命是非常重要的。
气保焊机当电流在200A以上时,则电弧电压的计算公式如下。U=0.04I+20±2(V)焊接速度半自动焊接时,熟练的焊工的焊接速度为18m/h~36m/h;自动焊时,焊接速度可高达150m/h。
焊接注意事项 ①在采用低氢型焊条焊接平面对接焊缝时,除了焊条一定要按规定烘干外,焊件的焊接处必须彻底清除油污、铁锈、水分等,以免产生气孔。 ②在操作时,一定要采用短弧,以防止空气侵入熔池。 ③采用月牙形运条法,可使熔池冷却速度缓慢,有利于焊缝中气体的逸出,以提高焊缝质量。
电焊工安全培训内容1.电焊机外壳,必须接地良好,其电源的拆装应由电工进行。2.电焊机要设单独的开关,开关应放在防雨的闸箱内,拉合时应戴好手套侧向操作。 3.焊钳与把线必须绝缘良好,连接牢固,更换焊条应戴好手套,在潮湿地点工作,应站在绝缘板或木板上。
一:看焊机的好与坏,有的焊机出气不均匀气保护不及时二:是跟电流有关系一般不锈钢0.45厚以下的电流调到45至85就可以了 1、滞后送气,收枪以后,枪口不要离开,再吹一会儿。2、提前送气,焊之前,先对空打火,有气了再打火。3、检查气体纯度,直接换一瓶氩气试一下。
产生咬边的主要原因:是电弧热量太高,即电流太大,运条速度太小所造成的。焊条与工件间角度不正确,摆动不合理,电弧过长,焊接次序不合理等都会造成咬边。直流焊时电弧的磁偏吹也是产生咬边的一个原因。某些焊接位置(立、横、仰)会加剧咬边。咬边减小了母材的有效截面积,降低结构的承载能力,同时还会造成应力集中,发展为裂纹源。
普通电焊工培训流程较为简单,一般就是焊条手把平焊立焊。高级焊工也叫高压焊工,培训内容:管道氩电联焊,向下焊,自动焊这种高要求的焊工技术。一般待遇在9千到1万五,比普通焊工高2倍以上。随着国家经济建设,对高压焊工的社会需求量越来越多了。招工单位原则上都是以招高压焊工为准,来确定生产率。如图:洛阳某电焊学校招工热闹场面。
运条操作的禁忌:1)运条时采用敲击法对初学者较难掌握,一般容易发生电弧熄灭或造成短路现象,这是没有掌握好离开焊件时速度和保持一定距离的原因。 2)采用划擦法运条比较容易掌握,如果操作时焊条上拉太快或提得太高,都不能引燃电弧或电弧只燃烧一瞬间就熄灭。相反,动作太快则可能使得焊条与焊件粘在一起,造成焊接回路短路。
电焊和二保焊比较:1、由于电焊二保焊采用的是二氧化碳气体对焊缝进行保护,焊接完成后只有少量有飞溅物,几乎不会产生焊渣,焊接完成后清渣比较容易,手工焊是通过包在焊条外面的焊药,在高温电弧作用下熔化,然后覆盖熔池的方式对焊缝进行保护,焊接完成后,会在焊缝上留下一层较难清除的焊渣,在焊缝周围也会有不少飞溅物,焊接完成后清渣比较难;