更新时间:2026-10-10 06:18:03 浏览次数:57 返回列表
塌陷单面焊时由于输入热量过大,熔化金属过多而使液态金属向焊缝背面塌落,成形后焊缝背面突起,正面下塌。4)表面气孔及弧坑缩孔。(5)各种焊接变形如角变形、扭曲、波浪变形等都属于焊接缺陷O角变形也属于装配成形缺陷。
冷却速度的影响冷却速度增大,一是使结晶偏析加重,二是使结晶温度区间增大,两者都会增加结晶裂纹的出现机会;
③较后根据喷嘴的内径选用气体流量,喷嘴内径的0.8—1.2倍是气的流量。Q=(0.8—1.2)D,其中Q表示气体流量(L/min)钨极的申出长度不可超过其喷嘴的内径直径,否则容易产生气孔。
所谓焊补,就是将熔化的金属液体浇注于需要连接的部件边缘处,等金属液体遇冷凝固后再通过锻打、研磨去除外观毛刺的焊接手法。这些专业术语听起来未免有些生硬,可是说到利用焊补这门手艺来吃饭的补锅匠,大家可能就会恍然大悟了。
激光焊时能进行精确的能量控制,因而可以实现精密微型器件的焊接。它能应用于很多金属,特别是能解决一些难焊金属及异种金属的焊接。
焊前和焊后的控制措施大多需要专用的工艺装备,在生产过程中增加了一道工序,并且受工件具体结构的影响,同时结合焊接过程中一些工艺措施进行控制:(1)、预先反变形(2)、铜板垫块散热法;(3)、锤击或碾压焊缝释放应力;
在盖面焊仰焊位置,当熔池温度过高,焊接时铁水因自重易下坠滴落,不易控制熔池外形和大小,从而造成焊道外观成型超高、过窄、咬肉等缺陷。
跳弧之后焊丝头部都被电弧笼罩,熔滴变成倒蘑菇状,并迅速被推离焊丝,而使缩颈变得细长,到达焊件。也就是说,随着电流的增加,熔化极气体保护焊由射滴过渡转变为射流过渡是突然发生的,射滴过渡是钟罩状电弧形态,而射流过渡是锥状电弧形态,由于电弧形态的变化,引起了熔滴过渡形式的改变。实质上,跳弧现象就是钟罩状电弧形态突然变为锥状电弧形态的现象,同时伴随射流过渡的产生。由滴状过渡向射流过渡转变的突变电流称为射流过渡临界电流,该电流也是产生跳弧现象的电流。
所谓气焊,就是利用可燃气体与助燃气体混合燃烧生成的火焰为热源,融化焊件和焊接材料使其达到原子结合的一种焊接方法。国强电焊专业培训学校拥有专业的气焊设备,师资雄厚,技术精良,为社会培养了一批又一批的焊工人才。下面小编来给大家普及气焊火焰和工艺的相关知识。
气孔的危害是降低接头强度和致密性,造成应力集中,可能会是裂纹的起源。预防的措施是:焊丝和焊件应清理并干燥,保护气应符合标准要求,送丝及时,熔滴的过渡要快而准,焊炬移动平稳,防止熔池过热沸腾,焊炬的摆幅不能过大,焊丝、焊炬和焊件间要保持合适的相对位置和焊速。
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
从产生温度上看,裂纹分为两类:(1)热裂纹:产生于Ac3线附近的裂纹。一般是焊接完毕即出现,又称结晶裂纹。这种二裂纹主要发生在晶界,裂纹面上有氧化色彩,失去金属光泽。
氩弧焊机应有高频引弧,电流衰减,气体延时保护,脉冲装置焊丝要求力学性能与母材相当。保护罩材质应选用紫钢或钛材质,形状以便于保护焊缝,达到焊缝不变色,护罩内应加装不锈钢丝网,起到气体缓冲作用。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。焊接范围广,几乎可以焊接所有金属材料,特别适宜焊接化学成份活泼的金属和合金。
大纲重点1、焊接的基本概念,手弧焊机的种类、构造、性能、特点和使用方法;2、焊接电弧的组成及溶池的组成; 3、焊条的组成和作用,常用的结构焊条的种类、牌号、含义及应用;4、手弧焊机接线方法;5、手工电弧焊的电流的调节,引弧与灭弧,运条及平堆焊焊接方法;6、常见的焊接接头形式,坡口及焊接的空间位置;7、手工电弧焊的安全技术。
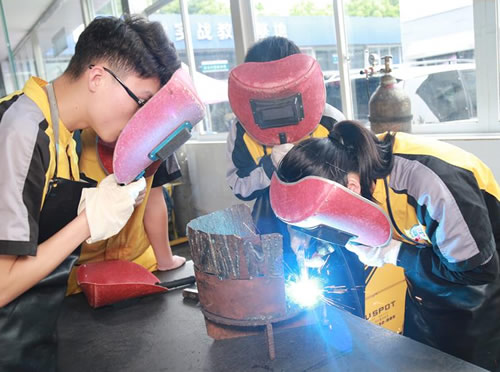
问题二:从事焊接工作如果不佩戴面罩会有什么危害呢?答:眼睛和脸部等是人体直接裸露在外界的器官,容易受各种有害因素的伤害,特别是眼睛受伤害的几率较大。据统计,在中国约有1%至3%的工人受眼外伤,工业部门更高达34%。在焊接工作中,对眼睛和面部皮肤造成直接威胁的有:
各种压焊方法的共同特点是在焊接过程中施加压力而不加填充材料。多数压焊方法如扩散焊、高频焊、冷压焊等都没有熔化过程,因而没有像熔焊那样的容易导致合金元素烧损,和有害元素侵入焊缝的问题,从而简化了焊接过程,也改善了焊接卫生条件。同时由于加热温度比熔焊低、加热时间短,因而热影响区小。许多难以用熔化焊焊接的材料,往往可以用压焊焊成与母材同等强度的接头。
当进行盖面焊仰焊位置焊接时,起弧形成熔池后,迅速横向摆动将铁水摊开形成片状,使金属与两侧坡口母材熔合良好,然后断弧、起弧、断弧……直至完成仰焊位置的盖面焊。采用断弧焊,可使盖面仰焊位置外观成型平滑、宽窄一致,同时也避免了咬肉现象的产生。
我们在电焊培训过程中,不仅要能够正确得当的适用电焊机,同时还要日常的维护电焊机,电焊机日常维护有哪些技巧呢?下面氩电联焊培训老师为大家总结以下几点内容。
电焊网片种类有:不锈钢网片、黑铁丝网片、镀锌铁丝网片、涂塑网片、带框网片。电焊网片系选用优质铁丝,通过精密的自动化机械焊接制成,电焊网片成型后进行镀锌(电镀或热镀);镀锌丝电焊网片系选用优质的镀锌铁丝通过精密的自动化机械焊接制成。