
“氧炔焰”是指乙炔(乙炔俗称电石气,是用碳化钙跟水反应而产生的)在氧气中燃烧的火焰,其反应文字表达式为:乙炔+氧气二氧化碳+水。在此反应中放出大量的热,使氧炔焰的温度可达3000℃以上。
电渣焊是以熔渣的电阻热为能源的焊接方法。焊接过程是在立焊位置、在由两工件端面与两侧水冷铜滑块形成的装配间隙内进行。焊接时利用电流通过熔渣产生的电阻热将工件端部熔化。根据焊接时所用的电极形状,电渣焊分为丝极电渣焊、板极电渣焊和熔嘴电渣焊。
当然,在下向焊焊接时,施工过程中还是有很多缺陷的。主要有:未焊透、未熔合、内凹、夹渣、气孔、裂纹等缺陷。在立焊与仰焊位置,裂纹、内凹的出现几率较多,尤其裂纹更集中地出现在仰焊位置,这与起初定位焊后过早撤除外对口器关系密切;而内凹则是因为根焊时,电弧吹力不够,另外铁水受重力作用而导致,这与焊工的技能水平有一定关系;
检查CO2气有无泄露;检查CO焊枪与CO2送丝装置连接处内六角螺丝是否拧紧,CO2焊枪是否松动。检查CO2送丝装置电缆及气管是否包扎并固定好;检查CO2送丝装置矫正轮、送丝轮磨损及时更换。
钨极氩弧焊时,主要采用高频高压引弧法或脉冲引弧法。这两种方法都是将钨极接近工件,但是不接触,它们中间留有2~5mm的间隙。这两种方法的电压都很高,达到2000~3000V。引弧时利用高压击穿电极与工件的空间,形成火花放电,在高压作用下,电弧空间形成很强的电场,加强了阴极发射电子及电弧空间的电离作用,使电弧空间由火花放电或辉光放电很快就转变到电弧放电。
焊缝的起头和收尾 1)焊缝的起头提问:为什么要把焊缝的起头和收尾拿出来单讲?焊缝的起头就是指开始焊接的部分,由于引弧后不可能迅速使这部分金属温度升高。所以起点部分的熔深较浅,焊缝余高较高。为了减少这种现象,可以采用较长的电弧对焊缝的起头处进行必要的预热,然后适当地缩短电弧的长度再转入正常焊接。
难点化解办法1、对一些基础概念,仔细、重点地讲解;2、通过画一些示意图,讲解那些不容易观察和注意的情况;3、通过实际操作,使理论和实践有机地结合在一起。
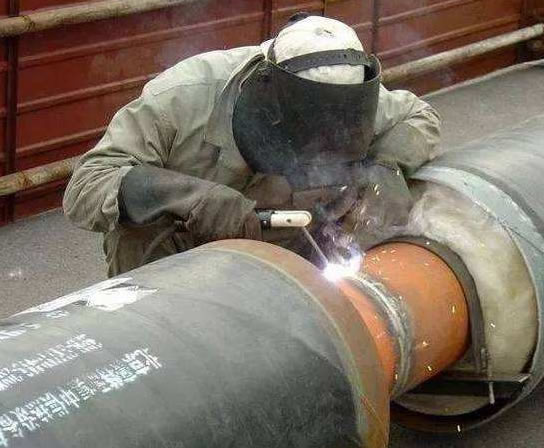
虽然在焊接过程中存在这样那样的职业危害影响焊工身体健康,但是只要采取防护措施是可以将危害程度减轻或削弱的。
初学电焊者,先学到的就是平焊了,其实平焊是电焊运条中简单的一种,就是入门基本的基础,其次是立旱、仰旱,其实电焊并不是很难学在实际操作中理论基本用不上,只是在考证时需要,学电焊小编认为重要的是要练习,多多的练习,不过我相信不管学什么,只要用心,学的就很快!
埋弧焊的主要特点如下:1、电弧性能独特(1)焊缝质量高熔渣隔绝空气保护效果好,电弧区主要成分为CO2,焊缝金属中含氮量、含氧量大大降低,焊接参数自动调节,电弧行走机械化,熔池存在时间长,冶金反应充分,抗风能力强,所以焊缝成分稳定,力学性能好;
滤光玻璃的外面应安装保护板,保护滤光玻璃不被飞溅颗粒打坏。保护板一般采用玻璃板或塑料板。滤光板后面还可安装放大镜,用来更清晰地观察熔池,而滤光玻璃应具有足够的韧性,以防止被飞行物体碰撞后破裂。
氩弧焊的原理:氩弧焊是使用惰性气体氩气作为保护气体的一种气电保护焊的焊接方法。
弧焊整流器:近年来,弧焊整流器也得到了普遍应用。它是通过整流器把交流电转变直流电。它即弥补了交流电焊机电弧稳定性不好的缺点,又比一般直流弧焊发电机结构简单,维修容易,噪声小。
手工钨极氩弧焊焊接前试气方法,若氩气皮带与氩气表、氩弧把接口漏气,氩弧把皮带有破损及钨极偏心、夹心鼓胀,氩气流量过大或过小,都会使氩气纯度低于99.99%,这样会增加气孔产生的概率,降低焊口合格率,因此焊前必须试气。
气焊火焰温度低,加热速度慢,加热区域宽,焊接热影响区宽,焊接变形大,且焊接过程中,熔化金属受到的保护差,焊接质量不易保证,因而其应用已很少。但气焊又具有无需电源、设备简单、费用低、移动方便、通用性强等特点,因而在无电源场合和野外工作时有实用价值。目前,主要用于薄钢板(厚度0.5~3mm)、铜及铜合金的焊接和铸铁的补焊。
防止气孔的措施 a.清除焊丝,工作坡口及其附近表面的油污、铁锈、水分和杂物。 b.采用碱性焊条、焊剂,并彻底烘干。c.采用直流反接并用短电弧施焊。d.焊前预热,减缓冷却速度。 e.用偏强的规范施焊。