更新时间:2026-09-14 18:36:01 浏览次数:214 返回列表
气压焊和气焊一样,气压焊也是以气体火焰为热源。焊接时将两对接的工件的端部加热到一定温度,后再施加足够的压力以获得牢固的接头。是一种固相焊接。气压焊时不加填充金属,常用于铁轨焊接和钢筋焊接。
弧焊电源:焊接电弧所使用的电源称为弧焊电源,通常可分为四大类:交流弧焊电源、直流弧焊电源、脉冲弧焊电源和逆变弧焊电源。
一些项目使用冷拉丝网而不镀锌;有些是镀锌的,但镀锌过程不能保证足够的厚度;一些焊镀锌电焊网生产过程首先镀锌然后焊接;一些工程焊接网格连接使用燃烧线绑定方法。所有这些都可能降低镀锌电焊网的耐久性。
为提高镀锌电焊网在正常使用环境下生锈,应满足下列条件:生产镀锌电焊网的工艺条件应先焊接再热镀锌,镀锌层厚度不应低于一定的限值;在储存,运输和使用过程中应防止受潮,尽量避免反复弯曲;砂浆保护层内外镀锌电焊网。都应该超过一定的厚度。
焊接变形应力小,由于电弧受氩气流的压缩和冷却作用,电弧热量集中,且氩弧的温度又很高,故热影响区小,故焊接时应力与变形小,特别造用于薄件焊接和管道打底焊。
高压焊工培训:铝材焊接5大技巧1.适合焊接铝材的是拉丝式焊枪,如果你无法使用这种焊枪的话,尽量使用短的焊枪以便保持焊枪的笔直;只能使用氩气作为保护气体;在焊接铝材(自动管焊机)的时候只能使用推枪手法。
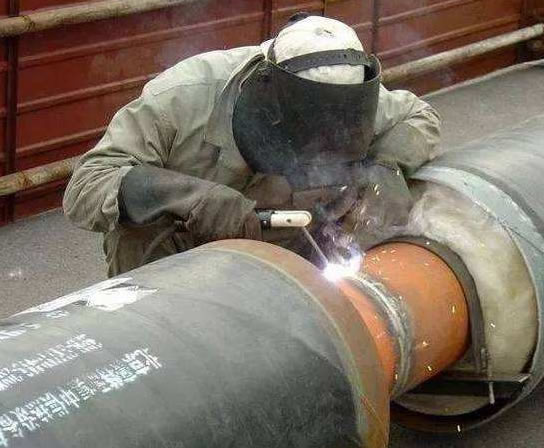
F电焊机应有专人管理,按时检查维护,电焊工应定期进行体格检查。G检修转动设备或进入设备内,须事先办理检修证和进入设备作业证,联系操作工同意后,通知电工切断电源,采取防护措施,并按规定设专人监护方可施工。
熔渣的更重要作用是与熔化金属产生物理化学反应或添加合金元素,改善焊缝金属能。手弧焊设备简单、轻便,操作灵活。可以应用于维修及装配中的短缝的焊接,特别是可以用于难以达到的部位的焊接。手弧焊配用相应的焊条可适用于大多数工业用碳钢、不锈钢、铸铁、铜、铝、镍及其合金。
有压力或密闭的管道、容器,不准焊、割。焊、割部位附近有易燃、易爆物品,在未作清理或未采取防护措施之前,不准焊、割。附近有与明火作业相抵触的工种在作业时,不准焊、割。、与外单位相连的部位,在没有弄清有无险情,或明知存在危险而未采取防护措施之前,不准焊、割。
是指沿着焊趾,在母材部分形成的凹陷或沟槽,它是由于电弧将焊缝边缘的母材熔化后没有得到熔敷金属的充分补充所留下的缺口。
划擦法:先将焊条末端对准焊件,然后将焊条在焊件表面划擦一下,当电弧引然后趁金属还没有开始大量熔化的一瞬间,立即使焊条末端与被焊表面的距离维持在2~4mm的距离,电弧就能稳定地燃烧。
熔池温度,直接影响焊接质量,熔池温度高、熔池较大、铁水流动性好,易于熔合,但过高时,铁水易下淌,单面焊双面成形的背面易烧穿,形成焊瘤,成形也难控制,且接头塑性下降,弯曲易开裂。熔池温度低时,熔池较小,铁水较暗,流动性差,易产生未焊透,未熔合,夹渣等缺陷。
(4)钝边焊件开坡口时,沿焊件接头坡口根部的端面直边部分叫钝边,见图1—12。钝边的作用是防止根部烧穿。(5)根部半径在J形、U形坡口底部的圆角半径叫根部半径(见图1—12)。它的作用是增大坡口根部的空间,以便焊透根部。
同时,可解释电弧在焊缝起始端向前(与焊接方向一致)偏吹的现象。一般情况下,当近电弧部位的焊件关于电弧不对称分布时,导致电弧向结构“密度”大的一侧偏吹。
跳弧之后焊丝头部都被电弧笼罩,熔滴变成倒蘑菇状,并迅速被推离焊丝,而使缩颈变得细长,到达焊件。也就是说,随着电流的增加,熔化极气体保护焊由射滴过渡转变为射流过渡是突然发生的,射滴过渡是钟罩状电弧形态,而射流过渡是锥状电弧形态,由于电弧形态的变化,引起了熔滴过渡形式的改变。实质上,跳弧现象就是钟罩状电弧形态突然变为锥状电弧形态的现象,同时伴随射流过渡的产生。由滴状过渡向射流过渡转变的突变电流称为射流过渡临界电流,该电流也是产生跳弧现象的电流。
电弧焊技术主要包括:手弧焊技术、埋弧焊技术、钨极气体保护电弧焊技术、等离子弧焊技术、熔化极气体保护电弧焊技术、管状焊丝电弧焊技术。电阻焊主要是以电阻热为能源的一类焊接方法,包括以熔渣电阻热为能源的电渣焊和以固体电阻热为能源的电阻焊。
高级焊工培训项目里:管道向下焊,半自动向下焊也是热门。国内石油管道,一般采用管道向下焊技术:STT焊,RMD焊,纤维素下向焊,药心自保护向下焊等。下图,电焊学校学员练习管道向下焊技术。
电极压力F电极压力的大小一方面影响电阻的数值,从而影响析热量的多少,另一方面影响焊件向电极的散热情况。过小的电极压力将导致电阻增大、析热量过多且散热较差,引起前期飞溅;过大的电极压力将导致电阻减小、析热量少、散热良好、熔核尺寸缩小,尤其是焊透率显著下降。因此从节能角度来考虑,应选择不产生飞溅的较小电极压力。此值与电流值有关,可参照文献中广为推荐的临界飞溅曲线见图5。目前均建议选用临界飞溅曲线附近无飞溅区内的工作点。
专业的焊工培训学校,旨在培养专业的实用型技术人才,超前的培训理念,理论实践并重的教学模式,注重学员的实际动手操作能力,学习即实践,培训即工作,短期内确保你迅速入门,学完后,可快速上岗,培训与实际工作零距离,保证你轻松就业,快速工作,欢迎前来考察学习!
氩弧是一种左右手同时动作的操作,与我们平时生活中的左手画圆右手画方相同,所以建议在刚开始学习氩弧焊的人员进行类似的训练,对学习氩弧焊有一定的帮助。 送丝:分内填丝和外填丝。